投稿者: idea

  • レーザークリーナーは出力で決まらない?材質・汚れ・作業条件で変わる適機の選定基準

    レーザークリーナーは出力で決まらない?材質・汚れ・作業条件で変わる適機の選定基準

    レーザークリーナーを検討する際、多くの担当者がまず「何ワットか」を基準に機種を絞り込もうとします。しかし出力数値だけを頼りに選ぶと、現場に搬入してから「思ったように剥がせない」「母材に傷が入る」といった問題が起きやすくなります。

    この記事では、パルス方式とCW(連続波)方式の特性の違い、発振方式による特性の差、そして材質・汚れの種類・作業条件を組み合わせた適機の選定ロジックを体系的に解説します。レーザークリーナーの選定で迷っている方が、このページで判断軸を整理し、自社の用途に合った機種を見極める一助となることを目指しています。

    1. 「出力ワット数」だけでは決まらない理由

    レーザークリーナーの性能を語るとき、出力(W数)は確かに重要な指標です。ただし同じ出力でも、発振方式や照射パターンによって母材への影響と除去能力はまったく変わります。ここでは、出力以外に見るべき要素を整理します。

    レーザーアブレーションの基本原理

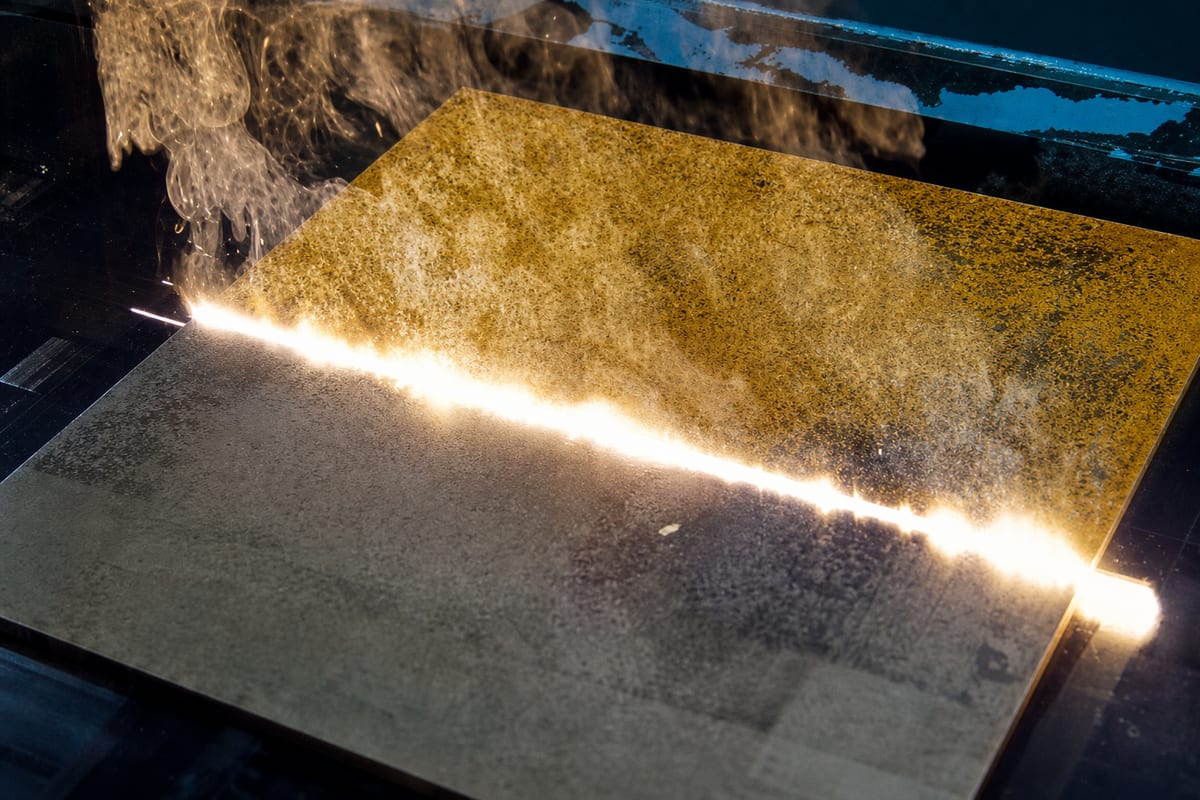
    レーザークリーニングは「レーザーアブレーション」と呼ばれる現象を利用します。レーザー光を照射すると、表面の異物(サビ・塗膜・油脂など)が瞬時に気化・蒸発して除去される一方、母材はレーザー光を吸収しにくい特性を持つ場合、ほぼ無傷に保たれます。この吸収率の差が非破壊処理を成立させる鍵です。

    重要なのは、「汚れと母材の吸収率の差が小さい素材」ではこの原理が機能しにくい点です。出力を上げれば除去できると考えがちですが、高出力を当てるほど母材ごと損傷するリスクが高まります。

    出力以外に見るべき3つの指標

    • ピークパワー:パルスレーザーでは平均出力が低くても、パルスあたりのピークパワーが高いため、緻密な除去が可能。平均出力の数字だけでは実際の除去能力を比較できません。
    • パルス幅・繰り返し周波数:照射時間が短いほど母材への熱伝導が少なく、精密部品への影響を抑えられます。
    • ビーム形状・スポット径:スポット径が大きいほど処理速度は上がりますが、エネルギー密度が下がるため、硬い汚れや厚膜の除去には照射条件の慎重な設定が求められます。
    ポイント:カタログのW数だけを比べるのではなく、ピークパワー・パルス幅・スポット径を合わせて確認することで、現場に合った機種かどうかを正確に判断できます。

    2. パルスレーザーの特性と得意用途

    パルス方式は、極めて短い時間にレーザーを断続的に照射する発振形式です。精密さが求められる用途で採用されることが多く、出力・パルス条件・走査速度・材質・汚れの状態によって最適な条件を細かく設定できることが特長です。実際の適用結果は条件設定と事前テストで確認することが重要です。

    パルスレーザーの強み

    • 熱影響を抑えやすい傾向:パルス間に放熱時間が生まれるため、適切な条件設定のもとでは熱伝導による母材の劣化・変色を抑えやすくなります。ただしパルス幅・繰り返し周波数・走査条件によって結果は異なります。
    • 選択的な除去が可能:汚れの種類や層によって細かく出力・周波数を調整できるため、表面処理の前処理工程で「塗膜だけを除去して素地を傷つけない」ような使い方に向いています。
    • 精密部品・溶接前処理への対応:薄板金属や精密部品の前処理、溶接前の下地調整など、ダメージコントロールが求められる用途での活用事例があります。

    パルスレーザーの適用条件と選定上の確認ポイント

    • 処理速度は条件次第:精度重視の条件設定が多いため、広面積のサビ除去や塗膜除去を大量にこなす現場では走査条件・出力設定の最適化が重要になります。実際の処理速度はデモテストで確認することを推奨します。
    • 機器コストの確認:パルス制御に必要な部品構成上、同等出力のCW機と比べて導入コストが高くなる傾向があります。具体的な価格はメーカー・仕様によって異なるため、個別に確認してください。
    • 厚い汚れ層・大面積の処理:膜厚が厚い旧塗膜や大量のスケールを短時間で除去したい場合は、出力・走査条件の選定が重要になります。CW方式との比較も含めてデモテストで適切な条件を見極めることを推奨します。
    ポイント:パルスレーザーは精密部品の表面処理・溶接前処理・サビ除去など、ダメージコントロールが重要な用途での活用に向いています。実際の結果は材質・汚れ・設定条件によって異なるため、対象物のサンプルによるデモテストで条件を確認しながら最適機種を選定することが確実です。

    3. CW(連続波)方式の特性と得意用途

    CW方式はレーザーを連続照射する発振形式です。出力・走査速度・照射条件によって広面積や厚膜の処理に活用される事例が多く、スループット重視の用途と親和性があります。一方で熱が連続的に加わるため、母材の材質・汚れの種類・膜厚に合わせた照射条件の設定が選定の鍵となります。

    CW方式が向く場面(条件次第)

    • 広面積・厚膜の除去:鋼材・プラント配管・橋梁部材など、大面積のサビや塗膜の除去に活用される事例があります。処理結果は出力・走査条件・材質によって変わるため、実際の適用条件はデモテストで確認してください。
    • 処理コストの低減:単位面積あたりの処理時間が短くなるため、大量処理では作業者の工数を削減できます。
    • 金型・治具の洗浄:樹脂残渣や油分の除去など、繰り返し発生する汚れを定期的に除去するライン組み込みの用途でも活用されています。

    CW方式の適用条件と選定上の確認ポイント

    • 熱ダメージのリスク:連続照射により母材表面の温度が上昇します。熱伝導率が高い金属や、熱変形しやすい薄板・精密部品への適用は慎重な判断が必要です。
    • 素材との相性を確認:樹脂部品・コーティング済み基板・有機系素材など、レーザー光を吸収しやすい素材への適用は照射条件の慎重な設定が必要です。適用可否は必ずメーカーへの確認またはデモテストを経て判断してください。
    • 細部・エッジへの対応:ビーム走査の制御精度によっては、細かい形状や入り組んだ構造物の隅には均一に照射しにくい場合があります。
    パルス方式とCW方式の比較
    項目 パルス方式 CW(連続波)方式
    照射形式 断続(短パルス) 連続照射
    母材への熱影響 条件次第で抑えやすい傾向 条件次第で相対的に大きくなる傾向
    処理速度 条件次第(精度重視の設定が多い) 条件次第(スループット重視の設定が多い)
    主な活用事例 精密部品・溶接前処理・サビ除去・金型洗浄 大面積サビ除去・塗膜除去・金型洗浄・治具洗浄
    薄板・精密素材への適用 条件設定次第・要デモテスト 条件次第で要注意・要デモテスト
    コスト傾向 高め 相対的に抑えられる傾向

    4. 対象物の材質別・汚れの性質別にみた最適機種の決め方

    実際の現場では、材質と汚れの組み合わせが選定の決め手になります。以下では、代表的なケースごとに「何を優先すべきか」を整理します。

    材質別の選定ポイント

    • 鋼材・鉄部品(サビ・旧塗膜除去):サビ除去・塗膜除去・溶接前処理の下地調整での活用事例があります。方式・出力・走査条件の選定は板厚・汚れ状態・要求品質によって異なるため、実サンプルによるデモテストで確認することを推奨します。
    • アルミ・銅・チタンなどの非鉄金属:熱伝導率が高く表面が変質しやすいため、パルス方式で照射条件を慎重に設定することが基本。CW方式の安易な適用はデモテストなしには推奨できません。
    • 樹脂・複合材料:レーザー光の吸収率が高く、熱ダメージ・溶融が生じやすいため、照射条件の設定が特に重要です。適用可否は必ずメーカーへの確認またはデモテストを経て判断してください。
    • 石材・コンクリート:素材の多孔質性や成分によって効果と安全性が大きく異なります。当社の主な対象用途ではないため、詳細はメーカーへ個別にご確認ください。

    汚れの種類による判断軸

    • 表面サビ(薄い酸化層):パルス・CW双方が対応可能。処理面積・要求品質・母材の特性に合わせて方式と条件を選定します。
    • 厚い旧塗膜・スケール:CW方式の高出力機が活用される事例が多いですが、下地素材の耐熱性と照射条件を合わせて確認することが重要です。
    • 油脂・グリース汚れ:発火リスクがあるため、換気・排煙対策と合わせて適用条件をメーカーと確認する必要があります。
    • 微細な異物・精密な前処理:パルス方式で周波数・エネルギーを精密に制御するアプローチが適切。

    作業条件・環境による制約

    • 屋外・現場作業:ポータブル型のハンドヘルド機が現実的。ただし風による粉塵の飛散対策と、強い自然光下でのビーム視認性に注意が必要。
    • ライン組み込み(自動化):ガントリー・ロボットアームとの連動を前提とした固定設置型が選択肢。制御システムとの互換性を事前に確認。
    • 密閉空間・狭所:レーザー照射によって発生するヒューム(金属蒸気・微粒子)の換気・集塵が不可欠。密閉空間での作業には専用の排煙システムを設けること。
    ポイント:適機の最終選定は、材質・汚れの種類・膜厚・処理面積・要求品質・作業環境を総合的に整理したうえで判断することが重要です。特に「樹脂や複合材料への高出力照射」「換気なしの密閉空間での使用」「反射率の高い鏡面素材への無制御照射」は照射条件の設定に細心の注意が必要なため、メーカーへの確認をお勧めします。対象物と汚れのサンプルによるデモテストを通じて適切な機種・条件を確認することが、現場導入後のトラブルを防ぐ確実な方法です。

    よくある質問

    Qファイバーレーザー以外の発振器を使ったレーザークリーナーは存在するか?

    A: 複数の発振器方式が存在します。発振器の種類によって波長が異なり素材への吸収特性が変わるため、対象物に合った方式の選択が重要です。当社で取り扱っていない方式については詳細な説明や優劣の断定を行う立場にないため、詳細はメーカーへ個別にご確認ください。

    Qレーザークリーナーで除去できないものはあるか?

    A: あります。母材と汚れのレーザー吸収率の差が小さい素材や、熱で溶融・変質しやすい素材(薄い樹脂フィルム・一部の複合材料)は適用が難しいケースがあります。透明素材はレーザーを透過してしまい効果が得られない場合もあります。適用可否は必ず事前のデモテストで確認してください。

    Qレーザークリーナーとドライアイス洗浄・超音波洗浄はどう使い分けるか?

    A: ドライアイス洗浄は水が使えない環境での有機汚れ除去に、超音波洗浄は液体に浸漬できる小型精密部品の洗浄に向いています。レーザークリーナーは非接触・乾式で、サビや焼き付き塗膜など熱的除去が必要な汚れに対し、両工法が届きにくい場面で優位性を発揮します。

    Q携帯型(ハンドヘルド)と固定設置型の選び方の基準は?

    A: 現場持ち込みや大型構造物の処理には携帯型が適しています。同一形状部品の繰り返し大量処理にはロボット連動の固定設置型が安定した品質と処理速度を確保しやすくなります。作業頻度・ワーク形状・処理量を整理した上で選定してください。

    Qデモテストを依頼する際に用意すべきものは何か?

    A: 実際の作業対象物のサンプルを持参することが最低限必要です。あわせて除去したい汚れの種類・膜厚の目安・母材の素材名・作業環境を事前に整理しておくと、適切な機種・照射条件の提案につながります。イデア(株)でもデモを含む機種選定の相談を受け付けています。

    この記事に関連する取り扱い製品

    • レーザークリーナー

      表面処理や前処理工程の効率化を目的とした製品で、販売および請負施工を行っています。対象物と汚れのサンプルをご持参いただくデモテストにも対応していますので、機種選定のご相談はお気軽にお問い合わせください。
    お気軽にご相談ください

    お問い合わせはこちら

  • 製造現場のシンナー再利用、本当に効果がある?メリット・デメリット徹底検証

    製造現場のシンナー再利用、本当に効果がある?メリット・デメリット徹底検証

    シンナーの廃棄コストに悩む製造現場は少なくありません。「再利用できれば経費が下がるはずだが、品質や安全性は大丈夫なのか」という疑問を持つ担当者に向けて、この記事ではシンナー再利用のメリットとデメリットを包み隠さず解説します。さらに、再利用を実現する具体的な手段として溶剤再生機の役割と限界も正直にお伝えします。コスト削減と環境対応を両立させたい現場の方は、ぜひ最後までお読みください。

    1. シンナー再利用が注目される背景

    コスト上昇と環境規制の強化という二重の圧力が、製造現場におけるシンナー再利用への関心を高めています。

    廃棄物処理コストの増大

    塗装工程で発生する使用済みシンナーは「廃溶剤」として産業廃棄物に分類されます。産業廃棄物の収集・運搬・処理費用は処理業者や地域によって異なりますが、廃棄量が多い現場ほど年間負担は無視できない水準になります。原材料費の高騰も重なり、「捨てる」だけのアプローチから「再使用する」方向へ転換を図る企業が増えています。

    SDGs対応と法規制の動向

    大気汚染防止法や廃棄物処理法のもと、揮発性有機化合物(VOC)の排出抑制が事業者に求められています。再利用による廃棄量の削減はVOC排出量の低減にも直結し、サプライチェーン全体で環境負荷を可視化する動きが強まる中、取引先や顧客へのSDGs対応アピールとしても有効です。再利用戦略は単なるコスト施策ではなく、企業の社会的責任(CSR)の観点からも評価されます。

    技術的な実現性の向上

    かつては品質管理が難しいとされていた溶剤再生ですが、蒸留・気化・凝縮を自動制御できる溶剤再生機の普及により、現場での安定した再生処理が現実的になっています。装置の小型化・価格帯の多様化も進み、大工場だけでなく中小規模の塗装現場でも導入検討が増えています。

    2. シンナー再利用のメリット:コストと環境負荷の両面から

    再利用のメリットは「お金」と「環境」の二軸で整理すると、現場の意思決定に役立ちます。

    廃棄物処理費用と原料購入費の削減

    溶剤再生機を導入すると、廃溶剤として外部処理に出す量が減り、廃棄物処理費用が下がります。同時に、再生した溶剤を洗浄や希釈に再投入できるため、新品シンナーの購入量も抑制できます。削減幅は使用量や再生率によって現場ごとに異なるため、導入前に自社の月間使用量・廃棄量を数値で把握し、見積もりを取ることが重要です。

    廃棄物量の削減と環境負荷の低減

    再生処理によって廃溶剤の排出量を減らすことは、産業廃棄物マニフェストの件数削減にもつながります。管理工数の軽減と、環境報告書・ESGレポートへの記載データ改善という副次効果も期待できます。

    調達リスクの分散

    原材料市場の価格変動や供給不安に対して、再生溶剤のストックは一定のバッファになります。完全な代替にはなりませんが、新品購入への依存度を下げるリスク分散策の一つとして位置づけられます。

    3. 見落としやすいデメリットと導入時のリスク

    メリットだけを見て導入を決めると、現場でトラブルが起きます。デメリットと注意点を正直に整理します。

    再生溶剤の品質劣化リスク

    蒸留によって再生した溶剤は、不純物の大部分が除去されますが、元のシンナーと完全に同じ品質になるとは限りません。複数の溶剤が混合された廃溶剤や、特殊な添加剤を含む場合は、再生後の成分組成が変化します。塗料の希釈や精密洗浄に再生溶剤を使う前に、用途ごとの品質確認が必要です。特に塗膜品質が製品性能に直結する工程では、再生溶剤の使用範囲を限定するか、使用前に成分分析を実施することが推奨されます。

    初期投資と回収期間の現実

    溶剤再生機の導入にはイニシャルコストが発生します。装置の規模・処理能力によって費用は大きく異なるため、投資回収期間は使用量次第です。廃棄物処理費と新品溶剤購入費の合計削減額が年間でどの程度になるかを試算せずに導入すると、期待した回収ができないケースがあります。導入前に必ず収支シミュレーションを行うことが不可欠です。

    安全管理と法規制への対応

    可燃性の有機溶剤を加熱・気化する工程を含む溶剤再生機は、消防法上の取り扱いに注意が必要です。設置場所の防爆要件、換気設備の確認、取り扱い者への安全教育など、導入前に確認すべき事項があります。具体的な法的要件は設置場所の条件や装置の仕様によって異なるため、メーカーや消防署への事前確認が必要です。

    残渣(スラッジ)の処理コスト

    蒸留後に残る残渣(スラッジ)は廃棄物として適切に処理する必要があります。再生処理で廃棄物量は減りますが「ゼロ」にはなりません。残渣の発生量と処理コストも収支計算に含めることが正確な評価につながります。

    4. 溶剤再生機で実現できる範囲と限界

    溶剤再生機はシンナー再利用の有力な手段ですが、万能ではありません。できることとできないことを把握した上で活用することが成功のカギです。

    対応できる溶剤の範囲

    一般的な塗料用シンナー(トルエン、キシレン、酢酸エチル系など)の再生には溶剤再生機が有効です。ただし、沸点の差が小さい混合溶剤の分離や、水分・塗料固形分が多量に混入した廃溶剤は再生効率が下がります。対応可否は廃溶剤の組成によって判断が必要であり、不明な場合はメーカーへの確認が必要です。

    イデア(株)の溶剤再生機について

    防食・塗装分野のソリューションを提供するイデア(株)では、溶剤再生機の選定・販売・メンテナンスを行っています。塗料やインキが混入した使用済み溶剤を再生し、再利用を可能にする機器であり、廃棄コスト削減と環境負荷低減を同時に実現する手段として提案しています。「どの機種が自社に合うかわからない」という段階から相談できる体制を整えています。

    ポイント:溶剤再生機導入の前に確認すること

    • 廃溶剤の月間発生量と組成(成分の種類・混合状況)
    • 再生後の用途と要求品質(塗装用・洗浄用など)
    • 設置場所の防爆・換気要件
    • 残渣の処理方法と追加コスト

    5. シンナー再利用の手段別比較

    再利用の方法は「溶剤再生機による現場再生」以外にも選択肢があります。それぞれの特徴を整理します。

    手段 コスト削減効果 品質管理のしやすさ 廃棄物削減 主な注意点
    溶剤再生機(現場設置) 高い(継続的効果) 用途限定で管理可能 大きく削減 初期投資・残渣処理・安全管理
    外部委託再生(処理業者) 中程度 業者依存 削減可能 運搬コスト・品質確認が難しい
    段階的使用(洗浄→粗洗い順) 低〜中程度 管理しやすい 使用量削減 廃棄は最終的に発生
    新品購入のみ(現状維持) なし 最も安定 削減なし コスト・廃棄物量の増大リスク
    ポイント:再利用効果を最大化する運用の考え方

    溶剤再生機は「導入すれば自動的に効果が出る」設備ではありません。廃溶剤の分別管理(混入物を最小限にする)、再生溶剤の品質チェック、定期メンテナンスの実施という三つの運用習慣が、再生率と品質の維持に直結します。

    ポイント:導入判断の目安となる考え方

    月間廃溶剤発生量が多いほど溶剤再生機の投資回収は早くなる傾向があります。ただし、廃棄物処理単価・新品溶剤の購入価格・設備費・残渣処理費はそれぞれ現場条件によって異なるため、具体的な試算は機種選定と合わせてメーカーや販売店に相談することが確実です。

    よくある質問

    Q再生したシンナーは、そのまま塗料の希釈に使えますか?

    A: 再生溶剤の使用可否は廃溶剤の組成と塗料の仕様によって異なります。汚れや異種溶剤の混入が少ない廃溶剤であれば洗浄工程への再投入は比較的容易ですが、塗料希釈への使用は塗膜品質に影響する場合があるため、使用前に品質確認を行うか、塗料メーカーへの問い合わせを推奨します。

    Q小規模な塗装現場(月間廃溶剤量が少ない場合)でも溶剤再生機は有効ですか?

    A: 発生量が少ない現場では投資回収に時間がかかるケースがあります。まず月間の廃棄コストと新品購入費の合計を算出し装置費と比較することが判断の基本です。処理量が小さい現場向けのコンパクトな機種も存在するため、機種選定の相談時に発生量を伝えて適合性を確認することが重要です。

    Q溶剤再生機の日常メンテナンスはどのくらいの手間がかかりますか?

    A: 機種や処理頻度によって異なりますが、主な日常作業は残渣の排出・容器の清掃・フィルターの点検です。定期的なメンテナンスを怠ると再生効率の低下や機器トラブルにつながるため、メーカー推奨のサイクルを守ることが長期運用のポイントです。

    Q複数の種類のシンナーが混合した廃溶剤でも再生できますか?

    A: 混合廃溶剤の再生は単一溶剤と比べて難度が上がります。沸点が大きく異なる溶剤の組み合わせであれば分離再生できる場合もありますが、組成が不明な混合廃溶剤は再生品質が安定しないことがあります。廃溶剤の種類を工程ごとに分別管理して混入を防ぐことが再生効率向上の前提条件です。

    Q溶剤再生機の設置に消防法上の手続きは必要ですか?

    A: 可燃性溶剤を扱う設備であるため、設置場所・処理量・装置の仕様によって消防法の適用を受ける場合があります。必要な手続きや届出の要否は設置する都道府県・市区町村の消防署への事前確認が必要です。設置前に販売店やメーカーと一緒に確認することを推奨します。

    この記事で紹介する商品

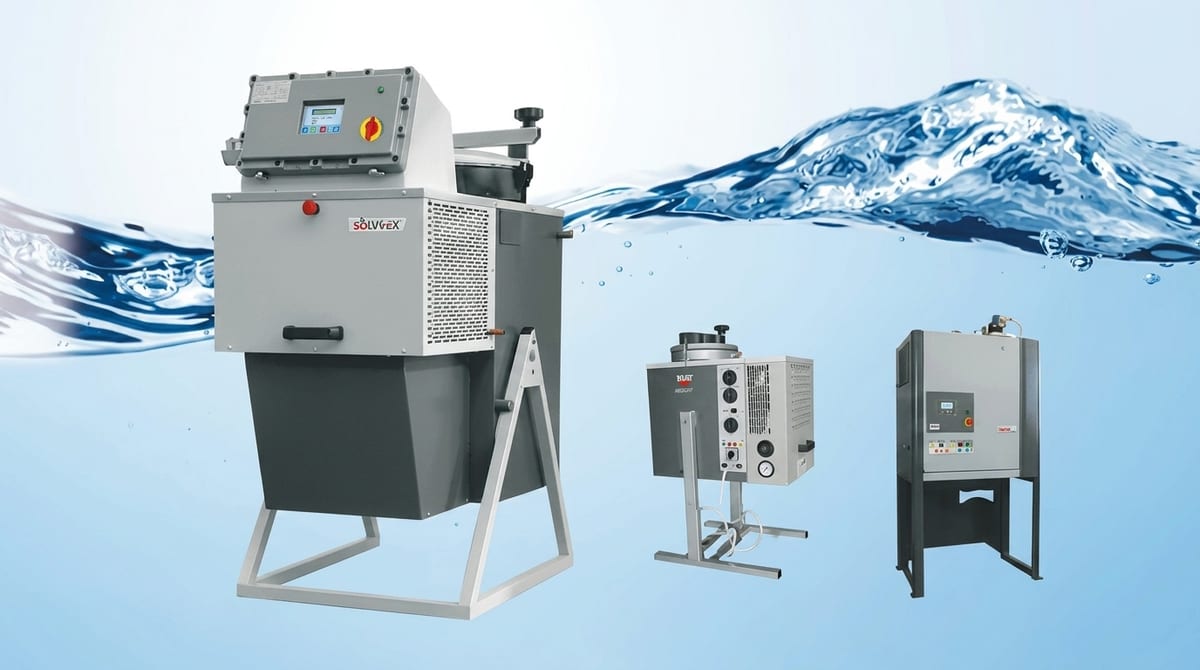
    • 溶剤再生機

      塗料やインキが混入した使用済み溶剤を再生し、再利用を可能にする機器です。

    溶剤再生機の導入について、まずはお気軽にご相談ください

    お問い合わせはこちら

  • ガラスフレークライニング初心者が押さえるべき基礎知識と施工の流れ

    ガラスフレークライニング初心者が押さえるべき基礎知識と施工の流れ

    ガラスフレークライニングは、化学プラントや火力発電プラント、精錬プラントなどの腐食環境下にある設備を長期間守るコーティング技術です。この記事では、はじめてこの技術に触れる方に向けて、仕組みから施工の流れ、環境別の選び方、そして導入前に確認すべきポイントまでを体系的に解説します。従来のガラスライニングやフッ素樹脂コーティングとの違い、施工工程の詳細、メンテナンスの考え方まで一通り把握できる構成になっています。

    1. ガラスフレークライニングとは─構造と他のコーティング方法との違い

    ガラスフレークライニング初心者が押さえるべき基礎知識と施工の流れ

    ガラスフレークライニングの本質は「層状に重なるガラス片が作るバリア構造」にあります。この構造が、単純な塗膜とは一線を画す耐食性を生み出します。

    フレークライニング層の形成原理

    ガラスフレークとは、ガラスを薄片状(フレーク状)に加工した充填材です。これを樹脂(ビニルエステル樹脂、エポキシ樹脂など)に混合して設備の内面に塗布すると、フレーク同士が互いに水平方向に重なり合う「ラビリンス(迷路)構造」が形成されます。水分や腐食性物質が膜を透過しようとしても、フレークが障壁となって直線的な経路を持てず、浸透距離が大幅に延長されます。これが蒸気浸透率を低く抑える主な要因です。

    他のコーティング材との性能比較

    下表に、代表的な防食材との特性の違いを示します。数値は一般的な傾向を示したもので、製品・施工条件により異なります。詳細は個別確認が必要です。

    項目 ガラスフレークライニング ガラスライニング フッ素樹脂ライニング
    耐食性 高い(フレーク層で浸透を遮断) 高い(ガラス質の無孔性) 高い(非粘着性・化学的安定性)
    複雑形状への対応 塗布施工のため対応しやすい 焼き付け工程が必要で制約が大きい シート貼りの場合は形状に制約
    機械加工性 硬化後の機械加工が可能な製品あり 割れやすく加工不可 製品による
    耐アンダーカット性 フレーク層による抑制効果が期待される(製品・条件による) 欠損部から進行しやすいとされる 接着部から剥離が進む場合あり
    補修のしやすさ 局所補修が比較的容易 再焼き付けが必要で困難 部分補修は難しい場合が多い
    線膨張係数 製品・配合によって異なる(メーカー確認が必要) ガラス質固有の値 フッ素樹脂固有の値(製品による)
    ポイント:ガラスライニングとの選択基準

    ガラスライニングは無孔性ガラス質という点で耐食性に優れますが、焼き付け炉に入らない大型設備や複雑な内部構造には対応できません。ガラスフレークライニングは現地塗布で施工できるため、既設設備のダウンタイムを最小限に抑えたリライニングに向いています。どちらを選ぶかは「設備の形状」「補修頻度の許容度」「プロセス流体の種類」を軸に判断します。

    2. 施工に適した環境・条件と事前確認チェックリスト

    ガラスフレークライニングは適用範囲が広い技術ですが、すべての環境に無条件に適用できるわけではありません。事前に現場条件を整理することが、施工成功の前提です。

    主な適用環境と使用部位

    • 化学プラント:酸・アルカリ性プロセス流体が接触するタンク内面、配管内面、反応槽
    • 火力発電プラント:排煙脱硫装置(FGD)の内壁、排水処理設備
    • 精錬プラント:電解液槽、廃液処理タンク
    • 船舶部品や機器部品など、腐食環境に晒される金属面全般

    適用の可否は「プロセス流体の組成・濃度・温度」「設備の素材」「想定使用期間」によって変わります。耐薬品性の詳細な適合確認は、施工前にメーカーまたは施工会社への問い合わせが必要です。

    施工前に確認すべき現場条件チェックリスト

    1. 素地材質(鋼材、コンクリート、FRPなど)の確認
    2. 既存コーティングの有無と劣化状態(膨れ・剥離・ピンホールの有無)
    3. プロセス流体の種類・濃度・最高温度
    4. 設備の稼働停止が可能な期間(ダウンタイムの上限)
    5. 設備内部の作業スペース・換気設備の有無
    6. 施工後に機械加工が必要かどうか
    ポイント:プライマー・トップコートの選定

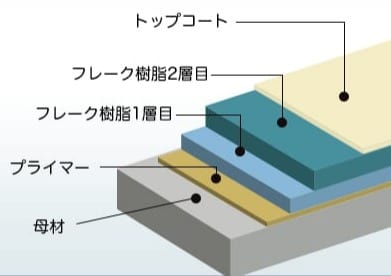
    ガラスフレークライニングはプライマー(下塗り)とフレーク含有中塗り・トップコートの組み合わせで構成されます。プライマーは素地との付着力を確保する役割を持ち、素地材質と腐食環境に応じて樹脂種を選定します。トップコートは耐薬品性の最終ラインとなるため、接触するプロセス流体の種類が選定の主軸です。ビニルエステル系・エポキシ系・フラン系など樹脂の種類によって適用できる薬品が異なります。選定に迷う場合は、施工会社または製品メーカーへの個別確認を推奨します。

    3. 施工から完成までの標準的なプロセス

    施工工程の理解は、ダウンタイムの計画と品質管理の両面で不可欠です。以下に標準的な工程の流れを示しますが、設備規模や施工面積によって期間は変動します。

    工程1:下地処理(ブラスト処理)

    ガラスフレークライニングの密着性は下地処理の品質に直結します。鋼材面の場合、サンドブラストやショットブラストを用いて表面の錆・旧塗膜・油分を完全に除去し、所定の表面粗さ(アンカーパターン)を形成します。コンクリート面の場合はケレンやカップブラシによる清掃が基本です。この工程を省略・手抜きすると、どれだけ高性能なフレーク材を用いても早期剥離の原因となります。

    工程2:プライマー塗布・フレーク含有材の塗布

    下地処理後、速やかにプライマーを塗布します。乾燥・硬化後、フレーク含有のライニング材を刷毛・ローラー・スプレーのいずれかで塗布します。膜厚管理が重要で、塗布時は湿潤膜厚計で確認しながら作業を進めます。設計膜厚は使用環境・製品仕様・要求耐用年数によって異なるため、設計段階でメーカーとの確認が必要です。複数回の重ね塗りで所定の乾燥膜厚を確保します。

    工程3:硬化・検査・トップコート

    各塗布工程の後に所定の硬化時間を設けます。硬化条件(温度・湿度・時間)は製品仕様書に従い厳守します。硬化後はピンホール検査(電気火花試験など)を実施し、欠陥箇所は補修塗りを行います。全面確認後にトップコートを塗布し、最終硬化で完工となります。施工から完工までの期間は設備の規模や形状によって大きく異なるため、個別の現場条件で見積もりが必要です。

    ポイント:作業環境・安全管理・廃棄処理

    フレークライニング施工では有機溶剤を含む材料を使用する場合があります。施工空間の換気、作業者の防毒マスク着用、帯電防止対策が必要です。廃液・廃材の処理は産業廃棄物として法規制に従い適正処理します。密閉タンク内での施工は特に酸素濃度管理が求められるため、事前の安全計画策定が必須です。

    4. イデア(株)が対応する施工ケースと個別相談が必要な条件

    ガラスフレークライニングは「製品を購入すれば誰でも施工できる」ものではなく、施工技術と製品知識を持った専門パートナーの選定が品質を左右します。

    イデア(株)の対応範囲

    防食技術のイデア(株)は、コロコートジャパン株式会社のコロージョンエンジニアグループの一員として、コロコート社のガラスフレークライニングをはじめとする多様な施工に対応しています。船舶部品のコーティング補修をはじめ、腐食環境の厳しい現場での施工に対応しています。対応可能なエリアや施工内容の詳細はお問い合わせにてご確認ください。

    代表的な製品としてポリグラスVEF、プラズメットZFなどのガラスフレークライニング材を取り扱っており、環境条件に応じた製品選定の相談にも対応しています。

    個別確認が必要なケース

    • 特定の薬品・高温・高圧など、標準使用条件を超える可能性のある環境
    • 複雑形状・狭隘部・大型設備で施工仮設計画が必要な場合
    • 既存のライニング材の上に重ね施工を検討している場合
    • 施工後に機械加工(切削・穿孔など)が発生する設備
    • 設備停止期間に制約があり、施工スケジュールの最適化が求められる場合

    上記のいずれかに該当する場合、製品の耐薬品性データや施工方法の詳細はメーカーおよびイデア(株)への個別相談で確認することを推奨します。現場条件の整理から製品選定・施工計画の立案まで、一貫して相談できる体制を整えています。

    よくある質問

    Q自社設備の腐食環境にガラスフレークライニングが適しているか、どうやって判断するのか?

    A: 判断の基本軸は「プロセス流体の種類・濃度・温度」「素地材質」「設備の使用年数と想定補修サイクル」の3点です。これらをもとにメーカーの耐薬品性データベースと照合し、適合性を確認します。自社で判断が難しい場合は、施工会社に現場条件を伝えて適合性診断を依頼するのが確実です。

    Qコーティング後のメンテナンス周期と点検で見るべき項目は何か?

    A: 定期点検では「膨れの有無」「ピンホール・クラックの発生」「変色・軟化による樹脂劣化」を目視・打音検査で確認します。点検周期は使用環境の厳しさによって異なり、腐食性が高い環境では短いサイクルでの確認が推奨されます。具体的な周期はメーカー推奨値と実際の使用条件を組み合わせて設定してください。

    Qサイズの大きい設備や複雑な内部構造でも施工できるか?

    A: ガラスフレークライニングは塗布施工のため、現地施工が基本です。大型タンクや内部構造が複雑な設備でも、足場・換気設備の確保と適切な施工計画があれば対応できるケースが多くあります。狭隘部や特殊形状は施工性に影響するため、事前に現場確認を依頼することを推奨します。

    Qガラスフレークライニングの劣化はどのように進行し、補修タイミングの目安はあるか?

    A: 一般的に、トップコートの微細クラック発生からフレーク層への浸透、素地との界面での膨れ・剥離へと進行するケースが知られていますが、劣化の進み方は使用環境や製品によって異なります。早期段階での局所補修が大規模な再施工の回避につながるとされており、定期的な目視点検とピンホール検査(電気試験など)の組み合わせが推奨されます。具体的な補修タイミングはメーカーまたは施工会社にご確認ください。

    Q既存のライニング材が残っている状態で、その上からガラスフレークライニングを重ね施工できるか?

    A: 既存ライニング材の種類・密着状態・劣化程度によって重ね施工の可否は変わります。密着が確保されていれば重ね塗りが可能なケースもありますが、旧塗膜の浮き・汚染が残った状態での重ね施工は早期剥離のリスクがあります。原則として既存材を除去してから施工するほうが長期耐久性の観点から有利で、重ね施工を検討する場合は必ず施工会社に現状診断を依頼してください。

    お気軽にご相談ください

    お問い合わせはこちら

  • はじめての溶剤再生装置導入|中古溶剤再利用の基礎知識と現場活用法

    はじめての溶剤再生装置導入|中古溶剤再利用の基礎知識と現場活用法

    溶剤再生装置(ソルベントリサイクラー)は、塗装・洗浄・印刷などの製造現場で発生する廃溶剤を蒸留処理し、再利用可能な状態に戻す設備です。この記事では、装置の基本的な仕組みから対象溶剤の種類、導入前の準備、よくある疑問までをまとめてご紹介します。廃液処理コストの削減や法規制への対応を考えている方が、機種選びや導入判断の参考にしていただけるよう、実務的な視点で整理しました。外部の廃液処理業者に委託し続けるか、自社で再生設備を持つかという選択についても、あわせて比較しています。

    1. 溶剤再生装置の動作原理:蒸留・気化・凝縮のプロセスを理解する

    溶剤 再生装置

    溶剤再生装置の基本的な仕組みは、「加熱→気化→冷却→凝縮(回収)」という蒸留のサイクルで成り立っています。この流れをざっくりと把握しておくと、機種を選ぶときにスペック表が読みやすくなります。

    蒸留サイクルの4ステップ

    1. 加熱:タンク内の廃溶剤を加熱オイルまたは電気ヒーターで温め、溶剤成分を蒸発させます。塗料残渣や汚染物質は沸点が高いため、液体のまま底に残ります。
    2. 気化:蒸発した溶剤蒸気は蒸留管を通ってコンデンサー(冷却器)へ送られます。バキュームジェネレーターを使った減圧タイプなら、沸点の高い溶剤や熱に弱い溶剤にも対応しやすくなります。
    3. 冷却・凝縮:コンデンサーで蒸気を冷やし、液体の再生溶剤として回収タンクに溜めます。
    4. 固形廃棄物の排出:蒸留後に残った樹脂・顔料・汚染物質は固形廃棄物として取り出します。元の廃液と比べて容積・重量が大幅に減るため、廃棄物処理のコストと排出量をまとめて抑えられます。
    ポイント:廃棄物の性状変化と法的メリット
    蒸留後の固形物は、元の廃液(液状産業廃棄物)から固形廃棄物へと性状が変わります。液状廃棄物に適用される保管規制や収集運搬の制約が緩和されるケースがあり、産業廃棄物管理の手間を減らせる場合があります。PRTR制度の届出対象となるVOC排出量も、溶剤を回収・再利用することで実質的に削減できます。法的要件の詳細は、所轄の都道府県・市区町村の廃棄物担当窓口にご確認ください。

    2. 再生対象となる溶剤の種類と適用範囲

    溶剤再生装置が対応できる溶剤の種類は機種によってさまざまです。まず「自社で使っている溶剤が再生対象かどうか」を確認するところが、機種選びの出発点になります。

    溶剤タイプ別の再生適性と注意点

    溶剤タイプ 主な用途 再生適性 主な注意点
    炭化水素系 金属加工脱脂・洗浄 高 引火点が低いものは防爆対応装置が必須
    アルコール系 電子部品洗浄・塗装前処理 高 吸湿性があるため保管容器の密閉管理が重要
    ケトン系 塗料・接着剤の溶解 高 引火性が強く、ATEX防爆規格対応装置を選定
    エステル系 グラビア・フレキソ印刷 中〜高 加水分解リスクがあるため、水分混入を避ける
    ハロゲン系 精密部品洗浄・航空機製造 中 専用装置・排気処理設備が別途必要な場合あり

    塗料メーカーや接着剤メーカーの製造ラインでは、複数の溶剤が混ざった廃液が出ることも少なくありません。混合廃液の場合は成分分析を行い、主成分の沸点差が十分あるかを確認してから装置を選ぶようにしましょう。造船・自動車製造・航空機製造など、溶剤を大量に使う業種ほど、再生装置の費用対効果が得られやすい傾向があります。

    3. 導入前に確認すべき3つの準備ステップ

    装置を購入したものの設置スペースや電源容量が足りず稼働できない、というケースは実際に起こります。事前にしっかり確認しておくことが、スムーズな導入への近道です。なお、当社では導入を検討されているお客様の溶剤をお預かりし、実際に再生テストを行うサービスも承っています。「本当にうちの溶剤で使えるの?」といった疑問がある場合は、まずお気軽にご相談ください。

    ステップ1:設置スペースと電源容量の確認

    卓上型の小型機から大型据置型まで、装置の占有面積は機種によってかなり異なります。小型機でも換気・排熱のスペースを含めると、実際に必要な面積は公称サイズより広くなることがあります。電源は単相100Vで動く機種から三相200Vが必要な機種までさまざまなので、既存の分電盤容量と照らし合わせて確認しておきましょう。防爆エリアへの設置を予定している場合は、装置本体だけでなく配線・スイッチ類もATEX防爆規格またはそれに準じた国内規格に適合したものが必要になります。

    ステップ2:処理量の見積もりと機種容量の選定

    廃液の発生量(1日・1週間単位)を記録しておき、1バッチあたりの処理容量と稼働サイクル数から必要な機種容量を見積もります。容量が少なすぎると処理が追いつかず廃液が溜まってしまいますし、大きすぎると設備コストがかさんでしまいます。目安として、1日の廃液量を装置の1バッチ処理量で割り、1日何バッチ必要かを計算して選定の参考にしてみてください。

    ポイント:外部廃液処理業者との比較
    外部業者への廃液処理委託は初期投資がゼロである反面、廃液量が増えるほどランニングコストも増えていきます。自社に再生装置を導入すると初期費用はかかりますが、廃液処理費と新規溶剤の購入費、両方を減らせるのがメリットです。「(年間廃液処理費+年間溶剤購入費の削減見込み額)÷装置取得費用」で投資回収年数を大まかに試算してみると、判断の目安になります。回収期間は機種・使用量・溶剤単価によって変わりますので、自社のデータをメーカーや販売代理店に共有して試算を依頼してみるのもよいでしょう。

    ステップ3:法的手続きと廃棄物管理体制の整備

    溶剤再生装置を導入する際には、いくつか確認しておきたい手続きがあります(詳細は自治体・産業廃棄物担当窓口にご確認ください)。

    • 消防法上の危険物取扱いに関する届出(引火性溶剤を扱う場合)
    • 廃棄物処理法上の処理施設設置の要否確認
    • 固形廃棄物の排出先・収集運搬業者との契約見直し
    • 既存の廃液処理業者との委託契約の解除手続きと残存廃液の処理方法の確認

    よくある質問

    Q廃液処理業者との契約を打ち切る際に注意すべき点は何ですか?

    A: 契約解除の際は、残存廃液の処理完了タイミングと解除通知期限を業者の契約書で確認することが最初のステップです。業者によっては解除に数カ月の予告期間を求める場合があります。自社に再生装置を導入した後も処理困難な廃液が残る可能性があるため、業者との関係を完全に断つ前に自社の廃液成分を全量洗い出しておくことを推奨します。

    Q再生溶剤の品質が劣化してきたと感じたら、どう対応すればよいですか?

    A: まず再生回数の記録を確認し、メーカーが示す推奨再生上限に達していないかチェックします。色調の変化・粘度の上昇・異臭の発生は不純物蓄積のサインです。専門機関に成分分析を依頼して不純物の種類と濃度を特定し、基準値を超えていれば廃棄して新液に切り替えてください。

    Q溶剤再生装置の導入に際して、消防署や自治体への届出は必ず必要ですか?

    A: 引火性溶剤を取り扱う場合、消防法上の危険物取扱いに関する届出や廃棄物処理法上の届出が必要になることがあります。装置の容量・設置場所の用途地域・一日の危険物取扱量によって要否が変わるため、導入前に管轄の消防署と都道府県の廃棄物担当窓口へ相談することが確実です。

    Q混合廃液は溶剤再生装置で処理できますか?

    A: 成分の沸点差が十分ある混合廃液であれば蒸留による分離が可能ですが、複数溶剤が類似した沸点を持つ場合は分離効率が下がります。導入前に廃液の成分分析を行い、主成分の沸点データをメーカーまたは販売代理店に提示して適応可否を確認することを推奨します。

    Q装置の耐用年数とメンテナンスコストの目安はどのくらいですか?

    A: 機種・使用頻度・扱う溶剤の種類によって異なるため、一概に断言できません。シール・パッキンなどの消耗品は定期的な交換が必要で、メーカーは消耗品リストと推奨交換周期を提供しています。導入前に販売代理店へ年間維持費の目安と保守契約の内容を確認しておくことで、ランニングコストの見通しが立てやすくなります。

    お気軽にご相談ください

    お問い合わせはこちら

  • 製造現場でよくある失敗から学ぶレーザークリーナー選び

    製造現場でよくある失敗から学ぶレーザークリーナー選び

    「レーザークリーナーなら何でも同じように使える」という誤解は現場トラブルの原因です。対象物の材質・汚れの種類・処理速度によって適した仕様は大きく異なります。この記事では出力W数の選定・パルス方式とCW方式の使い分け・導入前の確認事項を実務的にまとめます。

    1. 出力W数の選定基準:対象物の素材・汚れの種類で決まる理由

    出力ワット数は「大きければ良い」ではなく、対象物の素材特性と除去したい汚れの種類によって適切な範囲が決まります。出力が過大であれば母材を傷める可能性があり、不足すれば処理が完結しません。

    基本原理は「レーザーアブレーション」で、汚れ層・酸化膜を瞬時に気化・剥離します。出力が過大だと母材を焼損・変形させるリスクがあるため、必要最小限の出力で処理が完結する値を狙うことが基本です。

    • 薄い酸化膜・接点部:低出力パルス方式が適します。
    • サビ除去・塗膜除去:中程度の出力。アルミ・銅など熱伝導率の高い金属は母材温度が上がりやすいため注意が必要です。
    • 厚い塗膜・金型洗浄:高出力が必要ですが、樹脂系素材や薄板には過剰出力を避けることが前提です。

    2. パルス方式とCW方式の違い:作業内容による使い分け

    パルス方式は高いピーク出力を極短時間で断続照射し、母材への熱蓄積を抑制します。精密部品・薄板・溶接焼け取りなどダメージを避けたい用途に向いています。CW方式(連続波)は処理速度が高く広面積の処理に有利ですが、熱が蓄積しやすいため熱耐性の高い鉄鋼系素材向けです。

    パルス方式 vs CW方式:比較表

    比較項目 パルス方式 CW方式(連続波)
    発振形態 断続パルス照射 連続照射
    母材への熱影響 低い(熱蓄積が少ない) 高い(熱が蓄積しやすい)
    処理速度 中程度 高い
    精密処理への適性 高い 低い
    広面積・量産処理 やや不向き 向いている
    主な用途例 酸化膜除去・焼け取り・文化財補修 サビ除去・塗膜剥離・金型洗浄
    本体コスト傾向 やや高め 比較的抑えられる傾向
    使い分けの判断軸:母材ダメージを抑えたい場合はパルス方式、処理速度・広面積効率を優先し母材が鉄鋼系の場合はCW方式。どちらもテスト照射による条件出しが不可欠です。

    3. 従来工法との比較と導入判断の基準

    レーザークリーニングは消耗品コスト削減・廃液なし・作業の再現性が主な強みです。サンドブラストは研磨材費・粉塵が多く母材に削れが生じます。酸洗いは廃液処理コスト、超音波洗浄は洗浄液管理が必要です。一方でレーザーは初期導入コストが高い傾向があるため、年間の消耗品・廃液処理コストと照らし合わせてROIを試算することが現実的です。

    4. 現場要件に合わせた選定ポイント

    処理速度はワット数だけでなく、スキャン幅・速度・汚れの厚みによって変わります。カタログ値はあくまで参考値とし、実際の対象物でテスト値を取得することが重要です。また、高所・屋外作業が多い現場では携帯型(ポータブル型)、工場内の定位置処理には据置型の高出力機が候補になります。

    安全基準の確認:ファイバーレーザーはJIS C 6802のクラス4に分類されることが多く、遮光保護具・作業区域の設定・インターロック機構を導入前に必ず確認してください。海外製品はIEC 60825-1への適合証明書の提示を求めることを推奨します。

    5. 導入前の仕様チェックリストとデモ活用

    機種選定の最終段階では、以下の5点を確認することでミスマッチを防げます。

    1. 出力W数と発振方式:対象物・汚れの種類に適切か。パルス方式かCW方式か。
    2. テスト実績:同素材・同汚れでのデモ照射データをメーカーに要求する。
    3. 安全認証:JIS C 6802またはIEC 60825-1への適合を書面で確認する。
    4. 携行性と電源仕様:トーチ重量・本体重量・電源(単相/三相・電圧)を現場条件と照合する。
    5. アフターサービス体制:国内サポート窓口・部品調達リードタイム・定期メンテの有無を確認する。

    デモ時は実際の処理対象物(現物サンプル)を持参することが必須です。処理前後の表面粗さ・母材への熱影響・処理速度の実測値を数値で記録し、複数機種を同一条件で比較してください。

    イデア(株)では200件以上のレーザークリーナー販売実績を持ち、幅広いラインナップから対象物・用途に応じた機種提案を行っています。テスト照射の相談から機種選定まで、現場の要件に合わせた対応が可能です。

    よくある質問

    Q導入コストの回収(ROI)はどのように試算すればよいですか?

    A: 現状工法の年間消耗品費・廃液処理費・作業時間コストと、レーザークリーナーのランニングコスト(電力費・定期メンテ費)の差額で回収期間を算出します。消耗品コストがかさむ工程ほど回収期間は短くなる傾向があります。

    Q海外メーカーのレーザークリーナーを選ぶ際の注意点は?

    A: 国内正規代理店経由かつPSE(電気用品安全法)への適合を最優先で確認してください。故障時の部品調達リードタイムと国内サポート体制を購入前に書面で確認することも重要です。

    お気軽にご相談ください

    お問い合わせはこちら