ガラスフレークライニングは、タンク内面や配管・船舶部品など高腐食環境に用いられる防食コーティングです。しかし「何年持つのか」という問いに対して、単純な年数で答えることはできません。接触する薬液の種類、使用温度、物理的な負荷、施工品質、下地処理の精度、そして運用後の点検体制——これら6つの要因が組み合わさって、はじめて実際の耐用年数が決まります。本記事では、耐久性を左右する各要因を実務的な視点から解説し、自分の設備に施工した場合に何が影響するのかを理解できるよう構成しています。一般的な塗装との違いや、適切な防食方法の選び方についても包み隠さず説明します。
1. フレークライニングが防食性を発揮するメカニズム
ガラスフレークライニングの耐久性の根拠は、樹脂単体の強さではなく、ガラス粒子(フレーク)の物理的配置にあります。このメカニズムを理解することが、なぜ環境によって耐久性が変わるのかを把握する出発点です。
ガラスフレークが「迷路構造」を作る
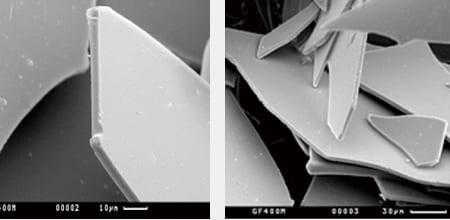
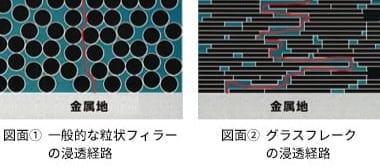
ガラスフレークライニングは、エポキシ樹脂やビニルエステル樹脂などのベース樹脂の中に、薄片状のガラスフレーク(フレーク状のガラス粒子)を多数分散させた複合コーティングです。施工後、フレークは皮膜内で積層状に並び、水分・酸・塩分といった腐食因子が母材に到達するまでの経路を大幅に引き延ばします。この「迷路状の浸透経路」が、水蒸気などの浸透率を抑え、防食性の向上につながります。
樹脂だけの塗膜では、腐食因子は短い直線経路で母材まで達しますが、フレークが介在することで経路長が大幅に延長されます。コロコートジャパン株式会社の公開情報によれば、同社製品において「フィラーを含まないバインダーの経路長の約20倍」のトータスパス特性が得られるとされています(ただし配合・製品による)。結果として、腐食因子が母材鋼板に到達するまでの時間が長くなり、腐食反応の開始が遅れます。
熱膨張係数のマッチングが割れ・剥離を防ぐ
ライニング皮膜の耐久性には、熱膨張係数(温度変化に伴う伸縮率)の整合性が深く関わります。ライニング皮膜は温度変化に伴って伸縮しますが、皮膜と母材(鋼材)の熱膨張係数に差があると、その伸縮差が繰り返し生じることで割れ・剥離につながる場合があります。ガラスフレークを樹脂に配合することでこの差を小さくする効果が期待されますが、実際の整合性は配合比率・樹脂種・フレーク種によって異なります。使用温度の範囲と皮膜の特性が適合しているかどうかは、材料メーカーの仕様・データに基づいて確認することが重要です。
2. 接触する薬液の種類・濃度が耐久性を左右する
同じガラスフレークライニングを施工しても、接触する薬液が異なれば耐久性は大きく変わります。材料選定の段階で薬液条件を正確に把握することが、施工後のトラブルを防ぐ最大のポイントです。
樹脂ベースによる薬液耐性の違い
ガラスフレークライニングに使われる樹脂には、エポキシ系・ビニルエステル系・ポリエステル系などがあり、それぞれ薬液耐性が異なります。たとえばエポキシ系はアルカリ性環境に強い傾向がありますが、強酸条件では選定に注意が必要です。ビニルエステル系は酸性環境への耐性が比較的高く、化学プラントのタンク内面に用いられるケースがあります。
コロコートジャパン株式会社が提供するポリグラスVEFはビニルエステル系フレークライニング材として知られており、イデア(株)はこうした素材を含むガラスフレークライニングの施工に対応しています。ただし、実際の薬液耐性はメーカーへの条件確認と実績データの照合が不可欠です。薬液の種類・濃度・温度の組み合わせによって適否が変わるため、「ビニルエステルだから大丈夫」と一般化することは避けてください。
濃度変化と温度の複合影響
薬液の濃度は静的に管理されているとは限りません。洗浄工程での希釈・濃縮、混入物による組成変化など、実際の設備では薬液条件が変動することがあります。薬液濃度が高まるほど樹脂の膨潤・軟化リスクが上がり、さらに温度が重なると劣化速度が加速します。材料選定の段階では、実際の運転条件に加えて、想定される濃度・温度の変動範囲も確認し、メーカーの耐薬品性データと照合することが重要です。
3. 使用温度と物理的負荷が耐用年数に与える影響
化学的な要因だけでなく、熱と力学的な負荷もフレークライニングの寿命を決定づけます。設備の運転条件を具体的に把握せずに施工すると、施工から比較的早い段階で割れや剥離が生じる場合があります。
温度サイクルによる疲労劣化
温度サイクル(昇温・降温の繰り返し)は、皮膜と母材の熱膨張係数の差に起因する伸縮が繰り返されるため、界面に微細なクラックが蓄積し、最終的な剥離につながる場合があります。定常高温との比較でどちらのダメージが大きいかは使用条件・材料の組み合わせによって異なるため、設備の運転サイクルが頻繁な場合は、樹脂種・フレーク含有率・膜厚の設計について材料メーカーの仕様を確認した上で最適化することが求められます。
摩耗・衝撃など機械的負荷の影響
スラリー(固体粒子を含む液体)が流れる配管や、固体物が接触する容器内面では、化学的耐性だけでなく耐摩耗性も重要な評価軸になります。ガラスフレーク自体はガラス質で硬度がありますが、樹脂部分が摩耗すれば保護機能は徐々に失われます。流速・粒子径・衝突角度によって摩耗速度が変わるため、機械的負荷の大きい環境では定期的な膜厚測定による管理が有効です。船舶部品のコーティング補修においても、海水流動や固着物の除去作業による物理的負荷を考慮した施工設計が求められます。
4. 施工品質と下地処理が耐久性をほぼ決める
材料の性能がいかに高くても、施工品質が不十分であれば耐久性は大幅に低下します。特に下地処理の精度は、フレークライニングの密着力と長期的な防食性に直接影響します。
下地処理の基準と不良施工の兆候
フレークライニングの施工前には、ブラスト処理による錆・旧塗膜の除去と表面粗さ(アンカーパターン)の確保が基本です。表面粗さが不足すると皮膜の密着力が低下し、早期剥離の原因となります。また、ブラスト処理後の表面に塩分・油分・湿気が残存すると、皮膜下腐食(アンダーカット腐食)が進行しやすくなります。施工後に以下のような兆候が見られた場合は補修の検討が必要です。
- 皮膜表面に細かいふくれ(ブリスター)が発生している
- 端部や継ぎ目から変色・さびが滲み出している
- コインタップ検査(打音による検査)で空洞音が生じる
- 目視で亀裂・剥離が確認できる
膜厚管理と施工環境の重要性
規定の膜厚を確保することは、フレークが皮膜内で十分に積層する(迷路構造が形成される)ための前提です。膜厚が不足すると防食効果が設計値を下回ります。また、膜厚が過剰な場合の影響(硬化収縮やクラックリスクなど)は材料の種類・仕様によって異なるため、適正膜厚の上下限は材料メーカーの施工仕様書に基づいて管理することが重要です。施工時の温度・湿度管理も不可欠で、低温・高湿条件での施工は硬化不良の原因となります。施工者の技量と施工管理体制が耐久性に直結するため、実績のある専門施工業者への依頼が基本です。
5. 定期点検・補修タイミングの判断基準
施工後のメンテナンス体制が整っているかどうかが、長期的なライフサイクルコストを大きく変えます。適切なタイミングで補修を行えば、全面再施工を回避できるケースがあります。
劣化の進行と補修判定の考え方
フレークライニングの劣化は一般的に段階的に進行します。初期段階では微細なクラックや光沢の低下が見られ、次第にブリスターや剥離に発展します。この初期段階で手当てできれば、部分補修で対応できる場合があります。設備の稼働状況に合わせた定期的な目視検査と打音検査の実施、および膜厚の経時変化の記録が、補修判定の基礎データとなります。
補修周期は使用条件に依存する
補修周期を一律に「〇年ごと」と設定することは現実的ではありません。強酸・高温・高流速といった過酷な条件では劣化速度が速く、温和な環境では長期間にわたって機能が維持される場合もあります。使用開始後の実際の劣化データを蓄積し、設備ごとの補修計画を立てることが合理的なアプローチです。イデア(株)では、ガラスフレークライニングの施工に際して、使用条件の事前確認と実績に基づいた材料選定をサポートしています。
よくある質問
Qフレークライニングの補修を判断する具体的な検査方法はありますか?
A: 施工時・施工後の品質確認では膜厚測定やピンホール検査、供用後の点検では目視検査や打音検査などを行い、それぞれの結果を組み合わせて補修の必要性を判断します。打音検査は皮膜下の剥離や空洞を音の変化で検出でき、これらを組み合わせることで全面再施工か部分補修かの判断材料が得られます。
Qガラスフレークライニングは紫外線(屋外環境)に対して耐久性がありますか?
A: 使用する樹脂の種類によって紫外線耐性は異なります。エポキシ系は紫外線による黄変・チョーキングが生じやすく、屋外露出面には別途トップコートの使用や紫外線耐性の高い樹脂ベースの選定が必要です。
QフレークライニングとFRPライニングはどう使い分ければよいですか?
A: FRPは構造補強を兼ねた防食が必要な場合に適し、ガラスフレークライニングは既存鋼製設備への防食コーティングとして施工厚みを抑えながら高い防食性を確保できる場面があります。設備の形状・求める強度・薬液条件を総合的に判断することが必要です。
Q施工前の下地処理でブラスト処理が必要な理由は何ですか?
A: ブラスト処理は錆・旧塗膜の除去だけでなく、表面に微細な凹凸を形成して皮膜の機械的密着力を高めるために行います。ブラスト処理は錆・旧塗膜の除去だけでなく、表面に適切な凹凸を形成して皮膜の密着性を高めるために行います。施工仕様に応じて、ブラスト後の表面状態や塩分残存量などを確認することも重要です。
Q高温・高湿・酸性の環境が重なる設備でもフレークライニングの施工は現実的ですか?
A: この種の複合過酷環境では耐酸性の高いビニルエステル系などの樹脂を選定し、温度上限が材料の許容範囲内に収まるかの確認が前提です。実績データの確認とメーカーへの条件確認を必ず行い、適用可否は使用条件によって変わることを念頭に置く必要があります。
この記事で紹介する商品
- ガラスフレークライニング
造船・船舶分野におけるコーティング補修を行うライニング工事サービスです。