投稿者: idea

  • 溶剤再生機の適用外トラブル|導入後に「使えない」と気づかないための事前確認表

    溶剤再生機の適用外トラブル|導入後に「使えない」と気づかないための事前確認表

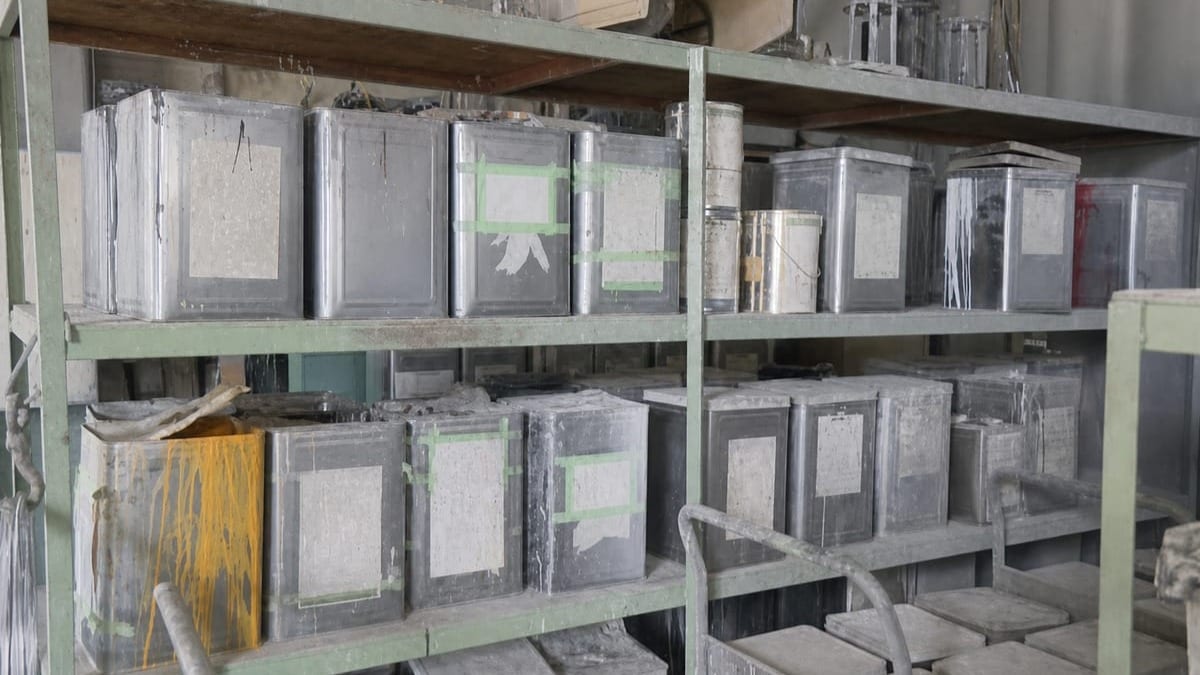
    溶剤再生機は、導入すればどんな使用済み溶剤でも再生できるわけではありません。塩素系溶剤と油性シンナーでは再生方式や対応可否が異なり、水分や金属粉の混入があるだけで故障や再生品質の低下を招くケースもあります。本記事では「導入してから使えないと分かった」という失敗を防ぐために、溶剤の見分け方・よくある思い込みによる故障パターン・異物混入のチェック方法・導入前に確認すべき項目を実務目線で整理しました。これから導入を検討する製造現場の担当者が、発注前に押さえるべき確認ポイントが分かる内容です。

    溶剤の種類で対応が変わる―塩素系・油性シンナーの見分け方と制限事項

    溶剤再生機は蒸留の原理を利用して溶剤と不純物を分離しますが、溶剤の化学的特性によって再生可否や適用範囲が大きく変わります。まずは自社で使用している溶剤がどの系統に属するかを把握することが出発点です。

    自社の溶剤がどの系統に属するかを判断する際は、購入時の納品書や成分証明書だけでなく、過去に配合変更があったかどうかも確認しておくと安心です。原料メーカー側で成分が切り替わっているにもかかわらず、現場では従来通りの名称で管理されているケースもあり、この食い違いが適用判断を誤らせる要因になります。導入検討の初期段階で、現在使用している溶剤の最新のSDSを取り寄せ、過去の記録と照合する作業を習慣化しておくことが望まれます。

    塩素系溶剤の扱いにくさ

    塩素系溶剤には、トリクロロエチレンやジクロロメタンなどがあります。溶剤再生機によって対応できる溶剤の種類や処理条件が異なるため、塩素系という分類だけで使用可否を判断することはできません。使用している溶剤の名称・成分と廃液の状態を整理し、候補機種のメーカーに適合可否を確認することが重要です。

    油性シンナー・芳香族系の特徴

    塗料用シンナーやインキ用溶剤には、複数の成分を含む製品があります。蒸留式再生機で対応できるかどうかは、溶剤の成分や廃液の状態、再生後の用途によって異なります。同じ「シンナー」という名称でも組成が異なるため、製品名だけで判断せず、SDS(安全データシート)を用いて候補機種のメーカーに適合可否を確認しましょう。

    混合溶剤の見分け方

    複数の成分を含む溶剤や、異なる工程から回収した廃溶剤を扱う場合は、成分の組み合わせや混合比率が再生結果に影響することがあります。ただし、混合溶剤だから再生できないというわけではありません。どの成分を分離したいのか、再生後にどの工程で再利用するのかを整理し、SDSや使用履歴をもとにメーカーへ適合可否を確認することが重要です。

    よくある失敗:「この溶剤なら大丈夫だろう」という思い込みが招く故障

    溶剤再生機の導入でトラブルが起きる多くは、仕様確認を省いたまま「似たような溶剤だから使えるはず」と判断してしまうことに起因します。ここでは代表的な失敗パターンを紹介します。

    こうした失敗の背景には、導入担当者と現場作業者の間で溶剤に関する情報共有が不足していることが少なくありません。発注窓口の担当者が把握している溶剤情報と、実際にラインで使用されている溶剤の実態にズレが生じると、仕様確認の時点で見落としが発生しやすくなります。導入を検討する段階で、現場のオペレーターに聞き取りを行い、使用溶剤の切り替え履歴や配合変更の有無を確認しておくことが、思い込みによる失敗を防ぐ実務的な手立てになります。

    名称だけで同一視してしまう失敗

    「シンナー」という総称だけで判断し、実際には対応不可の成分が含まれていたという事例は珍しくありません。塗料用と工業用で同じ呼び名でも組成が異なることがあり、名称ではなく成分表に基づく確認が必須です。

    溶剤名だけで判断せず、必ずSDS(安全データシート)の成分項目を機種メーカーに提示して適合確認を取ることが、導入後のトラブル回避につながります。

    複数ラインの溶剤を一括投入する失敗

    コスト削減を急ぐあまり、性質の異なる複数ラインの廃溶剤をまとめて投入してしまうケースがあります。成分が混ざり合うことで蒸留後の純度が安定せず、再生溶剤を元の工程に戻せないという結果になりがちです。ライン別に廃液を分別保管する運用ルールを先に整えておく必要があります。

    試験運転をせずに本稼働してしまう失敗

    カタログスペックだけを信じて、自社の溶剤でのテスト運転を省略した結果、再生後の色合いや純度が使用基準を満たさなかったという相談は少なくありません。少量サンプルでの試験蒸留を行い、再生後の性状(色・比重・不純物濃度)を確認してから本格導入を判断する手順が有効です。

    水水分・金属粉・異物が再生処理に与える影響

    水分や金属粉、塗膜片などの混入は、溶剤の分離状態や装置の運転に影響する場合があります。ただし、影響の程度は溶剤の種類、混入量、異物の性状、装置の構造によって異なります。対象となる廃液の状態をメーカーに伝え、前処理の必要性や適切な処理方法を確認しておきましょう。

    これらの混入リスクは工程ごとに発生しやすい箇所が異なるため、自社のどの工程で水分や異物が入り込みやすいかをあらかじめ洗い出しておくことが重要です。例えば洗浄槽からの持ち出しが多い現場と、研磨工程からの粉塵が多い現場とでは、優先すべき対策が異なります。導入前の打ち合わせでは、こうした自社特有の混入経路を具体的にメーカーへ伝えることで、より実態に即した設備仕様や運用方法の提案を受けやすくなります。

    水分混入が招く不具合

    水分が混入した場合、溶剤の種類や水分量によっては、蒸留時の分離状態や再生後の品質に影響することがあります。水分の混入経路としては、洗浄工程からの持ち込みや保管中の混入などが考えられます。水分を含む廃液を処理する場合は、対応可能な機種かどうか、前処理が必要かどうかを事前に確認しましょう。

    金属粉・固形異物によるポンプ・バルブの損耗

    塗装ブースや研磨工程から回収した廃液には、塗膜片や金属粉などの固形物が含まれる場合があります。異物の種類や量、装置の構造によっては、配管やバルブの詰まり、部品の損耗などにつながる可能性があります。投入前のろ過が必要かどうかは、廃液の状態と機種の仕様に応じて判断し、メーカーに適切な前処理を確認しましょう。

    事前チェックの実務手順

    異物混入を防ぐには、廃液を目視確認する、比重や濁りの変化を定期記録する、投入前に簡易ろ過を行う、といった手順を現場ルールとして定着させることが有効です。これらは大掛かりな設備投資を必要とせず、運用ルールの整備だけで実施できる対策です。

    導入前に確認すべき5項目チェックリスト

    ここまでの内容を踏まえ、発注前に確認すべき項目を一覧にまとめました。機種選定の打ち合わせの際に、この表をもとにメーカーや販売代理店へ質問すると、確認漏れを防げます。

    確認項目 確認すべき内容
    溶剤の成分 SDSを基に塩素系・混合溶剤の有無を特定したか
    使用ライン数 複数ラインの廃液を分別管理できる体制があるか
    試験運転の実施 自社溶剤のサンプルで試験蒸留を行ったか
    異物除去工程 投入前のろ過・水分除去の工程を設けているか
    保守対応窓口 トラブル時に相談できる販売代理店・メーカーがあるか

    チェックリストの各項目は、単独で満たせば良いものではなく、相互に関連する確認事項として扱う必要があります。例えば成分確認が不十分だと試験運転の結果自体が信頼できなくなります。

    確認項目をすべて自社だけで判断しようとせず、機種選定時点で販売代理店に実機データや過去の適用事例を照会することが、適用外トラブルを防ぐ実務的な近道です。

    チェックリストを実際に運用する際は、一度確認して終わりにするのではなく、溶剤や生産ラインの変更があるたびに見直す仕組みを設けておくことが望まれます。使用溶剤の切り替えや新規ラインの追加は、導入時には想定していなかった適用条件の変化を伴うことがあるため、定期的な棚卸しの機会として活用すると、長期的な運用トラブルの予防につながります。

    販売代理店に確認すべき質問例

    具体的には「この機種は塩素系溶剤に対応しているか」「混合溶剤の再生実績はあるか」「試験運転用のサンプル蒸留に対応しているか」といった質問を事前に投げかけることが有効です。イデア(株)では現場の溶剤条件に応じた機種選定の相談に対応しています。詳細はイデア(株)の公式サイトで確認できます。

    よくある質問

    Q塗料用シンナーとインキ用溶剤を同じ再生機にかけても問題ありませんか?

    A: 名称が似ていても配合成分が異なるため、同一機種で対応できるかは機種ごとに確認が必要です。ラインを分けて廃液管理している現場でも、投入前にSDSを照合し、成分が大きく異なる場合は別々に処理することが推奨されます。

    Q一度「再生不可」と判定された溶剤は、他の処理方法もないのでしょうか?

    A: 蒸留方式で再生できない溶剤でも、専門の廃棄物処理業者による処分や、別方式の処理技術が選択肢になる場合があります。再生可否の判定は機種・メーカーによって基準が異なるため、1社の判定だけで諦めず複数の選定肢を確認することが有効です。

    Q試験運転用のサンプルはどのくらいの量を用意すればよいですか?

    A: 必要量は機種や試験方法によって異なるため、依頼先の販売代理店・メーカーに確認するのが確実です。自己判断で少量だけを持ち込むと、ライン全体の溶剤状態を代表できない結果になることがあります。

    Q再生機に対応していない溶剤を無理に使い続けるとどうなりますか?

    A: 蒸留効率の低下だけでなく、ポンプやバルブなど内部部品の劣化を早める原因になります。結果として想定より早い時期に部品交換や修理が必要になり、本来期待していたコスト削減効果が得られなくなる可能性があります。

    Q複数拠点で異なる溶剤を使っている場合、1台の再生機で対応できますか?

    A: 拠点ごとに溶剤の成分が異なる場合、1台で全てを賄おうとすると適用範囲を超えるリスクがあります。拠点別に使用溶剤を整理したうえで、共通化できる範囲と個別対応が必要な範囲を分けて検討することが現実的です。
  • レーザー溶接機導入前に確認したい注意点|チェックリスト付き

    レーザー溶接機導入前に確認したい注意点|チェックリスト付き

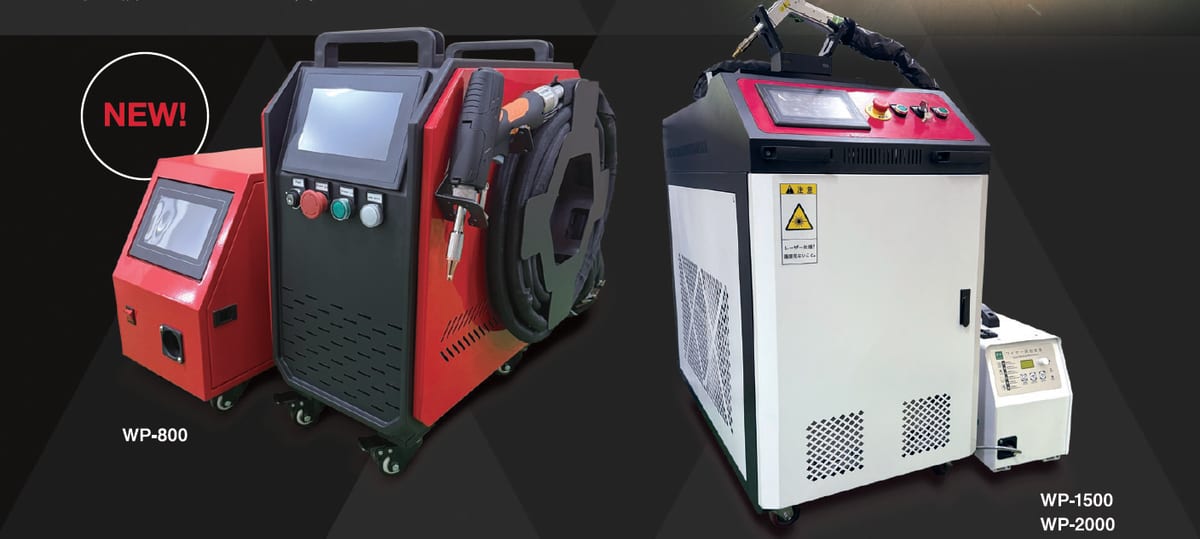
    レーザー溶接機の導入は、生産性向上や溶接品質の安定化を期待して進められますが、事前確認が不足したまま発注すると「現場で使えない設備」になりかねません。本記事では、導入後によくある失敗パターンを材質選定・作業環境・運用体制の3つの切り口から整理し、現場確認で見落としやすい15項目をチェックリストにまとめました。これから導入を検討する製造・加工現場の担当者が、発注前に何を確認すべきかを具体的に把握できる内容です。

    導入後に「こんなはずじゃなかった」となる3つの落とし穴

    レーザー溶接機は従来のTIG・MIG溶接と操作感が大きく異なるため、導入前のイメージと実際の運用にギャップが生じやすい設備です。ここでは、導入前の確認不足によって起こり得る3つの失敗パターンを取り上げます。

    こうした落とし穴は、いずれも「発注前の情報不足」が根本原因である点で共通しています。現場の担当者だけで判断を完結させず、設備選定・教育計画・評価基準の3点について、調達部門や経営層を交えた確認の場を設けることが、導入後のトラブルを未然に防ぐ第一歩になります。

    カタログスペックだけで機種を決めてしまう

    出力値や対応板厚の記載を見て「数値が高いほど安心」と判断し、現場の実際のワークに対して過剰出力の機種を選んでしまうケースがあります。溶接の仕上がりは出力だけでなく、材質・板厚・溶接速度・照射条件など複数の要因によって左右されるため、出力の高さだけで熱影響範囲や仕上がりが一様に決まるわけではありません。条件によっては過剰な出力が薄板の溶接焼けや熱変形につながる可能性もあり、カタログ値は目安であり、実際の材質・板厚・溶接形状との適合はメーカーへの確認や試溶接による検証が欠かせません。

    特に薄板加工を中心とする現場では、出力の下限値や微調整幅の広さも確認しておきたいポイントです。出力の調整幅が狭い機種では、ワークごとに最適な設定を追い込めず、結果的に溶接品質がばらつく原因になります。試溶接の段階で出力の調整範囲や再現性も合わせて確認しておくと安心です。

    操作教育を「取扱説明書を読むだけ」で済ませる

    レーザー溶接機はTIG・MIGとは異なる操作感覚を要する設備です。保護ガスの流量設定や、機種によっては搭載されているスポット溶接・スイング溶接などの機能の使い分けなど、実機での操作経験がないまま現場に投入すると、仕上がりにばらつきが出たり、安全ロックや接触スイッチの扱いに不慣れなまま作業を進めてしまう危険があります。導入初期は教育期間を十分に確保し、段階的に習熟度を高める計画が必要です。

    導入目的と評価基準が曖昧なまま発注する

    「とりあえず効率化のため」といった漠然とした目的で導入を進めると、導入後に何をもって成功とするかの判断基準がなく、投資対効果を検証できないまま運用が続いてしまいます。対象ワーク・求める品質水準・削減したい工数を事前に数値で定義し、導入後に照らし合わせられる体制を整えることが欠かせません。

    カタログ値・教育・評価基準の3点は、導入前の社内検討段階で必ず言語化しておくべき項目です。

    評価基準を数値化する際は、溶接品質の合否ラインだけでなく、工数削減率や不良率の改善目標など複数の指標を組み合わせることが望ましいとされます。単一の指標だけで判断すると、別の工程に負荷がしわ寄せされていることに気づきにくくなるためです。

    材質・板厚・溶接形状の確認不足で起こり得る問題

    レーザー溶接機の適用可否は材質ごとに条件が異なり、同じ出力帯の機種でも対応範囲は一律ではありません。選定段階での確認不足がトラブルの原因になりやすい部分です。

    異種材質が混在する現場での選定ミス

    炭素鋼・ステンレス鋼・アルミニウム・亜鉛メッキ鋼では熱伝導率や溶融特性が異なり、同一条件での溶接結果にも差が出ます。複数材質を扱う現場で特定材質向けの条件だけを基準に機種を選んでしまうと、他の材質で溶接焼けや気孔が発生し、結果的に別工程での手直しが発生するケースがあります。対象となるすべての材質・板厚の組み合わせを事前にリストアップし、それぞれの対応可否を確認する工程が必須です。

    特に亜鉛メッキ鋼のようにメッキ層の蒸発が溶接品質に影響しやすい材質は、単体での試験結果だけでなく、実際の生産ラインに近い条件での検証が望ましいとされます。メッキ厚みや表面処理の違いによっても結果が変わり得るため、量産前の小ロット試作で確認する工程を組み込むと手戻りを減らせます。

    溶接形状への対応確認を後回しにする

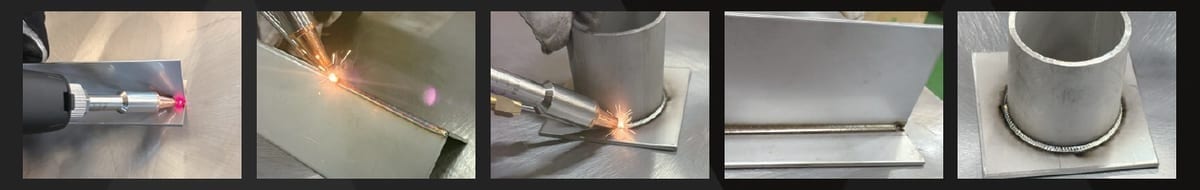
    機種によってはスポット溶接やスイング溶接など複数の溶接方式に対応しており、それぞれで求められる照射精度や治具の設計が異なる場合があります。溶接形状の検討を機種選定後に回してしまうと、必要な治具やジグ固定方式が既存設備と合わず、追加投資が発生する事態になりかねません。導入前に想定する溶接形状をすべて洗い出し、試溶接のサンプル評価で実際の仕上がりを確認することが、手戻りを防ぐ最も確実な手段です。

    材質・板厚・溶接形状の組み合わせごとに試溶接を行い、サンプル評価で合否基準を明確にしておくことが導入成功の分かれ目になります。

    治具の設計変更は、設備本体の費用以上にコストと時間がかかることがあります。既存のクランプ構造や固定方式がそのまま流用できるかどうかは、レーザーヘッドの可動範囲や照射角度の制約とあわせて、設計図面の段階でメーカーと擦り合わせておくことが望ましい進め方です。

    レーザー溶接機導入前に確認したい注意点|チェックリスト付き

    作業環境(粉塵・湿度・電源)の準備不足による運用トラブル

    レーザー溶接機は精密機器であるため、設置環境の条件が安定した稼働を左右します。電源・冷却方式・作業環境の整備不足は、導入後のトラブルとして表面化しやすい領域です。

    電源容量・電圧の確認不足

    レーザー溶接機は機種により必要な電圧・アンペア数が異なり、既存の工場配電設備では容量が不足する場合があります。配電盤の増設工事が必要になると、導入スケジュールが大幅に遅れる原因になります。発注前に設置予定場所の電源仕様を確認し、メーカーまたは販売代理店に必要容量を照会しておくことが前提条件です。

    また、電源工事が必要と判明した場合は、工事業者の手配から完了までに一定の期間を要することも想定しておく必要があります。導入スケジュールを組む際は、設備の納期だけでなく、電源や配管などのインフラ整備にかかる期間も含めて逆算して計画することが、工程遅延を防ぐうえで重要です。

    空冷式・水冷式の選定ミス

    冷却方式は稼働率や設置環境に直結する要素ですが、適した方式は機種の仕様や実際の稼働条件によって異なり、一律に決まるものではありません。連続稼働時間が長い現場では、機種の冷却能力によっては出力低下や機器寿命への影響が懸念される場合があり、稼働頻度が低い現場では水冷式特有の冷却水管理やメンテナンス負担が過大になる場合もあります。候補機種の冷却性能や推奨稼働条件は、メーカーへの確認が必要です。

    項目 空冷式 水冷式
    設置の手軽さ 比較的簡易 冷却装置の設置スペースが必要な場合がある
    連続稼働への適性 機種の仕様により異なる 機種の仕様による
    メンテナンス 比較的簡素 冷却水の管理が必要な機種もある

    ※設置条件や推奨稼働時間、メンテナンス内容は機種によって異なります。候補機種の仕様をメーカーに確認してください。

    粉塵・湿度管理の不備

    溶接時に発生する金属粉塵や作業環境の湿度は、光学部品の劣化や誤作動の原因になり得ます。既存の溶接ブースをそのまま転用する場合、集じん設備や換気能力が新設備の要求水準に達していないことがあります。設置環境がメーカーの指定条件を満たしているか確認し、必要に応じて集じん・換気設備などを整え、必要に応じて環境整備の投資を見込んでおくべきです。

    特に光学レンズ周辺は微細な粉塵の付着でも集光性能に影響が出やすい部位とされています。定期的な清掃・点検の頻度は使用環境によって異なるため、設置環境の実測結果をもとにメーカーへ推奨される保守サイクルを確認し、日常点検のルールとして運用に組み込むことが望まれます。

    導入前チェックリスト:現場確認で必ず確認すべき15項目

    ここまでの失敗パターンを踏まえ、発注前に確認すべき項目を整理します。現場担当者と調達担当者が共通認識を持つための確認リストとして活用できます。

    • 対象となる材質と板厚のすべての組み合わせを洗い出したか
    • 各材質でのレーザー溶接対応可否をメーカーに確認したか
    • スポット溶接・スイング溶接など必要な溶接形状を明確にしたか
    • 試溶接によるサンプル評価と合否基準を設定したか
    • 設置場所の電圧・アンペア数が機種要件を満たしているか
    • 空冷式・水冷式のどちらが稼働条件に適しているか検討したか
    • 保護ガスの供給設備・配管経路を確保できるか
    • 作業環境の粉塵・湿度が許容範囲内か実測したか
    • 保護メガネなど安全装備の規格適合を確認したか
    • 安全ロック・接触スイッチの運用ルールを策定したか
    • 労働安全衛生法上のレーザー機器に関する規制を確認したか
    • 操作教育の期間とトレーニング内容を計画したか
    • 既存のTIG・MIG設備との置き換え範囲を整理したか
    • 定期メンテナンスと消耗部品の交換サイクルを確認したか
    • 供給業者のサポート体制・保証内容・テスト期間を確認したか
    15項目すべてを一度に確認する必要はありませんが、材質適合性・電源環境・安全管理の3分野は発注前に必ず押さえておく領域です。

    レーザー溶接機の導入を検討する際は、本記事のチェックリストを参考に、対象材質・板厚・溶接形状への対応可否や設置環境の条件を、候補機種のメーカーや販売代理店に個別に確認することが重要です。実際の材料を用いた試溶接でサンプル評価を行ったうえで、自社の運用条件に合った機種を選定することが、導入後のトラブルを防ぐことにつながります。

    よくある質問

    Q空冷式と水冷式のレーザー溶接機、どちらの導入を選ぶべきですか

    A: 冷却方式は機種によって仕様が異なるため、一律の基準で判断できるものではありません。稼働時間や使用頻度などの運用条件を踏まえつつ、候補機種の冷却性能や推奨稼働条件についてメーカーに確認することが必要です。

    Q今使っているTIG溶接機から切り替えるメリット・デメリットは何ですか

    A: 熱影響範囲を抑えやすい点はメリットですが、操作感覚が異なるため教育期間が必要になる点はデメリットです。切り替えは一度にすべて行うのではなく、対象工程を限定した段階的な移行が現実的です。

    Q導入にあたり社内で準備すべき環境整備は何ですか

    A: 電源容量の確認、冷却方式に応じた配管・換気設備、粉塵・湿度管理、保護メガネなど安全装備の整備が基本項目です。既存の溶接ブースを流用する場合は特に集じん能力の見直しが必要です。

    Q各金属材料でレーザー溶接の対応可否はどう確認すればよいですか

    A: カタログ値だけで判断せず、対象材質・板厚のサンプルを用意して試溶接を行い、仕上がりを実際に評価する方法が確実です。メーカーや販売代理店に個別の適用条件を照会することも有効です。

    Q導入後のROIはどのくらいの期間で回収できますか

    A: 回収期間は対象工程の稼働率や削減できる工数によって異なり、一律の期間を示すことはできません。導入前に削減したい工数と現状コストを数値化し、個別に試算することが必要です。

  • 溶剤再生機の導入効果、本当のコストはいくら?廃液処理費も含めた全体試算

    溶剤再生機の導入効果、本当のコストはいくら?廃液処理費も含めた全体試算

    溶剤再生機の導入効果を正しく把握するには、溶剤の購入費だけでなく廃液処理費や電気代まで含めた総コストで比較する必要があります。本記事では、導入前後でどの費用がどう変化するのか、初期投資の回収期間をどう計算すべきか、そして溶剤の種類や使用量によって効果がどれほど変わるのかを実務目線で整理します。結論として、導入効果は現場ごとの条件に大きく左右されるため、カタログ的な一般値をそのまま自社に当てはめるのは危険です。最終的には自社の使用環境に基づいた個別試算が欠かせません。

    溶剤再生機とは?導入で削減が見込める費用の内訳

    溶剤再生機は、塗料やインキが混入した使用済み溶剤を蒸留などの工程で再生し、再利用可能な状態に戻す機器です。導入によってコストが変化するのは主に新規溶剤の購入費廃液処理費、そして機器稼働に伴う電気代の三つの領域です。

    新規溶剤購入費の削減余地

    使用済み溶剤を再生できれば、その分だけ新規に購入する溶剤の量を減らせます。削減できる割合は、再生後の溶剤をどの工程にどこまで再投入できるかによって変わります。

    洗浄用途では再生溶剤を再利用できる場合がありますが、必要な洗浄性能を満たすか確認することが重要です。  したがって「購入費が何割減る」という数値を一律に示すことはできず、工程ごとに再利用可否を洗い出す作業が前提になります。

    廃液処理費の変化

    廃液処理費は、処理業者への委託量と処理単価の掛け算で決まります。溶剤再生機を導入すると、外部委託する廃液の量そのものが減るため、処理費の総額は下がる方向に動きます。ただし、再生処理後に残る濃縮残渣(スラッジ)の処理は依然として必要であり、この部分の処理費は完全にはゼロになりません。委託先の処理単価や契約形態によっても削減幅は異なるため、現在の処理費明細を確認することが出発点になります。

    電気代など運用コストの増加分

    溶剤再生機は蒸留のために加熱・冷却のプロセスを伴うため、稼働時間に応じた電気代が新たに発生します。また、フィルターや部品の定期的なメンテナンス費用も運用コストに含めて考える必要があります。削減される費用と新たに発生する費用の両方を並べて比較することが、実態に即した導入効果の把握につながります。

    導入効果は「購入費削減+廃液処理費削減」から「電気代・メンテナンス費の増加」を差し引いた差額で見るのが基本です。

    導入前後のコスト比較:何が増えて何が減るのか

    導入前後のコストを比較する際は、項目ごとに増減の方向性を整理してから、自社の数量を当てはめる手順が実務的です。

    比較の観点を整理する

    以下のように項目を分けて考えると、どこに削減余地があり、どこに新たなコストが発生するかが見えやすくなります。(溶剤を再生せず、使用済み溶剤を外部委託処理する場合の例)

    費用項目 導入前 導入後の変化の方向性
    新規溶剤購入費 全量を都度購入 再生分だけ購入量が減少
    廃液処理委託費 使用済み溶剤を全量委託処理 委託量が減り総額は減少傾向
    残渣(スラッジ)処理費 発生しない 再生処理後に新たに発生
    電気代・保守費 発生しない 機器稼働分だけ増加

    この表はあくまで費用項目の整理であり、具体的な金額は保有している溶剤使用量や処理業者との契約条件によって大きく異なります。自社の購入伝票と処理業者からの請求明細を突き合わせることが、精度の高い比較の第一歩です。

    見落とされやすい付帯コスト

    比較の際に見落とされがちなのが、溶剤の保管・運搬にかかる手間や、再生溶剤の品質確認にかかる検査工数です。これらは直接的な金額として請求書に現れにくいため、担当者の作業時間として別途カウントしておくと、後で「思ったほど差が出なかった」という食い違いを防げます。

    初期費用の回収期間をどう計算するか

    回収期間の考え方自体はシンプルですが、確認すべき条件を押さえていないと見積もりが大きく外れます。

    基本的な計算の考え方

    回収期間は、機器の導入費用を「月あたりの削減額(購入費削減+廃液処理費削減−電気代・保守費

    ・残渣処理費などの追加費用  )」で割ることで目安を把握します。式としては単純ですが、分子にあたる月あたりの削減額を正しく見積もれるかどうかが結果を左右します。削減額を過大に見積もると回収期間を短く見誤り、逆に保守的に見積もりすぎると投資判断そのものを見送ってしまう原因にもなります。

    確認すべき前提条件

    回収期間を試算する前に、次の条件を確認しておく必要があります。

    • 月あたりの溶剤使用量と、そのうち再生可能な比率
    • 現在契約している廃液処理業者の単価と契約期間の縛り
    • 再生溶剤を再投入できる工程の範囲(全量再投入か一部のみか)
    • 機器の稼働時間と、それに伴う電気代・保守費の見込み

    これらの条件は現場によって大きく異なるため、同じ機種を導入しても回収期間は一律にはなりません。前提条件が変われば数値も変わる性質のものであり、他社事例の数値をそのまま自社の計画に転用することは避けるべきです。

    回収期間の精度は「分子(月あたり削減額)」の見積もり精度に左右されます。仮の数値で計算を進める前に、必ず自社の使用実績データを集めてください。

    溶剤の種類・使用量・再生率で導入効果が変わる理由

    同じ溶剤再生機を導入しても、扱う溶剤の種類や使用量によって得られる効果の大きさは変わります。

    溶剤の種類による違い

    溶剤には単一成分のものと、複数の溶剤を混合して使用するものがあります。混合溶剤の場合、再生処理で分離・精製できる範囲がメーカーや組成によって異なるため、どこまで再生して再利用できるかは個別に確認が必要です。一般的に、組成が安定している単一溶剤のほうが再生後の品質を見極めやすいとされますが、実際の再生可否は使用している溶剤の仕様に基づいて判断する必要があります。

    使用量と再生率が効果に与える影響

    溶剤の使用量が少ない現場では、再生機の稼働自体にかかる電気代や保守費の負担割合が相対的に大きくなり、導入効果が薄まりやすくなります。逆に使用量が多い現場ほど、購入費・廃液処理費の削減額が電気代の増加分を上回りやすく、投資効果が出やすい傾向にあります。また「再生率」、つまり投入した使用済み溶剤のうちどれだけを再生利用できるかという割合も結果を左右する要素です。この再生率は溶剤の汚染度や混入物の種類によって変動するため、実際に自社で使用しているサンプルを用いた検証が望ましいといえます。

    自社の使用環境に基づく正確な試算が必須な理由

    ここまで見てきたとおり、導入効果を左右する変数は一つではなく、複数の条件が絡み合って最終的な費用対効果を決めます。

    一般的な数値をそのまま当てはめるリスク

    インターネット上や営業資料に示される削減効果の数値は、特定の使用条件のもとで算出された参考値にすぎません。自社の溶剤の種類、使用量、現在契約している処理業者の単価が異なれば、同じ機種を導入しても得られる効果は変わります。過度な削減効果を前提に投資判断をしてしまうと、想定していた回収期間を超えてしまう可能性があるため、一般値はあくまで参考情報として扱う姿勢が求められます。

    個別試算を依頼する際に準備しておきたい情報

    正確な試算を進めるためには、以下のような情報を事前にまとめておくとスムーズです。

    1. 現在使用している溶剤の種類と月間使用量
    2. 廃液処理業者からの直近の請求明細
    3. 溶剤を使用している工程と、再生溶剤の再投入が可能かどうかの見込み
    4. 設置予定場所のスペースと電源条件

    イデア(株)では、溶剤再生機の選定にあたり、こうした使用環境の情報をもとにした個別の相談に対応しています。塗装機器や洗浄機器の取り扱いを通じて現場の溶剤使用状況を把握してきた経験を踏まえ、画一的な数値ではなく、実際の使用条件に即した検討材料を提供することが可能です。

    導入効果の試算は「自社の使用量・再生率・処理業者の単価」を揃えてはじめて意味を持ちます。一般的な相場感だけで判断を急がないことが重要です。

    よくある質問

    Q溶剤再生機を導入すれば廃液処理費はゼロになりますか

    A: ゼロにはなりません。再生処理後に残る濃縮残渣(スラッジ)は依然として廃棄物として処理が必要なため、処理量は減っても処理費自体は残ります。削減できるのはあくまで外部委託する廃液の総量部分です。

    Q再生した溶剤は製品の塗装工程にそのまま使えますか

    A: 用途によって判断が異なります。洗浄工程では再投入しやすい一方、製品に直接触れる塗装工程では品質基準を満たすかどうかの確認が必要です。再利用可否は使用している溶剤や工程の要件によって異なるため、個別の確認をおすすめします。

    Q導入前にどんなデータを準備しておくべきですか

    A: 月間の溶剤使用量、廃液処理業者からの請求明細、溶剤を使用している工程の一覧があると試算の精度が上がります。特に請求明細は現状のコスト水準を把握するうえで欠かせない資料です。

    Q複数の溶剤を混ぜて使っている場合でも再生は可能ですか

    A: 溶剤の組成によって再生・分離できる範囲は異なります。混合溶剤の場合は特に、再生後にどこまでの純度が得られるかをメーカーに確認したうえで検討する必要があります。

    Q設置スペースや電源の条件で注意すべき点はありますか

    A: 機器の設置には一定のスペースと電源容量が必要になるため、導入検討の段階で設置予定場所の寸法と電源条件を確認しておくことが重要です。条件によって設置可能な機種が変わる場合があります。

    この記事で紹介する商品

    • 溶剤再生機

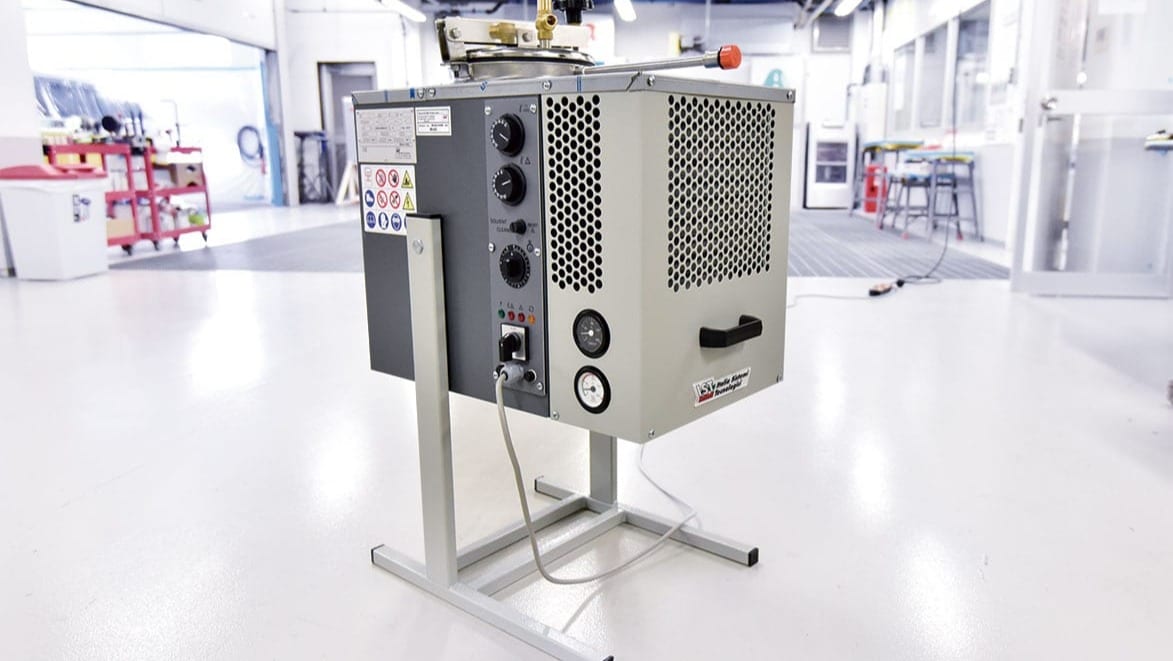
      塗料やインキが混入した使用済み溶剤を再生し、再利用を可能にする機器です。

    お気軽にご相談ください

    お問い合わせはこちら

  • レーザークリーナーとブラスト、どちらが本当に安い?導入コストと運用費を比較

    レーザークリーナーとブラスト、どちらが本当に安い?導入コストと運用費を比較

    サビ・塗膜・酸化皮膜の除去工程で、レーザークリーナーとブラスト処理のどちらを導入すべきか迷う担当者は少なくありません。結論から言うと、どちらが安いかは処理対象・処理頻度・現場条件によって変わり、一律に優劣をつけられるものではありません。本記事では本体価格だけでなく、消耗品・廃棄物処理・集じん設備・作業時間までを含めた導入コストの視点から、両者を公平に比較します。処理速度や仕上がりの違いも条件別に整理し、最後にケース別の選定基準を示します。導入後に「思っていたコストと違った」とならないよう、判断材料を具体的に確認していきましょう。

    本体価格と導入費の実際

    本体価格だけを見るとブラスト装置の方が安価に見える場合がありますが、付帯設備を含めた総額で比較する必要があります。

    レーザークリーナーの価格帯と構成

    レーザークリーナーは出力クラスによって価格帯が大きく異なり、小型の可搬式から据置型の高出力機まで幅があります。本体価格に加えて冷却装置や排煙対策用の集じん機が別途必要になるケースが多く、見積もりでは本体単体の価格だけでなく付帯機器込みの総額を確認することが欠かせません。イデア(株)ではレーザークリーナーの販売に加え、請負施工にも対応しており、導入前に対象ワークでの処理条件を確認したうえで機種を選定できます。

    ブラスト設備の価格帯と構成

    ブラスト処理は、研削材を圧縮空気や遠心力で吹き付ける方式であり、キャビネット型・常温式・乾式・湿式などの方式によって設備費が変わります。小型のキャビネット式ブラストは比較的低価格で導入できますが、研削材の循環回収装置や集じん機を組み合わせると、設備全体の費用は上振れします。屋外や大型ワーク向けのオープンブラストでは、飛散防止用の養生設備や防音対策も必要になり、現場ごとに導入費の幅が大きくなる点に注意が必要です。

    処理対象・条件別に見る速度と仕上がり

    処理速度と仕上がりは除去対象・面積・母材の種類によって結果が変わるため、単純な優劣比較はできません。

    除去対象による処理速度の違い

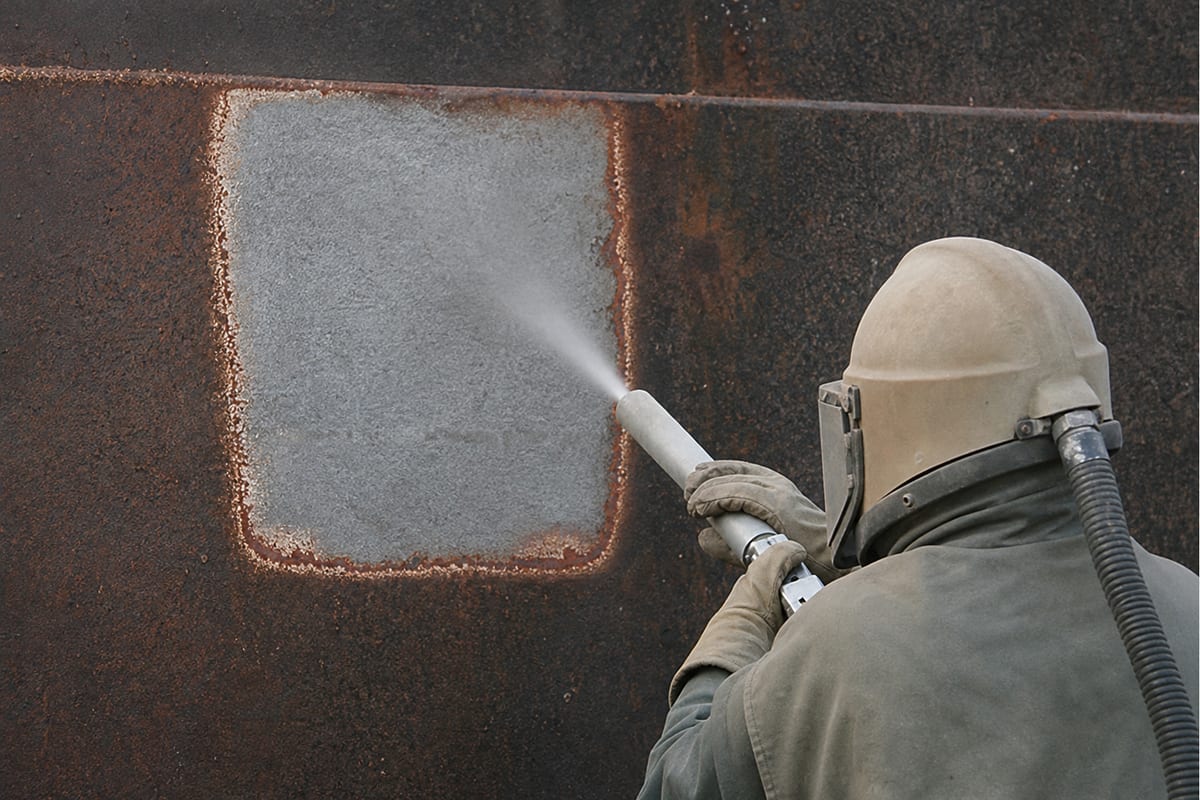
    薄い酸化皮膜や油膜汚れなど軽度の表面処理では、レーザークリーナーは非接触で狙った範囲だけを照射できるため、小面積・局所処理に向いています。一方で広範囲に付着した厚い錆や古い塗膜の除去では、ブラストが短時間で面積処理できる場合があります。どちらが速いかは汚れの厚み・付着強度・処理面積の組み合わせで変わるため、カタログ値だけで判断せず、実際のワークでの比較が前提になります。

    母材への影響と仕上がりの違い

    レーザークリーナーは出力や照射条件を適切に設定すれば母材への機械的接触がなく、熱影響を抑えた処理が可能です。ただし出力や照射時間が過大になると母材が変色・変質するリスクがあるため、素材ごとの適正条件を把握する必要があります。ブラストは研削材の種類や粒度によって表面粗さが変わり、下地処理として塗膜の密着性を高めたい場合に有効な場合がありますが、研削材が硬すぎると母材表面を削り込みすぎることもあります。仕上がりの目的(除去のみか、下地処理も兼ねるか)によって適した方式が変わる点を押さえておきましょう。

    処理対象物の形状による向き・不向き

    溶接部の焼け取りや複雑形状の部品、金型の微細な溝などは、ノズルが届きにくいブラストでは処理ムラが出やすい一方、レーザークリーナーは照射角度を調整することで局所的な処理がしやすい場合があります。逆に、広い平面を持つ鋼材や大型構造物では、ブラストの面処理効率が活きる場面もあります。対象物の形状と処理目的を照らし合わせて検討することが欠かせません。

    処理速度・仕上がりともに「対象物の材質・汚れの種類・面積」という三つの条件で結果が変わります。カタログ値のみで判断せず、実機でのテスト処理を前提に検討することが重要です。

    現場条件で変わる導入コスト

    本体価格以外にも、設置する現場の条件によって追加投資が発生するかどうかが変わります。

    ブラストの飛散・回収・廃棄対策

    ブラスト処理は研削材が飛散するため、屋外や開放空間での使用では養生・回収設備への投資が避けられません。使用済み研削材や除去した錆・塗膜片は産業廃棄物として処理されることが多く、処理量に応じた廃棄コストも継続的に発生します。研削材の種類によっては再利用可能なものもありますが、循環使用のための回収・選別設備が別途必要になる場合があります。

    レーザー使用時の安全対策と集じん

    レーザークリーナーは研削材の飛散こそありませんが、照射時に発生する金属蒸気や微粒子の排気のため集じん機の設置が必要となります。また、レーザー光に対する保護メガネの着用や、作業区画の遮光対策など、安全面での設備投資も必要です。これらは一度設置すれば継続的な消耗品コストは比較的抑えやすい一方、初期の設備投資として見積もりに含めておく必要があります。

    作業スペース・電源条件の確認

    ブラスト設備は研削材タンクや回収装置を含めると設置面積が大きくなりやすく、既存の作業場に組み込めるかの確認が必要です。レーザークリーナーは可搬式モデルであれば狭小スペースや現場への持ち込み作業にも対応しやすい一方、据置型や高出力機では専用の電源容量が必要になる場合があります。導入前に設置スペースと電源仕様を現場担当者と照合しておくことがトラブル回避につながります。

    消耗品・廃棄物・保守費を含めた年間コスト

    ランニングコストは本体価格以上に総額を左右する要素であり、処理頻度に応じた試算が欠かせません。

    消耗品コストの違い

    ブラストは研削材そのものが消耗品であり、処理量に比例して継続的な購入コストが発生します。再利用可能な研削材でも循環使用には限界があり、定期的な補充が必要です。レーザークリーナーは研削材を使わないため消耗品コストを抑えやすく、基本的にメンテナンスフリーで運用できる点が特長です。日常的な手入れとしてはレンズの清掃などが挙げられ、保護ガラスの交換要否や頻度は機種や使用条件によって異なるため、導入前にメーカーへ確認しておくと安心です。

    廃棄物処理費の比較観点

    ブラスト処理では使用済み研削材と除去した汚れが混合した廃棄物が発生し、処理量に応じて廃棄コストが積み上がります。レーザークリーナーは研削材由来の廃棄物が発生しないため、この点では廃棄コストを抑えやすい処理方式と言えます。ただし除去対象に塗膜などが含まれる場合、発生するヒュームの処理方法について事前に確認が必要です。

    以下に、導入費・ランニングコストの観点を整理した比較表を示します。実際の金額は機種・方式・処理量によって変動するため、目安として参照してください。

    比較項目 レーザークリーナー ブラスト
    消耗品 基本的にメンテナンスフリー(レンズ清掃など日常的な手入れが中心) 研削材を継続的に補充
    廃棄物 研削材由来の廃棄物なし 使用済み研削材+汚れの混合廃棄物
    集じん・安全対策 排気対策・遮光対策が必須 飛散防止・回収設備が必須
    作業スペース 可搬式は狭小地にも対応しやすい 回収装置を含め広めの設置面積が必要な傾向
    処理量や稼働頻度が増えるほど、消耗品費や廃棄物処理費などの累積額が重要になります。設備の導入費だけでなく、年間の処理量と作業時間を踏まえて比較することが大切です。

    ケース別に見る選定の判断基準

    実際の現場では、処理対象・頻度・設置環境の組み合わせによって候補が絞られます。ここでは代表的な条件を整理します。

    レーザークリーナーが候補になりやすい条件

    • 溶接部の焼け取りや金型のピンポイント処理など、局所的な除去が中心の場合
    • 研削材の飛散・廃棄を避けたい屋内作業や、周辺設備への粉じん影響を抑えたい現場
    • 狭いスペースでの作業や、可搬式機材を現場へ持ち込む必要がある場合

    ブラストが候補になりやすい条件

    • 広い面積に付着した厚い錆・古い塗膜を短時間で除去したい場合
    • 塗装前の下地処理として、表面粗さを意図的に作りたい場合
    • 養生・回収設備を既に備えている、または屋外作業で飛散対策が取りやすい現場

    処理速度だけでなく、準備・後片付け・回収・廃棄までを含めた工程全体で比較することが、実際の運用コストを把握するうえで重要です。これらはあくまで傾向であり、最終的な判断は対象ワークでの実機テストに基づくべきです。イデア株式会社は、コロコートジャパングループの一員として、防食・前処理工程に関する相談に対応しています。レーザークリーナーの販売に加え、レンタルや請負施工にも対応しており、これまでの販売・レンタル・施工などを含む対応実績は300件以上。対象物や現場条件に応じた機種選定から、前処理工程全体を見据えた提案までご相談いただけます。

    よくある質問

    Qレーザークリーナーとブラストを同じ現場で併用することはできますか

    A: 対象部位によって使い分ける運用は可能です。例えば広い面積の粗取りをブラストで行い、溶接部など局所的な仕上げ処理をレーザークリーナーで行う組み合わせが検討されています。

    Q中古のブラスト設備やレーザークリーナーを導入してコストを抑えられますか

    A: 中古品は初期費用を抑えられる可能性がありますが、光学部品や研削材循環装置の消耗状態によって追加修理費が発生する場合があります。導入前に稼働状態の確認が必要です。

    Qレンタルという選択肢はありますか

    A: 処理頻度が低い場合はレンタルや請負施工の活用も検討材料になります。イデア(株)では請負施工にも対応しているため、まずは処理内容を相談することをおすすめします。

    Q補助金や助成金を活用して導入費を抑えられますか

    A: 設備投資に関する補助制度は自治体や年度によって内容が変わるため、断定的な案内はできません。導入を検討する時期に、管轄の自治体や商工会議所など公式窓口で最新情報を確認することをおすすめします。

    Q導入前にテストはどのように依頼すればよいですか

    A: 実際に処理したいワークのサンプルを用意し、除去性能と母材への影響を確認するデモ依頼が一般的です。イデア(株)では対象物に応じた機種提案を行っており、公式サイトから相談を受け付けています。

    この記事で紹介する商品

    • レーザークリーナー

      表面処理や前処理工程の効率化を目的とした製品で、販売および請負施工を行っています。

    • サビ取り機

      レーザークリーナーと同様に表面処理を行う製品です。

    お気軽にご相談ください

    お問い合わせはこちら

  • レーザークリーナー導入前に確認すべき安全リスクと対策

    レーザークリーナー導入前に確認すべき安全リスクと対策

    レーザークリーナーは、錆や塗膜の除去を非接触で行える表面処理機器として、製造業や保全現場での導入が進んでいます。しかし、本記事で扱う産業用レーザークリーナーはクラス4に区分される機器であり、光源としての危険性、煙・微粒子の発生、熱影響による火災リスクなど、従来の工具とは異なる注意点があります。本記事では、導入を検討する設備担当者・保全担当者に向けて、よくある失敗パターンと回避策を具体的に整理しました。保護具・作業環境の整え方から導入前の実機テストまで、現場で確認すべき手順を順番に解説します。安全対策は使用する機種の出力や波長、対象物によって異なるため、最終的にはメーカーや販売店への確認が欠かせません。

    レーザークリーナー導入で起きやすい失敗とその背景

    レーザークリーナーは非接触で処理できる点が評価される一方、導入段階で安全対策を後回しにしてしまう失敗が少なくありません。まずはどのような場面でつまずきやすいかを把握しておきましょう。

    「非接触=安全」という誤解

    レーザークリーナーは研削材を使わず、工具が直接触れないため、安全性が高いと受け止められがちです。しかし実際には、レーザー光そのものや反射光、除去時に発生する煙・微粒子、母材への熱影響といった別の種類のリスクが存在します。非接触であることと、作業そのものに危険が伴わないことは別の話です。導入前にこの違いを理解しておかないと、保護具や換気設備の検討が不十分なまま運用を始めてしまう恐れがあります。

    レーザー製品のクラス分けとクラス4のリスク

    レーザー製品は、人体への危険性などを踏まえた規格上の基準によりクラス分けされており、区分が上がるほど目や皮膚への危険性が高くなります。クラス4に該当するレーザーは、ビームを直接見た場合だけでなく、金属面などで反射・散乱した光によっても目や皮膚に障害を及ぼすおそれがあり、条件によっては周囲の可燃物に引火し火災につながるリスクも考えられます。導入にあたっては、

    機器の安全表示・仕様書でクラスを確認し、その機種に適した対策を講じる必要があります。

    既存の作業環境をそのまま流用してしまう

    ブラスト処理や研磨作業で使っていた作業スペースを、そのままレーザークリーナーの作業場所に転用するケースがあります。しかし必要な保護具の種類や集じん設備の仕様は、処理方式によって異なります。既存設備をそのまま使う前に、対象物や作業頻度に合わせて見直す工程を挟むことが欠かせません。

    眼・皮膚への照射事故を防ぐための注意点

    レーザークリーナーの安全対策で最も優先されるのが、直接照射と反射光への対応です。クラス4に該当する機種では、ビームを直接見るだけでなく、金属面などで反射した光によっても目や皮膚に障害が及ぶおそれがあるため、反射率の高い対象物を扱う際は特に注意が必要です。

    直接光だけでなく反射光にも警戒する

    作業者は照射部を正面から見ないよう教育されていても、周囲の作業者が反射光の存在を想定していないケースがあります。特に研磨された金属面や湾曲した部材は反射方向が予測しにくく、思わぬ角度から光が届くことがあります。作業エリアの形状や対象物の反射特性を事前に確認し、立ち位置や照射角度を調整することが対策の第一歩です。

    保護メガネは波長・出力に適合したものを選ぶ

    保護メガネは、使用するレーザーの波長や必要な遮光性能に適合したものを選定します。機種に適合する製品をメーカーに確認し、指定された仕様を満たしていることを確認してください。見た目が似ていても、適合範囲が異なれば防護性能は保証されません。

    保護メガネの選定は外観や価格だけで判断せず、使用する機種の仕様書に記載された波長・出力範囲に適合しているかを必ず確認してください。適合範囲はメーカーに確認するのが確実です。

    遮光カーテンと立入管理の考え方

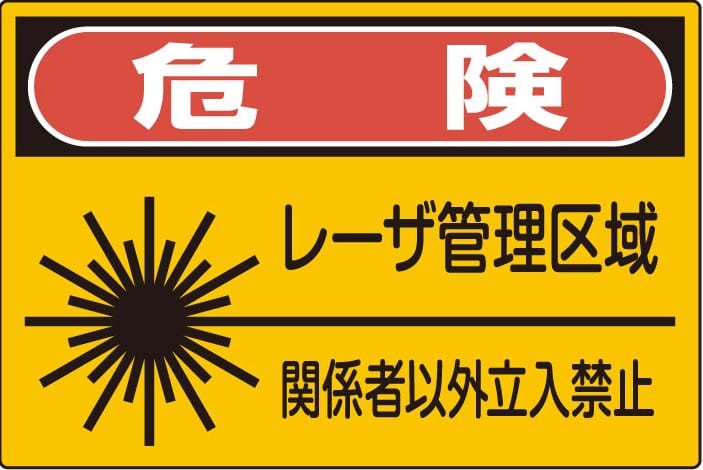
    クラス4のレーザーを扱う作業区域では、外から誤って視線が入らないよう遮光カーテンや仕切りを設置し、警告表示や区画分けを行ったうえで、関係者以外が立ち入らないよう管理することが欠かせません。周囲の作業者・通行者への配慮は、保護具の着用と同じくらい運用上重要なポイントです。遮光設備の仕様についても、見た目だけで判断せず、使用するレーザーに適合した仕様の製品かどうかをメーカーに確認しておく必要があります。

    安全機能の確認と教育体制の整備

    クラス4のレーザーを安全に使用するには、保護具や遮光設備に加えて、機器に備わるインターロックや緊急停止機能の有無・作動状況を事前に確認し、万一の際にすぐ照射を止められるようにしておくことが重要です。また、作業者には取扱説明書やメーカーの安全指示に沿った作業手順を周知し、安全教育を行ったうえで操作にあたらせる体制も欠かせません。これらは単なる設備の整備にとどまらず、クラス4のレーザーを扱ううえでの基本的な管理体制として位置づける必要があります。

    煙・微粒子による健康被害を防ぐ作業環境の整備

    除去対象の種類によって、発生する煙や微粒子の性質は変わります。塗膜や付着物の成分を事前に確認することが、換気・集じん設備の検討の出発点になります。

    対象物によって異なる発生物質

    金属表面の錆と、塗装された部材の塗膜除去では、発生する煙の成分が異なります。塗膜に含まれる樹脂や顔料が加熱されることで、健康に影響しうる物質が発生する可能性もあるため、対象物の塗装仕様や成分を事前に把握しておく必要があります。不明な場合は塗装履歴の確認や、成分分析を検討する選択肢もあります。

    集じん・排気設備の必要性

    発生する微粒子の種類や量に応じて、局所排気や集じん装置の設置を検討します。狭い室内や換気が不十分な場所での作業は、煙がこもりやすく作業者の健康リスクが高まります。

    • 処理対象の塗膜・付着物の成分を事前確認する
    • 発生物質に応じた集じん・排気設備を用意する
    • 作業区域の換気状況を事前に点検する
    • 防じんマスクなど呼吸保護具の種類を対象物に合わせて選ぶ

    これらの確認を怠ると、作業後に臭気や粉じんが残り、周辺作業者からの苦情につながることもあります。作業計画の段階で換気・集じんの方式まで決めておくことが望まれます。

    熱影響による母材変色・火災リスクとその対策

    レーザークリーナーは熱エネルギーを利用するため、対象物や周辺の可燃物への熱影響を見落とすと、母材の変色・溶融や火災につながる恐れがあります。クラス4に該当する機種では、直接光だけでなく反射光・散乱光が可燃物に当たることでも引火につながる可能性があるため、対象物と照射条件、周囲の環境を踏まえて作業区域内の可燃物を除去しておくことが欠かせません。

    母材への熱影響は材質・形状で異なる

    同じ出力条件でも、母材の材質や厚み、形状によって熱影響の出方は変わります。薄い部材や熱に弱い素材では、汚れは除去できても表面が変色したり、わずかに溶融したりする場合があります。処理条件は対象物ごとに異なるため、一律の設定をそのまま別の部材に当てはめるのは避けるべきです。

    周辺の可燃物・反射物の事前チェック

    作業区域に可燃性の溶剤や布、紙くずなどが置かれていないか、事前に確認することも欠かせません。また光を反射しやすい金属片やガラス質の部材が周囲にあると、意図しない方向への反射が熱影響を広げる要因になります。

    作業前には対象物だけでなく、周辺設備・可燃物・反射しやすい物体の有無まで含めて点検し、メーカーの取扱説明書に記載された安全上の指示に沿って作業手順を確認してください。

    レーザークリーナーだからといって母材を傷つけない、という理解は誤りです。処理条件が対象物に合っていなければ、他の表面処理方法と同様に損傷のリスクがあります。

    導入前の実機テストと機種選定の確認ポイント

    安全対策を踏まえた機種選定では、処理性能だけでなく安全面を含めた実機テストを行うことが失敗回避につながります。

    テストで確認すべき項目

    実機テストでは、汚れが除去できるかどうかだけでなく、母材の変色・溶融・表面変化の有無も合わせて確認します。実際のワークを用いて処理性能と安全面を同時に検証することが、導入後のトラブルを防ぐ近道です。

    1. 使用する機種のレーザークラス・波長・出力を仕様書で確認する
    2. 対象物の材質・表面状態・除去対象を整理する
    3. 使用条件に合わせた照射条件で試験処理を行う
    4. 母材の変色・溶融・表面変化を目視と計測で確認する
    5. 作業中に発生する煙・反射光の状況を記録する
    6. 必要な保護具・集じん設備の仕様を照らし合わせる

    安全対策を含めた導入計画の立て方

    使用場所や作業頻度に合った機種を選ぶだけでなく、保護具・集じん・立入管理などの安全設備も含めて導入計画を立てることが望まれます。下表は、安全対策を検討する際に確認しておきたい観点の整理です。

    確認項目 確認する内容
    対象物 材質・表面状態・塗膜や付着物の成分
    照射条件 機種のレーザークラス・波長・出力・使用条件(メーカー仕様書で確認)
    保護具 波長・出力に適合した保護メガネ、呼吸保護具
    作業環境 遮光・立入管理、集じん・換気設備、可燃物の有無
    安全管理体制 作業区域の区画・警告表示・立入管理、安全機能や緊急停止機能の確認、作業者への安全教育、取扱説明書に沿った運用
    必要な知識・経験を持つ管理者を定め、作業区域、機器の点検、保護具、安全教育を管理する体制を整える
    安全対策は使用する機種のレーザークラス・波長・出力・対象物・作業環境によって異なります。導入時に必要な対策は、メーカーや販売会社に個別に確認することが確実です。

    イデア(株)では、取扱うレーザークリーナーについて実際のワークを用いたデモを行い、処理性能と安全面の両方を確認したうえで機種選定を進めています。導入前に現場の対象物・環境条件を踏まえた相談ができる点が、カタログだけでは分からない部分を補う手段になります。

    よくある質問

    Q使用するレーザークリーナーがクラス4に該当するかはどう確認すればよいですか

    A: 取扱説明書や製品仕様書に記載されたレーザークラスの表示、またはメーカー・販売店への確認で把握できます。産業用レーザークリーナーの多くはクラス4に該当するため、保護メガネや遮光設備、作業区域の区画・立入管理、安全機能や緊急停止機能の確認、作業者への安全教育など、クラス4に応じた管理体制を整える必要があります。

    Qレーザークリーナーの保護メガネは市販品でも代用できますか

    A: 使用するレーザーの波長・出力に適合していない保護メガネでは十分な防護になりません。市販の汎用品を流用せず、使用機種の仕様に適合した製品をメーカーに確認したうえで選定する必要があります。

    Q屋外作業でも集じん設備は必要ですか

    A: 屋外でも風向きや周囲の作業者への影響を考慮し、発生する煙・微粒子の量によっては局所排気や防じんマスクの用意が必要になる場合があります。対象物の成分と作業環境を踏まえて個別に判断してください。

    Q実機テストにかかる期間はどれくらいですか

    A: 対象物の種類や確認したい項目数によって異なるため、一律の期間は示せません。イデア(株)では実際のワークを持ち込んだデモを通じて、処理性能と安全面を併せて確認する進め方を行っています。

    Q作業中に反射光を感じた場合はどうすればよいですか

    A: 速やかに照射を停止し、作業位置や対象物の角度を見直してください。反射が起きやすい部材かどうかは事前の実機テストで確認しておくと、作業中のリスクを減らせます。

    Q塗膜の成分が分からない場合はどう対応すればよいですか

    A: 塗装履歴の確認や成分分析を行い、発生しうる煙・微粒子の種類を把握したうえで集じん・換気設備を検討することが望まれます。不明なまま作業を始めるのは避けるべきです。

    この記事で紹介する商品

    • レーザークリーナー

      表面処理や前処理工程の効率化を目的とした製品で、販売および請負施工を行っています。

    お気軽にご相談ください

    お問い合わせはこちら

  • 処理量・防爆・回収方式で比較する、溶剤再生装置選びの決定表

    処理量・防爆・回収方式で比較する、溶剤再生装置選びの決定表

    溶剤再生装置は、処理量・防爆仕様・回収方式という三つの軸の組み合わせによって適した機種が大きく変わります。本記事では、この三軸を並べた比較表形式で、小規模塗装工程から大型製造ラインまでの選定基準を整理しました。読み終える頃には、自社の廃液排出量と設置環境から「どのタイプを検討すべきか」の見当がつくはずです。あわせて、使用済み溶剤を再生する溶剤再生機の位置づけについても触れます。

    処理量から考える溶剤再生装置の選び方

    処理量の判断を誤ると、容量不足による再処理の頻発か、過剰投資による運用コスト増のいずれかを招きます。まずは排出量の把握方法と容量帯ごとの違いを見ていきます。

    月間廃液排出量の把握が選定の出発点

    機種選定でまず行うべきは、現状の廃液排出量を正確に数値化することです。日々の洗浄・希釈で出るシンナーやインキ溶剤の量を、1日あたり・1回あたりで記録し、1か月分を集計します。排出量にばらつきがある場合は繁忙期の最大値も把握しておくと、容量不足を避けやすくなります。

    排出量の記録は最低でも1か月分を取り、曜日や工程による変動幅まで確認すると、容量選定の精度が上がります。

    タンク容量と処理能力は別軸で考える

    タンク容量(リットル単位)と時間あたり処理能力は、似ているようで異なる指標です。タンク容量は1回のバッチで処理できる量を示し、処理能力は装置が単位時間でどれだけ蒸留できるかを示します。処理量が多い現場では、タンク容量だけでなく、1日に何バッチ回せるかという稼働回数の視点も必要です。バッチ処理型では段取り替えの時間が生産ロスに直結するため、処理量が多いほど連続回収方式との比較検討が実務上の論点になります。

    小規模・中規模・大規模での選定の分かれ目

    一般に排出量が少ない現場では小型バッチ型で十分な場合が多く、初期投資を抑えやすいという利点があります。一方、排出量が多い現場では、バッチ処理の段取り替え時間が工場の稼働時間を圧迫しやすく、連続処理方式への切り替えが検討対象になります。排出量の増減が見込まれる場合は、将来の増設や上位機種への入れ替えがしやすい構成かどうかも確認しておくと安心です。

    防爆仕様の種類と導入コスト、選定基準の一覧

    防爆仕様の要否は、設置場所のハザードエリア区分と密接に関わります。ここでは防爆型と非防爆型の違い、導入時に発生しやすい付帯コストを整理します。

    ATEX規格とハザードエリアの関係

    防爆仕様には複数の区分があり、装置の仕様と設置場所の危険区域区分が適合しているかを確認する必要があります。ATEX認証の表示だけで設置可否を判断せず、対象機種の認証内容や使用条件をメーカーに確認したうえで選定してください。

    防爆仕様の要否はZONE区分と装置仕様の照合で判断する

    防爆型が必要かどうかは、換気の有無だけで判断できるものではありません。設置場所がどのハザードエリア区分(ZONE)に該当するかを確認したうえで、装置側の防爆仕様がその区分に適合しているかを照合する必要があります。換気状況は参考情報の一つにすぎず、最終的な判断はメーカーや専門業者への確認を前提としてください。また、設置環境は時間とともに変化する可能性があるため、増設・設備変更の際には再度ハザードエリアの確認を行うべきです。

    防爆型導入に伴う付帯コストの考え方

    防爆型を導入する際は、装置本体の価格に加えて、設置環境によっては電気設備側の対応工事が必要になる場合があります。具体的にどのような工事が必要になるかは設置現場の既存設備構成によって異なるため一般論として断定はできず、メーカーや施工業者による現地確認が前提になります。

    防爆仕様の要否は装置選定の前提条件です。設置環境のZONE区分が未確認のまま機種を決めると、後から追加対応が必要になる可能性があるため、早い段階で専門業者に相談することをおすすめします。

    回収方式の違いを比較する:バッチ処理と連続処理

    溶剤再生装置の回収方式は、加熱蒸留によるバッチ処理と、連続的に処理を行う方式に大別されます。これとは別に、真空を利用するかどうかという軸もあり、両者を同じ意味で扱わないよう注意が必要です。どちらが適するかは、処理量だけでなく廃液の種類によっても変わります。

    バッチ処理型(加熱蒸留方式)の特性

    バッチ処理型は、一定量の廃液をタンクに投入し、加熱して蒸留・回収する方式です。構造がシンプルで初期投資を抑えやすい一方、1バッチの処理が終わるまで次の投入ができないため、処理量が多い現場では段取り替えの待ち時間が工場の稼働スケジュールに影響します。加熱方式には直接加熱・スチーム・ヒートパイプなどがあり、高沸点溶剤を扱う場合は加熱温度の制御精度が再生溶剤の品質に影響するため、対象溶剤に適した加熱方式かどうかの確認が必要です。

    連続処理方式の特性

    連続処理方式は、廃液を連続的に投入・蒸留できる方式で、バッチ処理のような段取り替えの待ち時間が生じにくいという特徴があります。処理量が多い現場では生産ラインの稼働時間との親和性が高く、連続処理方式が比較検討の対象になります。一方で装置構成がバッチ型より複雑になりやすく、導入コストやメンテナンス項目が増える点は比較検討の材料になります。

    真空蒸留方式という別の軸

    真空下で蒸留し沸点を下げる「真空蒸留方式」は、連続処理かバッチ処理かという分類とは別の軸です。真空蒸留は高沸点溶剤を比較的低い温度で蒸留できる利点がありますが、連続処理の装置がすべて真空蒸留を採用しているとは限らず、逆にバッチ処理の装置に真空蒸留機構が組み込まれている場合もあります。どの方式を採用しているかは機種ごとに異なるため、個別の製品仕様はメーカーの公式情報で確認してください。

    混合溶剤の再生適性と制限

    複数種類の溶剤を混合した廃液を再生できるかどうかは、溶剤の組成や性質、装置の仕様によって異なります。再生後の溶剤をどの用途に再利用するかも踏まえ、混合廃液への対応可否や回収液の品質について、事前にメーカーへ確認することが重要です。

    回収方式・処理量・防爆仕様の組み合わせ早見表

    ここまでの論点を一覧化し、自社条件に当てはめやすい形でまとめます。表はあくまで検討の出発点であり、最終判断は現地確認と専門業者への相談を前提としてください。

    比較軸 選定時の主な確認ポイント 見落としやすい点
    処理量 月間排出量・1日あたり処理回数・将来の増減見込み タンク容量と処理能力の混同
    防爆仕様 設置場所のZONE区分・可燃性蒸気の発生頻度 非防爆型選定後の環境変化への対応漏れ
    回収方式 廃液の種類・沸点・混合可否 連続処理導入時のメンテナンス項目増加
    加熱方式 直接加熱・スチーム・ヒートパイプの適合性 高沸点溶剤での温度制御不足
    設置環境 設置スペース・電源容量・排気経路 防爆仕様の確認不足による後からの追加対応

    設置スペースとレイアウトの実装課題

    装置本体だけでなく、廃液タンクの搬入動線、保守点検時の作業スペース、排気ダクトの経路まで含めたレイアウト設計が必要です。既存設備の間に後付けで設置する場合、想定より作業スペースが確保できず、配管ルートの変更が発生することがあります。設置前に図面上でのシミュレーションを行い、搬入経路の寸法まで確認しておくと手戻りを防ぎやすくなります。

    委託処理から自社再生への切り替え時の実務

    廃液処理業者への委託から自社での溶剤再生に切り替える場合、産業廃棄物処理の許可区分や自社保管に関する手続きが関わることがあります。再生後に発生するスラッジなどの廃棄物は、その性状や適用される法令に応じた適切な処理が必要であり、区分や扱いを一律に断定することはできません。切り替え後も廃棄物処理の体制は一定残るため、手続きの詳細は自治体や許可業者に確認することが実務上の前提になります。

    自社条件に当てはめる選定チェックシート

    最後に、ここまでの論点を実際の選定プロセスに落とし込むための確認項目を整理します。

    導入前に確認すべき5項目

    • 月間・1日あたりの廃液排出量とその変動幅
    • 設置場所のハザードエリア区分(ZONE 1・ZONE 2該当の有無)
    • 再生対象とする溶剤の種類と混合の有無
    • 設置スペース・電源容量・排気経路の現地確認
    • 再生液の品質管理基準(不純物許容値・沈殿物の判定方法)の社内整備

    これらの項目を事前に整理しておくことで、機種選定の相談時にメーカー側からも的確な提案を受けやすくなります。

    前処理工程の不備が招く装置トラブル

    搬入する廃液に樹脂片や顔料チップなどの粗い異物が混入したまま投入すると、配管の詰まりや蒸留効率の低下といったトラブルにつながります。投入前にフィルターや沈殿分離による前処理を行う工程を社内フローに組み込むことで、装置の稼働安定性を保ちやすくなります。イデア(株)はコロコートジャパン株式会社のコロージョンエンジニアグループの一員として、塗装機器・洗浄機器・溶剤再生機の選定からメンテナンスまでを全国対応で行っており、現場ごとの廃液条件に応じた機種の提案が可能です。

    よくある質問

    Q溶剤再生装置の導入でROIはどのくらいで見積もればよいですか

    A: 廃棄物処理費用と新品溶剤購入費の削減額から回収年数を試算しますが、再生液の品質確認コストやスラッジ処理費も含めた収支シミュレーションが前提になります。具体的な回収年数は現場ごとの排出量・溶剤単価で異なるため、個別試算が必要です。

    Q既存の廃液処理業者との契約はすぐに解約してよいですか

    A: 自社再生に切り替えても、再生後のスラッジなど廃棄物は依然として発生し、その性状や適用法令に応じた適切な処理が必要です。そのため処理委託自体が不要になるとは限りません。契約の見直し時期は、自社の処理体制が整った後に段階的に進めることをおすすめします。

    Q装置が詰まった場合、まず何を確認すべきですか

    A: 多くの場合、

    原因の一つとして、異物の混入が考えられます。フィルターの目詰まりや沈殿槽の異物確認を行い、改善しない場合はメーカーへの点検依頼が必要です。

    Q再生液の品質はどのように社内で確認すればよいですか

    A: 不純物の許容値や沈殿物の有無を定めた社内基準を設け、再生後の目視確認や簡易検査を行う体制が一般的です。具体的な基準値は扱う溶剤の種類によって異なるため、メーカーへの確認をおすすめします。

    Q防爆改修工事の期間中、生産ラインは止める必要がありますか

    A: 設置環境によっては電気設備側の対応が必要になり、その間ラインを一時的に止めるケースも考えられます。ただし必要な工事内容や期間は現場の設備構成によって異なるため、具体的な影響範囲は施工業者・メーカーへの確認が必要です。

    この記事で紹介する商品

    • 溶剤再生機

      塗料やインキが混入した使用済み溶剤を再生し、再利用を可能にする機器です。

    お気軽にご相談ください

    お問い合わせはこちら