レーザー溶接機の導入を検討する際、「どの出力を選べばよいのか」という問いに対し、「板厚が厚ければ高出力」と単純に答えることはできません。材質によってレーザーの吸収特性が異なり、同じ板厚でも必要な出力は変わります。この記事では、イデア(株)が取り扱う800W・1500W・2000Wという3つの出力クラスについて、炭素鋼・ステンレス・アルミニウム・亜鉛メッキ鋼それぞれの板厚への対応を整理します。「とりあえず高出力を選ぶ」のではなく、自社で扱う材質・板厚・用途を整理して必要な出力を判断する―そのための考え方をお伝えします。導入前には実ワークでのデモ・テストで実際の溶接成立性を確認することが、機種選定の精度を高める近道です。
1. 出力クラスごとの特性―800W・1500W・2000Wは何が異なるのか
出力の数値はレーザーがワークに投入できるエネルギー量を示します。ただし、出力が高ければ何でも溶接できるわけではなく、材質の熱伝導率・融点・レーザー吸収率との組み合わせが適用範囲を決定します。
出力と溶け込み深さの関係
一般的に、レーザー出力が高いほど単位時間あたりにワークへ投入するエネルギーが増え、溶け込み深さを確保しやすくなります。溶け込み深さは出力だけでなく、走査速度・焦点径・保護ガス条件によっても変化します。また、薄板への適用では過溶けや変形のリスクに注意が必要なため、実ワークでのデモ・テストによる条件確認が重要です。
発熱量の制御とモード切替
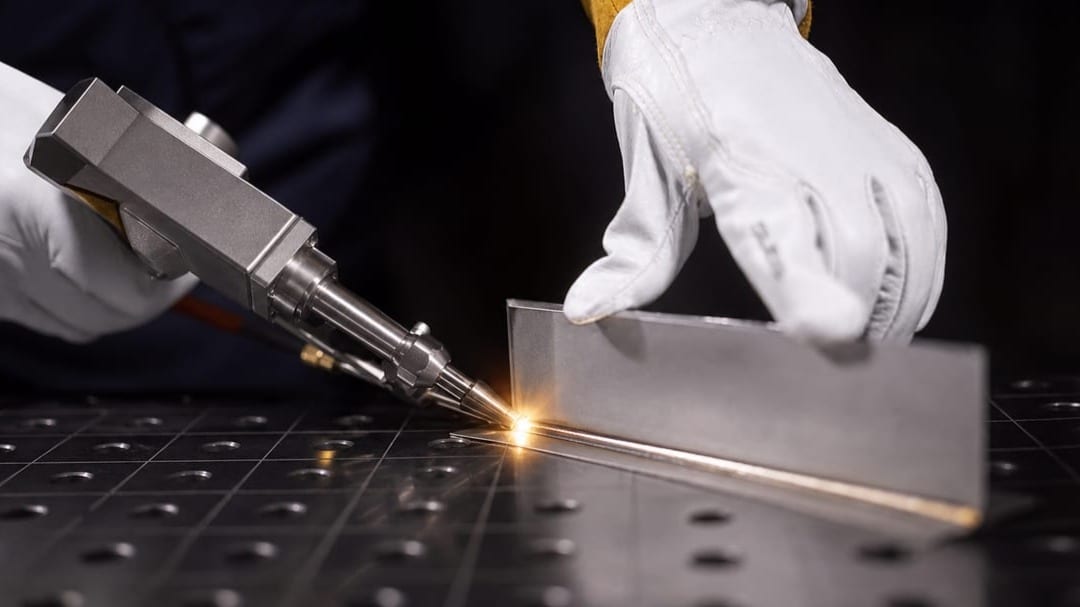
多くのレーザー溶接機はスポットモード(点溶接)とスイングモード(ビード幅を揺動させた連続溶接)を切り替えられます。スイングモードは入熱をビード幅方向に分散させるため、薄板でも熱変形を抑えながら安定したビードを形成しやすい利点があります。出力クラスを下げる前に、モード設定や走査速度の調整で対応できる余地がないかを確認することが、適切な機種選定の出発点です。
2. 材質別・出力別の板厚対応―イデアの取扱機種を基準に整理する
以下の表は、イデア(株)のWebサイトに掲載されている取扱機種の仕様情報を基に、材質別・出力別の対応板厚を整理したものです。溶接条件(走査速度・保護ガス・焦点設定など)によって実際の適用範囲は変動するため、あくまで目安としてご参照ください。確定的な適用判断は、実ワークによるデモ・テストでの検証が前提となります。
| 材質 | 800W | 1500W | 2000W |
|---|---|---|---|
| 炭素鋼 | 0.2〜2.0mm | 0.8〜3.0mm | 0.8〜5.0mm |
| ステンレス鋼 | 0.2〜2.0mm | 0.5〜3.0mm | 0.5〜5.0mm |
| アルミニウム | 〜2.0mm | 〜2.5mm | 〜3.0mm |
| 亜鉛メッキ鋼 | 0.5〜2.0mm | 0.5〜3.0mm | 0.5〜4.0mm |
※上記はイデア(株)Webサイト掲載の仕様情報を基に整理した目安値です。溶接条件・継手形状・表面状態によって実際の適用板厚は異なります。詳細はお問い合わせ・実機デモによる確認を推奨します。
アルミニウムが他材質より対応板厚が薄い理由
アルミニウムは熱伝導率が高く、投入したエネルギーがワーク全体に拡散しやすい性質を持ちます。このため、溶け込みを確保するためには出力密度を高めにする必要があり、同じ出力クラスでも対応できる板厚の上限が炭素鋼やステンレスより低くなります。また、アルミはレーザー反射率が高いため、照射条件の設定ミスが母材へのダメージに直結しやすく、パラメータ設定に慎重さが求められます。
亜鉛メッキ鋼の板厚上限が低い背景
亜鉛メッキ鋼は、溶接時にメッキ層(亜鉛)が気化してスパッタや気孔の原因となります。この影響を踏まえると、条件設定の幅が炭素鋼と異なる場合があり、実質的な対応板厚の上限も材質の特性に応じて変わります。保護ガスの種類や溶接条件が仕上がりに影響することも考えられるため、実ワークを用いたデモ・テストで最適な条件を確認することをお勧めします。
3. 800Wで十分な案件と2000Wが必要になる案件の実務的な分け目
現場担当者が最も迷うのが「800Wと1500W、どちらを選ぶか」という判断です。出力クラスによって対応できる材質・板厚の範囲が変わるため、まず自社で扱うワークを整理することが判断の出発点になります。
- 炭素鋼・ステンレスで仕様表の800W対応範囲内の板厚が主体
- アルミ・亜鉛メッキ鋼で薄板の溶接が中心
- 溶接焼けや熱変形の抑制が優先される製品(外観品質が求められる筐体・カバー類など)
- 溶接精度・仕上がり品質を重視する用途
- 空冷仕様で設置・運用のシンプルさを重視する場合(WP-800)
- 炭素鋼・ステンレスで3mmを超える板厚を扱う
- アルミで厚板の溶接が必要な構造部材
- 継手に板厚差がある異材接合で、厚い側への十分な溶け込みが必要な場合
- 1500Wではデモで溶け込み不足が確認され、出力アップが必要と判断された場合
薄板ワークで出力クラスを検討する際のポイント
薄板の溶接では、走査速度・スイング幅・保護ガス条件との組み合わせで入熱をコントロールすることが重要です。800Wは空冷仕様(WP-800)で設置のシンプルさも強みの一つです。「高出力機を絞って使えばよい」という考え方もありますが、実際の制御性は機種によって異なるため、薄板主体の現場では自社ワークを持ち込んだデモ・テストで確認することをお勧めします。
板厚が増えるときの判断フロー
扱う板厚が上表の800W対応範囲を超える場合、まず1500Wで対応できるかをデモで確認するステップが現実的です。1500Wで溶け込み不足が生じる場合や、走査速度を落とさないと成立しない(生産性が確保できない)場合に初めて2000Wが選択肢に入ります。機種ごとの付帯設備要件については、実際の仕様をイデア(株)に確認した上で判断することをお勧めします。
4. 過剰スペック選びが生む運用コストと機種選定の本当の考え方
「迷ったら高い出力を選んでおけば安心」という発想は、レーザー溶接機においては必ずしも正しくありません。出力クラスは自社のワーク(材質・板厚・用途)に対して必要な範囲で選ぶことが、安定した品質と運用につながります。
過剰出力が品質リスクになるケース
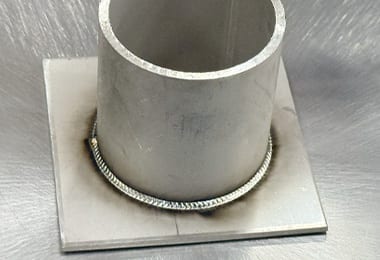
薄板ワークに対して出力クラスが過剰になると、溶け込み過多・穴あき・変形のリスクが高まる可能性があります。自社のワーク(材質・板厚)に対して適切な出力クラスを選ぶことが、安定した品質につながります。どの出力クラスが自社ワークに合っているかは、実ワークでのデモ・テストで確認することが判断の根拠になります。
複数材質・板厚の混在現場での判断軸
一つの現場で複数の材質・板厚を扱う場合は、「最も板厚が厚い材質で必要な出力」を基準にしつつ、薄板ワークに対してパラメータ調整で対応できるかを事前検証することが重要です。たとえば、炭素鋼の薄板と厚板を両方扱う現場では、どの出力クラスでどちらの板厚条件が成立するかを、実際のワークを使ったデモで確認することが判断の根拠になります。ワークの材質・板厚の組み合わせをリストアップし、デモで各条件の成立性を確認するプロセスが、機種選定の精度を高めます。
よくある質問
Q0.5mm薄板の溶接に800W機は適していますか?
A: 炭素鋼・ステンレスの0.5mm薄板は、イデア(株)取扱機種の対応板厚範囲内です。薄板の溶接では、走査速度・スイング設定との組み合わせで入熱をコントロールすることが重要です。WP-800は空冷仕様で設置もシンプルなため、薄板主体の用途には現実的な選択肢の一つです。実際の溶接条件は実機デモで確認することをお勧めします。
Q3mm以上のステンレス厚板を溶接したい場合、どの出力機が必要ですか?
A: ステンレスは1500W/2000Wで0.5〜3.0mm、2000Wで4.0〜5.0mmが目安の対応範囲です。3mm以上の板厚を溶接したい場合は、1500Wまたは2000Wが選択肢になります。走査速度・焦点条件の最適化が必要なため、実ワークでのデモ・テストで溶け込み成立性を確認することをお勧めします。
Q炭素鋼と亜鉛メッキ鋼で板厚が異なる場合、保護ガスの選び方は変わりますか?
A: 亜鉛メッキ鋼は溶接時に亜鉛蒸気が発生するため、保護ガスの種類や溶接条件の設定が仕上がりに影響する場合があります。板厚差のある異材接合では、厚い側への溶け込みを確保しながら薄い側の過溶けを防ぐパラメータ設定が求められます。保護ガス種と出力・走査速度の組み合わせは条件によって変わるため、実ワークでのデモ・テストで検証することをお勧めします。
Q溶接後の焼け・変色をできるだけ抑えたい場合、出力選定はどう考えればよいですか?
A: 溶接焼けは熱影響範囲の広さに関係するため、必要な板厚に対応できる範囲で出力クラスを選び、走査速度やスイングモードで入熱を調整することが基本の考え方です。ステンレスは特に焼け変色が目立つため、保護ガス(アルゴン)による酸化防止と合わせてパラメータを最適化することが有効です。最適な条件は実ワークでのデモ・テストで確認してください。
Q現在TIG溶接を使っていますが、レーザー溶接機への切り替えで溶接速度はどう変わりますか?
A: 薄板(2.0mm以下)の突き合わせ・重ね溶接では、レーザー溶接の走査速度がTIG溶接より速くなるケースがあります。ただし厚板になるほど速度面での優位は限定的になります。切り替え効果の見込みは、現状の溶接時間・不良率・後工程の手直しコストを含めて総合的に評価することをお勧めします。
この記事で紹介する商品
- レーザー溶接機
レーザーを用いた溶接機で、販売およびデモ機の提供を行っています。