タグ: 機種選定

  • 処理量・防爆・回収方式で比較する、溶剤再生装置選びの決定表

    処理量・防爆・回収方式で比較する、溶剤再生装置選びの決定表

    溶剤再生装置は、処理量・防爆仕様・回収方式という三つの軸の組み合わせによって適した機種が大きく変わります。本記事では、この三軸を並べた比較表形式で、小規模塗装工程から大型製造ラインまでの選定基準を整理しました。読み終える頃には、自社の廃液排出量と設置環境から「どのタイプを検討すべきか」の見当がつくはずです。あわせて、使用済み溶剤を再生する溶剤再生機の位置づけについても触れます。

    処理量から考える溶剤再生装置の選び方

    処理量の判断を誤ると、容量不足による再処理の頻発か、過剰投資による運用コスト増のいずれかを招きます。まずは排出量の把握方法と容量帯ごとの違いを見ていきます。

    月間廃液排出量の把握が選定の出発点

    機種選定でまず行うべきは、現状の廃液排出量を正確に数値化することです。日々の洗浄・希釈で出るシンナーやインキ溶剤の量を、1日あたり・1回あたりで記録し、1か月分を集計します。排出量にばらつきがある場合は繁忙期の最大値も把握しておくと、容量不足を避けやすくなります。

    排出量の記録は最低でも1か月分を取り、曜日や工程による変動幅まで確認すると、容量選定の精度が上がります。

    タンク容量と処理能力は別軸で考える

    タンク容量(リットル単位)と時間あたり処理能力は、似ているようで異なる指標です。タンク容量は1回のバッチで処理できる量を示し、処理能力は装置が単位時間でどれだけ蒸留できるかを示します。処理量が多い現場では、タンク容量だけでなく、1日に何バッチ回せるかという稼働回数の視点も必要です。バッチ処理型では段取り替えの時間が生産ロスに直結するため、処理量が多いほど連続回収方式との比較検討が実務上の論点になります。

    小規模・中規模・大規模での選定の分かれ目

    一般に排出量が少ない現場では小型バッチ型で十分な場合が多く、初期投資を抑えやすいという利点があります。一方、排出量が多い現場では、バッチ処理の段取り替え時間が工場の稼働時間を圧迫しやすく、連続処理方式への切り替えが検討対象になります。排出量の増減が見込まれる場合は、将来の増設や上位機種への入れ替えがしやすい構成かどうかも確認しておくと安心です。

    防爆仕様の種類と導入コスト、選定基準の一覧

    防爆仕様の要否は、設置場所のハザードエリア区分と密接に関わります。ここでは防爆型と非防爆型の違い、導入時に発生しやすい付帯コストを整理します。

    ATEX規格とハザードエリアの関係

    防爆仕様には複数の区分があり、装置の仕様と設置場所の危険区域区分が適合しているかを確認する必要があります。ATEX認証の表示だけで設置可否を判断せず、対象機種の認証内容や使用条件をメーカーに確認したうえで選定してください。

    防爆仕様の要否はZONE区分と装置仕様の照合で判断する

    防爆型が必要かどうかは、換気の有無だけで判断できるものではありません。設置場所がどのハザードエリア区分(ZONE)に該当するかを確認したうえで、装置側の防爆仕様がその区分に適合しているかを照合する必要があります。換気状況は参考情報の一つにすぎず、最終的な判断はメーカーや専門業者への確認を前提としてください。また、設置環境は時間とともに変化する可能性があるため、増設・設備変更の際には再度ハザードエリアの確認を行うべきです。

    防爆型導入に伴う付帯コストの考え方

    防爆型を導入する際は、装置本体の価格に加えて、設置環境によっては電気設備側の対応工事が必要になる場合があります。具体的にどのような工事が必要になるかは設置現場の既存設備構成によって異なるため一般論として断定はできず、メーカーや施工業者による現地確認が前提になります。

    防爆仕様の要否は装置選定の前提条件です。設置環境のZONE区分が未確認のまま機種を決めると、後から追加対応が必要になる可能性があるため、早い段階で専門業者に相談することをおすすめします。

    回収方式の違いを比較する:バッチ処理と連続処理

    溶剤再生装置の回収方式は、加熱蒸留によるバッチ処理と、連続的に処理を行う方式に大別されます。これとは別に、真空を利用するかどうかという軸もあり、両者を同じ意味で扱わないよう注意が必要です。どちらが適するかは、処理量だけでなく廃液の種類によっても変わります。

    バッチ処理型(加熱蒸留方式)の特性

    バッチ処理型は、一定量の廃液をタンクに投入し、加熱して蒸留・回収する方式です。構造がシンプルで初期投資を抑えやすい一方、1バッチの処理が終わるまで次の投入ができないため、処理量が多い現場では段取り替えの待ち時間が工場の稼働スケジュールに影響します。加熱方式には直接加熱・スチーム・ヒートパイプなどがあり、高沸点溶剤を扱う場合は加熱温度の制御精度が再生溶剤の品質に影響するため、対象溶剤に適した加熱方式かどうかの確認が必要です。

    連続処理方式の特性

    連続処理方式は、廃液を連続的に投入・蒸留できる方式で、バッチ処理のような段取り替えの待ち時間が生じにくいという特徴があります。処理量が多い現場では生産ラインの稼働時間との親和性が高く、連続処理方式が比較検討の対象になります。一方で装置構成がバッチ型より複雑になりやすく、導入コストやメンテナンス項目が増える点は比較検討の材料になります。

    真空蒸留方式という別の軸

    真空下で蒸留し沸点を下げる「真空蒸留方式」は、連続処理かバッチ処理かという分類とは別の軸です。真空蒸留は高沸点溶剤を比較的低い温度で蒸留できる利点がありますが、連続処理の装置がすべて真空蒸留を採用しているとは限らず、逆にバッチ処理の装置に真空蒸留機構が組み込まれている場合もあります。どの方式を採用しているかは機種ごとに異なるため、個別の製品仕様はメーカーの公式情報で確認してください。

    混合溶剤の再生適性と制限

    複数種類の溶剤を混合した廃液を再生できるかどうかは、溶剤の組成や性質、装置の仕様によって異なります。再生後の溶剤をどの用途に再利用するかも踏まえ、混合廃液への対応可否や回収液の品質について、事前にメーカーへ確認することが重要です。

    回収方式・処理量・防爆仕様の組み合わせ早見表

    ここまでの論点を一覧化し、自社条件に当てはめやすい形でまとめます。表はあくまで検討の出発点であり、最終判断は現地確認と専門業者への相談を前提としてください。

    比較軸 選定時の主な確認ポイント 見落としやすい点
    処理量 月間排出量・1日あたり処理回数・将来の増減見込み タンク容量と処理能力の混同
    防爆仕様 設置場所のZONE区分・可燃性蒸気の発生頻度 非防爆型選定後の環境変化への対応漏れ
    回収方式 廃液の種類・沸点・混合可否 連続処理導入時のメンテナンス項目増加
    加熱方式 直接加熱・スチーム・ヒートパイプの適合性 高沸点溶剤での温度制御不足
    設置環境 設置スペース・電源容量・排気経路 防爆仕様の確認不足による後からの追加対応

    設置スペースとレイアウトの実装課題

    装置本体だけでなく、廃液タンクの搬入動線、保守点検時の作業スペース、排気ダクトの経路まで含めたレイアウト設計が必要です。既存設備の間に後付けで設置する場合、想定より作業スペースが確保できず、配管ルートの変更が発生することがあります。設置前に図面上でのシミュレーションを行い、搬入経路の寸法まで確認しておくと手戻りを防ぎやすくなります。

    委託処理から自社再生への切り替え時の実務

    廃液処理業者への委託から自社での溶剤再生に切り替える場合、産業廃棄物処理の許可区分や自社保管に関する手続きが関わることがあります。再生後に発生するスラッジなどの廃棄物は、その性状や適用される法令に応じた適切な処理が必要であり、区分や扱いを一律に断定することはできません。切り替え後も廃棄物処理の体制は一定残るため、手続きの詳細は自治体や許可業者に確認することが実務上の前提になります。

    自社条件に当てはめる選定チェックシート

    最後に、ここまでの論点を実際の選定プロセスに落とし込むための確認項目を整理します。

    導入前に確認すべき5項目

    • 月間・1日あたりの廃液排出量とその変動幅
    • 設置場所のハザードエリア区分(ZONE 1・ZONE 2該当の有無)
    • 再生対象とする溶剤の種類と混合の有無
    • 設置スペース・電源容量・排気経路の現地確認
    • 再生液の品質管理基準(不純物許容値・沈殿物の判定方法)の社内整備

    これらの項目を事前に整理しておくことで、機種選定の相談時にメーカー側からも的確な提案を受けやすくなります。

    前処理工程の不備が招く装置トラブル

    搬入する廃液に樹脂片や顔料チップなどの粗い異物が混入したまま投入すると、配管の詰まりや蒸留効率の低下といったトラブルにつながります。投入前にフィルターや沈殿分離による前処理を行う工程を社内フローに組み込むことで、装置の稼働安定性を保ちやすくなります。イデア(株)はコロコートジャパン株式会社のコロージョンエンジニアグループの一員として、塗装機器・洗浄機器・溶剤再生機の選定からメンテナンスまでを全国対応で行っており、現場ごとの廃液条件に応じた機種の提案が可能です。

    よくある質問

    Q溶剤再生装置の導入でROIはどのくらいで見積もればよいですか

    A: 廃棄物処理費用と新品溶剤購入費の削減額から回収年数を試算しますが、再生液の品質確認コストやスラッジ処理費も含めた収支シミュレーションが前提になります。具体的な回収年数は現場ごとの排出量・溶剤単価で異なるため、個別試算が必要です。

    Q既存の廃液処理業者との契約はすぐに解約してよいですか

    A: 自社再生に切り替えても、再生後のスラッジなど廃棄物は依然として発生し、その性状や適用法令に応じた適切な処理が必要です。そのため処理委託自体が不要になるとは限りません。契約の見直し時期は、自社の処理体制が整った後に段階的に進めることをおすすめします。

    Q装置が詰まった場合、まず何を確認すべきですか

    A: 多くの場合、

    原因の一つとして、異物の混入が考えられます。フィルターの目詰まりや沈殿槽の異物確認を行い、改善しない場合はメーカーへの点検依頼が必要です。

    Q再生液の品質はどのように社内で確認すればよいですか

    A: 不純物の許容値や沈殿物の有無を定めた社内基準を設け、再生後の目視確認や簡易検査を行う体制が一般的です。具体的な基準値は扱う溶剤の種類によって異なるため、メーカーへの確認をおすすめします。

    Q防爆改修工事の期間中、生産ラインは止める必要がありますか

    A: 設置環境によっては電気設備側の対応が必要になり、その間ラインを一時的に止めるケースも考えられます。ただし必要な工事内容や期間は現場の設備構成によって異なるため、具体的な影響範囲は施工業者・メーカーへの確認が必要です。

    この記事で紹介する商品

    • 溶剤再生機

      塗料やインキが混入した使用済み溶剤を再生し、再利用を可能にする機器です。
    お気軽にご相談ください

    お問い合わせはこちら

  • 2000W・1500W・800Wは何が違うのか―自社のワークに合った出力の選び方

    2000W・1500W・800Wは何が違うのか―自社のワークに合った出力の選び方

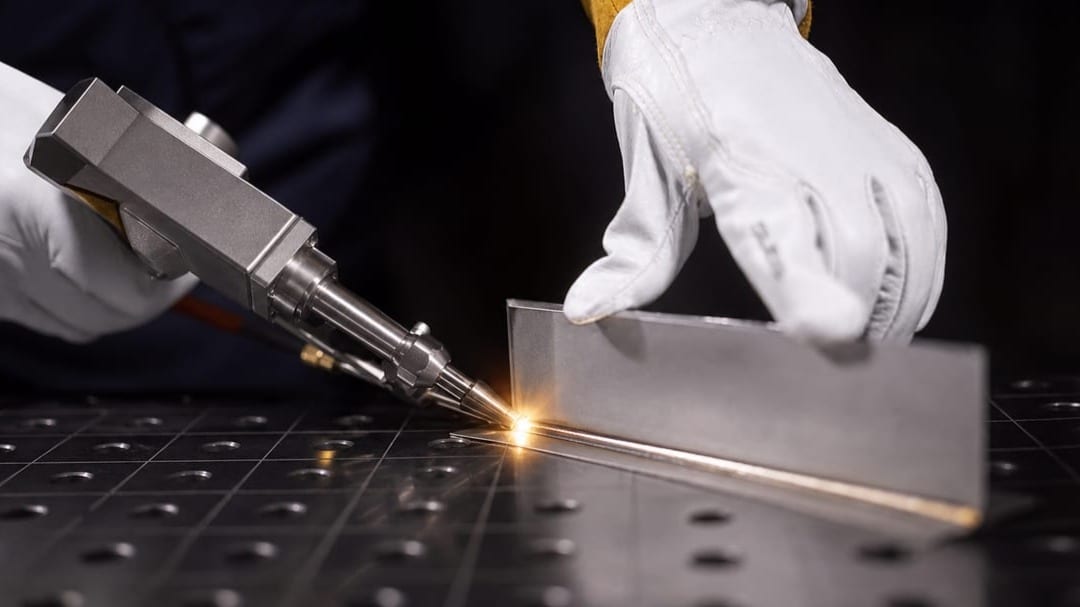
    レーザー溶接機の導入を検討する際、「どの出力を選べばよいのか」という問いに対し、「板厚が厚ければ高出力」と単純に答えることはできません。材質によってレーザーの吸収特性が異なり、同じ板厚でも必要な出力は変わります。この記事では、イデア(株)が取り扱う800W・1500W・2000Wという3つの出力クラスについて、炭素鋼・ステンレス・アルミニウム・亜鉛メッキ鋼それぞれの板厚への対応を整理します。「とりあえず高出力を選ぶ」のではなく、自社で扱う材質・板厚・用途を整理して必要な出力を判断する―そのための考え方をお伝えします。導入前には実ワークでのデモ・テストで実際の溶接成立性を確認することが、機種選定の精度を高める近道です。

    1. 出力クラスごとの特性―800W・1500W・2000Wは何が異なるのか

    出力の数値はレーザーがワークに投入できるエネルギー量を示します。ただし、出力が高ければ何でも溶接できるわけではなく、材質の熱伝導率・融点・レーザー吸収率との組み合わせが適用範囲を決定します。

    出力と溶け込み深さの関係

    一般的に、レーザー出力が高いほど単位時間あたりにワークへ投入するエネルギーが増え、溶け込み深さを確保しやすくなります。溶け込み深さは出力だけでなく、走査速度・焦点径・保護ガス条件によっても変化します。また、薄板への適用では過溶けや変形のリスクに注意が必要なため、実ワークでのデモ・テストによる条件確認が重要です。

    発熱量の制御とモード切替

    多くのレーザー溶接機はスポットモード(点溶接)とスイングモード(ビード幅を揺動させた連続溶接)を切り替えられます。スイングモードは入熱をビード幅方向に分散させるため、薄板でも熱変形を抑えながら安定したビードを形成しやすい利点があります。出力クラスを下げる前に、モード設定や走査速度の調整で対応できる余地がないかを確認することが、適切な機種選定の出発点です。

    2. 材質別・出力別の板厚対応―イデアの取扱機種を基準に整理する

    以下の表は、イデア(株)のWebサイトに掲載されている取扱機種の仕様情報を基に、材質別・出力別の対応板厚を整理したものです。溶接条件(走査速度・保護ガス・焦点設定など)によって実際の適用範囲は変動するため、あくまで目安としてご参照ください。確定的な適用判断は、実ワークによるデモ・テストでの検証が前提となります。

    前提として確認すべき点:下表の板厚範囲は「溶接が成立する可能性がある範囲」であり、「どの条件でも確実に溶接できる範囲」ではありません。材質のロット差・表面状態・継手形状によっても結果は変わります。
    材質 800W 1500W 2000W
    炭素鋼 0.2〜2.0mm 0.8〜3.0mm 0.8〜5.0mm
    ステンレス鋼 0.2〜2.0mm 0.5〜3.0mm 0.5〜5.0mm
    アルミニウム 〜2.0mm 〜2.5mm 〜3.0mm
    亜鉛メッキ鋼 0.5〜2.0mm 0.5〜3.0mm 0.5〜4.0mm

    ※上記はイデア(株)Webサイト掲載の仕様情報を基に整理した目安値です。溶接条件・継手形状・表面状態によって実際の適用板厚は異なります。詳細はお問い合わせ・実機デモによる確認を推奨します。

    アルミニウムが他材質より対応板厚が薄い理由

    アルミニウムは熱伝導率が高く、投入したエネルギーがワーク全体に拡散しやすい性質を持ちます。このため、溶け込みを確保するためには出力密度を高めにする必要があり、同じ出力クラスでも対応できる板厚の上限が炭素鋼やステンレスより低くなります。また、アルミはレーザー反射率が高いため、照射条件の設定ミスが母材へのダメージに直結しやすく、パラメータ設定に慎重さが求められます。

    亜鉛メッキ鋼の板厚上限が低い背景

    亜鉛メッキ鋼は、溶接時にメッキ層(亜鉛)が気化してスパッタや気孔の原因となります。この影響を踏まえると、条件設定の幅が炭素鋼と異なる場合があり、実質的な対応板厚の上限も材質の特性に応じて変わります。保護ガスの種類や溶接条件が仕上がりに影響することも考えられるため、実ワークを用いたデモ・テストで最適な条件を確認することをお勧めします。

    3. 800Wで十分な案件と2000Wが必要になる案件の実務的な分け目

    現場担当者が最も迷うのが「800Wと1500W、どちらを選ぶか」という判断です。出力クラスによって対応できる材質・板厚の範囲が変わるため、まず自社で扱うワークを整理することが判断の出発点になります。

    800Wが適する案件の目安:

    • 炭素鋼・ステンレスで仕様表の800W対応範囲内の板厚が主体
    • アルミ・亜鉛メッキ鋼で薄板の溶接が中心
    • 溶接焼けや熱変形の抑制が優先される製品(外観品質が求められる筐体・カバー類など)
    • 溶接精度・仕上がり品質を重視する用途
    • 空冷仕様で設置・運用のシンプルさを重視する場合(WP-800)
    2000Wが必要になる案件の目安:

    • 炭素鋼・ステンレスで3mmを超える板厚を扱う
    • アルミで厚板の溶接が必要な構造部材
    • 継手に板厚差がある異材接合で、厚い側への十分な溶け込みが必要な場合
    • 1500Wではデモで溶け込み不足が確認され、出力アップが必要と判断された場合

    薄板ワークで出力クラスを検討する際のポイント

    薄板の溶接では、走査速度・スイング幅・保護ガス条件との組み合わせで入熱をコントロールすることが重要です。800Wは空冷仕様(WP-800)で設置のシンプルさも強みの一つです。「高出力機を絞って使えばよい」という考え方もありますが、実際の制御性は機種によって異なるため、薄板主体の現場では自社ワークを持ち込んだデモ・テストで確認することをお勧めします。

    板厚が増えるときの判断フロー

    扱う板厚が上表の800W対応範囲を超える場合、まず1500Wで対応できるかをデモで確認するステップが現実的です。1500Wで溶け込み不足が生じる場合や、走査速度を落とさないと成立しない(生産性が確保できない)場合に初めて2000Wが選択肢に入ります。機種ごとの付帯設備要件については、実際の仕様をイデア(株)に確認した上で判断することをお勧めします。

    2000W・1500W・800Wは何が違うのか―自社のワークに合った出力の選び方

    4. 過剰スペック選びが生む運用コストと機種選定の本当の考え方

    「迷ったら高い出力を選んでおけば安心」という発想は、レーザー溶接機においては必ずしも正しくありません。出力クラスは自社のワーク(材質・板厚・用途)に対して必要な範囲で選ぶことが、安定した品質と運用につながります。

    過剰出力が品質リスクになるケース

    薄板ワークに対して出力クラスが過剰になると、溶け込み過多・穴あき・変形のリスクが高まる可能性があります。自社のワーク(材質・板厚)に対して適切な出力クラスを選ぶことが、安定した品質につながります。どの出力クラスが自社ワークに合っているかは、実ワークでのデモ・テストで確認することが判断の根拠になります。

    複数材質・板厚の混在現場での判断軸

    一つの現場で複数の材質・板厚を扱う場合は、「最も板厚が厚い材質で必要な出力」を基準にしつつ、薄板ワークに対してパラメータ調整で対応できるかを事前検証することが重要です。たとえば、炭素鋼の薄板と厚板を両方扱う現場では、どの出力クラスでどちらの板厚条件が成立するかを、実際のワークを使ったデモで確認することが判断の根拠になります。ワークの材質・板厚の組み合わせをリストアップし、デモで各条件の成立性を確認するプロセスが、機種選定の精度を高めます。

    よくある質問

    Q0.5mm薄板の溶接に800W機は適していますか?

    A: 炭素鋼・ステンレスの0.5mm薄板は、イデア(株)取扱機種の対応板厚範囲内です。薄板の溶接では、走査速度・スイング設定との組み合わせで入熱をコントロールすることが重要です。WP-800は空冷仕様で設置もシンプルなため、薄板主体の用途には現実的な選択肢の一つです。実際の溶接条件は実機デモで確認することをお勧めします。

    Q3mm以上のステンレス厚板を溶接したい場合、どの出力機が必要ですか?

    A: ステンレスは1500W/2000Wで0.5〜3.0mm、2000Wで4.0〜5.0mmが目安の対応範囲です。3mm以上の板厚を溶接したい場合は、1500Wまたは2000Wが選択肢になります。走査速度・焦点条件の最適化が必要なため、実ワークでのデモ・テストで溶け込み成立性を確認することをお勧めします。

    Q炭素鋼と亜鉛メッキ鋼で板厚が異なる場合、保護ガスの選び方は変わりますか?

    A: 亜鉛メッキ鋼は溶接時に亜鉛蒸気が発生するため、保護ガスの種類や溶接条件の設定が仕上がりに影響する場合があります。板厚差のある異材接合では、厚い側への溶け込みを確保しながら薄い側の過溶けを防ぐパラメータ設定が求められます。保護ガス種と出力・走査速度の組み合わせは条件によって変わるため、実ワークでのデモ・テストで検証することをお勧めします。

    Q溶接後の焼け・変色をできるだけ抑えたい場合、出力選定はどう考えればよいですか?

    A: 溶接焼けは熱影響範囲の広さに関係するため、必要な板厚に対応できる範囲で出力クラスを選び、走査速度やスイングモードで入熱を調整することが基本の考え方です。ステンレスは特に焼け変色が目立つため、保護ガス(アルゴン)による酸化防止と合わせてパラメータを最適化することが有効です。最適な条件は実ワークでのデモ・テストで確認してください。

    Q現在TIG溶接を使っていますが、レーザー溶接機への切り替えで溶接速度はどう変わりますか?

    A: 薄板(2.0mm以下)の突き合わせ・重ね溶接では、レーザー溶接の走査速度がTIG溶接より速くなるケースがあります。ただし厚板になるほど速度面での優位は限定的になります。切り替え効果の見込みは、現状の溶接時間・不良率・後工程の手直しコストを含めて総合的に評価することをお勧めします。

    この記事で紹介する商品

    • レーザー溶接機

      レーザーを用いた溶接機で、販売およびデモ機の提供を行っています。

    お気軽にご相談ください

    お問い合わせはこちら

  • 防爆洗浄機の選び方|吐出圧力と流量から適した機種を考えるポイント

    防爆洗浄機の選び方|吐出圧力と流量から適した機種を考えるポイント

    防爆洗浄機の選定で迷う理由の多くは、「圧力が高い機種を選べば間違いない」という思い込みによるものです。実際には、洗浄対象の素材・汚れの種類・必要な流量・作業エリアの条件を整理することで、適した機種を絞り込むことができます。この記事では、イデア(株)が取り扱うエア駆動式防爆洗浄機を中心に、吐出圧力と吐出量の読み方、機種ごとの仕様比較、ノズル選択まで実務的な視点で解説します。「どう比べればよいかわからない」とお感じの担当者の方が、問い合わせ前に整理すべき判断材料をご提示することが本記事の目的です。

    1. 吐出圧力と吐出量、どちらが洗浄結果を左右するか

    防爆洗浄機の仕様表で最初に目に入る数値が「吐出圧力(MPa)」と「吐出量(L/min)」ですが、この二つは異なる働きをします。どちらを優先すべきかは、落としたい汚れの性質によって変わります。

    吐出圧力が影響する場面

    吐出圧力は、汚れを「剥がす力」に直結します。硬化した塗膜・サビ・スケールなど付着強度の高い汚れには、一定以上の圧力が必要になります。ただし、圧力を上げるほど母材への負荷も増すため、素材が薄板・樹脂部品・精密部品であれば、不必要に高圧の機種を選ぶことが逆効果になる場合があります。

    吐出量が影響する場面

    吐出量は「洗い流す力」と「作業効率」に関わります。広い面積を短時間で処理したい場合、圧力が同等でも吐出量が多い機種のほうが結果的に作業時間を短縮できます。一方、吐出量が大きい機種は排水処理の負荷も増えるため、作業環境によってはその点も考慮する必要があります。

    圧力×流量=出力の考え方

    洗浄能力を単一の数値で比べたい場合、「出力(kW)=吐出圧力(MPa)×吐出量(L/min)÷60」で算出される出力値を仕様比較の参考にする方法があります。ただしこれはあくまで仕様比較のための参考値であり、実際の洗浄効果はノズルの形状・汚れの種類・作業距離によって大きく変わります。仕様の数値だけで機種を決定せず、対象ワークに近い条件でのデモンストレーションを経て判断されることをお勧めします。

    ポイント:圧力と流量は「どちらが重要」ではなく「何を落とすか」で使い分ける
    硬い付着物には圧力、広面積の汚れ落としには流量を重視します。洗浄対象に応じた仕様の機種を選ぶことが重要です。

    2. 機種別仕様の比較|圧力比45:1・30:1・23:1の特徴

    イデア(株)が取り扱うエア駆動式防爆洗浄機には、圧力比の異なる複数の機種があります。ここでは確認できる仕様をもとに三機種の特徴を整理します。なお、詳細な仕様や用途適合については機種ごとに確認が必要です。

    機種(圧力比) 最大吐出圧力 最大吐出量 主な特徴
    45:1 31 MPa 3.0 L/min 最大吐出圧31 MPaの高圧域での洗浄が可能
    30:1 21.1 MPa 29.5 L/min -
    23:1 15.7 MPa 34.7 L/min -

    圧力比とは、エア入力圧力に対して何倍の吐出圧力を発生させるかを示す数値です。たとえば45:1の機種では、入力エア圧力が0.69 MPaであれば最大約31 MPaの吐出圧力が得られる計算になります。ただし実際の出力は供給エア量・エアコンプレッサーの仕様にも依存するため、導入前にコンプレッサーの仕様と照合することが不可欠です。

    ポイント:圧力比の大きい機種は供給エア条件の確認が前提
    圧力比の大きい機種を選んでも、既存コンプレッサーの供給能力が不足していれば定格性能が発揮されません。まず設備環境の確認を先行させてください。

    エア駆動式を採用する理由

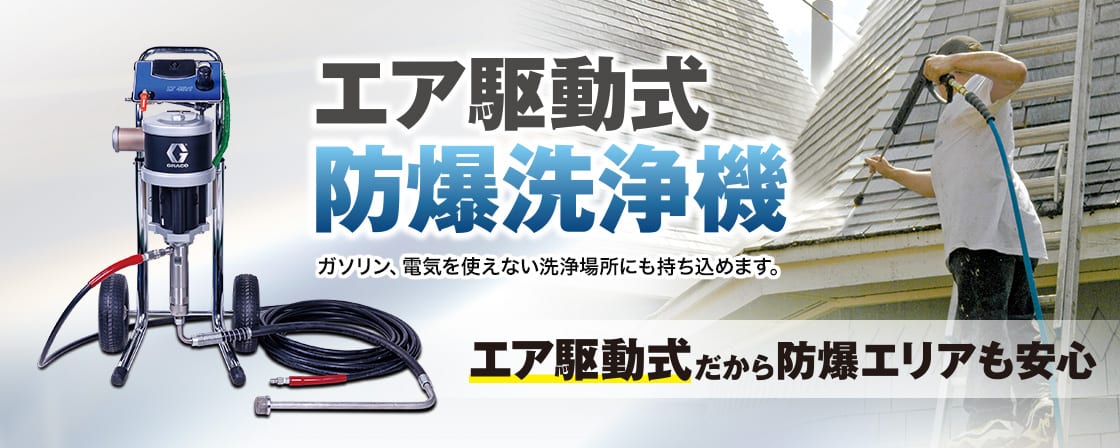
    イデア(株)が取り扱う防爆洗浄機はエア駆動式を採用しています。これは、電気モーターを使用しないことで防爆エリアでの使用条件に適合しやすいという構造的な特性によるものです。電動式・ガソリン式との比較については、使用エリアの防爆区分や現場規程を確認したうえで、適合する仕様の機種を選定する必要があります。

    3. 洗浄対象・汚れの種類で必要な仕様を絞り込む

    「どの機種が適しているか」を判断するには、洗浄対象と汚れの特性を先に整理することが出発点になります。圧力や流量の数値は、その後に照合する材料です。

    汚れの付着強度と必要圧力の関係

    汚れの種類によって、洗浄に必要な圧力の目安が異なります。油脂・軽度な汚れであれば比較的低圧でも対応できる場合がありますが、旧塗膜・サビ・炭化した付着物など付着強度が高い汚れには、より高い圧力が必要になります。45:1機種の最大吐出圧は31 MPaとなっています。

    洗浄対象の材質と圧力の上限

    素材によっては過剰な圧力が母材を傷める原因になります。造船分野での船体外板、化学プラントの配管外壁、産業機械の金属部品など、素材の強度・厚みに応じた圧力設定が必要です。圧力の上限は「汚れを落とせる圧力」ではなく「母材が許容できる圧力」で判断してください。

    業界・用途別の考え方

    • 造船所・船舶整備:船体の旧塗膜除去・錆落としには高い吐出圧力が求められるケースがあります。防爆エリアでの作業になる場合は、使用場所の条件を確認のうえ適合機種をお選びください。
    • 化学プラント・製油所:可燃性ガスや粉じんが発生する環境での作業が前提となるため、防爆仕様への適合が特に重要です。使用する洗浄液(水・温水・洗剤・化学溶液)が機種仕様と適合するか個別にご確認ください。
    • 車両・産業機械の整備:対象が複雑な形状を持つ場合、圧力よりもノズル選択と作業角度が洗浄効率を左右しやすい傾向があります。

    4. ノズル・チップの選び方で洗浄効率が変わる

    機種の仕様が決まった後、実際の洗浄効率を左右するのがノズル(チップ)の選択です。同じ機種・同じ圧力設定であっても、チップの角度が変わると洗浄力と作業範囲が大きく異なります。

    チップ角度と用途の対応

    イデア(株)のWebサイトに掲載されているチップの角度と用途を以下に整理します。

    チップ角度 水流の形状 主な用途・特性
    0°(カッティング) 集中した直線流 局所的な強力洗浄・硬い付着物の切断・除去
    15° やや広がった扇形流 強度を保ちつつ一定幅をカバー。旧塗膜・サビへの集中洗浄
    20° 中程度の扇形流 圧力と作業幅のバランスを取った洗浄
    40°(フラッシング・ウォッシング) 広い扇形流 広面積の洗い流し・仕上げ・比較的柔らかい汚れの除去

    チップ角度が狭いほど水流が集中して「剥がす力」が強くなりますが、一度に処理できる面積は小さくなります。角度が広いほど作業効率は上がりますが、同じ圧力でも点あたりの洗浄力は下がります。対象の汚れ付着強度と作業範囲に応じて複数チップを使い分けることが、防爆洗浄機の性能を引き出すうえで重要です。

    ポイント:チップは機種と同時に選定する
    機種の最大吐出圧力が高くても、チップ角度が広すぎると局所的な洗浄力は低下します。機種の仕様とセットでチップの組み合わせをご検討ください。

    5. 導入前に整理すべき確認項目と問い合わせの進め方

    洗浄対象と現場の条件を先に整理しておくと、問い合わせから機種選定までのプロセスがスムーズになります。以下の項目を事前にまとめておくことで、具体的な提案を受けやすくなります。

    選定前チェックリスト

    1. 洗浄対象の素材と形状:金属・コーティング面・複雑な構造物など
    2. 汚れの種類と付着状態:旧塗膜・油脂・サビ・スケール・粉じんなど
    3. 必要な洗浄面積と作業頻度:1回あたりの処理エリアと使用頻度
    4. 作業エリアの条件:防爆区域の有無、屋内・屋外、コンプレッサーの供給仕様
    5. 使用する洗浄液:水・温水・洗剤・化学溶液(機種ごとに対応可否の確認が必要)
    6. 可搬性・設置条件:固定設置か移動式か、重量・サイズの制限

    デモンストレーションの活用

    イデア(株)ではデモ機によるデモンストレーションに対応しています。実際の汚れ・ワークに対して洗浄性能を確認したい場合は、事前にご相談いただくことで仕様選定の精度を高めることができます。仕様表の数値だけでは判断しにくい「実際に落ちるか」を確かめるうえで、デモンストレーションの活用は効果的です。

    問い合わせ時に伝えると選定が早まる情報

    • 洗浄対象の写真・現状の汚れ状態
    • 既存コンプレッサーのエア供給量・圧力仕様
    • 防爆区域に関する現場の区分・規程
    • 現在使用中の洗浄方法と課題

    イデア(株)はエア駆動式の防爆洗浄機の販売・メンテナンスに対応しており、機種選定から導入後のサポートまで一括してご相談いただける体制を整えています。

    よくある質問

    Q既存のコンプレッサーを防爆洗浄機にそのまま使えるか確認する方法は?

    A: コンプレッサーの最大吐出量と最高使用圧力を確認し、選定する防爆洗浄機の必要エア量・必要エア圧力と照合します。機種によってコンプレッサーへの要求条件が異なるため、スペックが不明な場合はメーカー資料またはイデア(株)への確認が確実です。

    Q防爆洗浄機で使える洗浄液の種類に制限はありますか?

    A: 水・温水・洗剤・化学溶液が使用例として挙げられていますが、すべての機種がすべての液体に対応するわけではありません。使用を検討している洗浄液の種類・濃度・温度について、選定する機種の仕様と適合するかを個別に確認することが必要です。

    Q防爆洗浄機のメンテナンスはどの程度の頻度で必要ですか?

    A: メンテナンスの内容・頻度は使用条件や機種によって異なります。詳細については、イデア(株)へ直接ご確認ください。

    Q複数メーカーの防爆洗浄機を比較するとき、何を基準にすればよいですか?

    A: 吐出圧力・吐出量のスペックに加えて、使用エアの供給条件・対応する洗浄液の範囲・部品の入手性・メンテナンス体制の4点を比較軸にすると、導入後の運用コストも含めた判断がしやすくなります。使用場所の防爆区分への適合確認を最初のステップにしてください。

    Q高圧洗浄機の最大吐出圧力と使用吐出圧力の違いは何ですか?

    A: 最大吐出圧力はカタログ上の上限値であり、実際の作業では洗浄対象に応じてそれより低い圧力に調整して使用するのが一般的です。圧力調整の可否と調整範囲も機種選定の重要な確認項目です。

    この記事で紹介する商品

    • 防爆洗浄機

      エア駆動式の防爆洗浄機で、販売・メンテナンスを行っています。

    お気軽にご相談ください

    お問い合わせはこちら