タグ: 製造現場

  • 2000W・1500W・800Wは何が違うのか―自社のワークに合った出力の選び方

    2000W・1500W・800Wは何が違うのか―自社のワークに合った出力の選び方

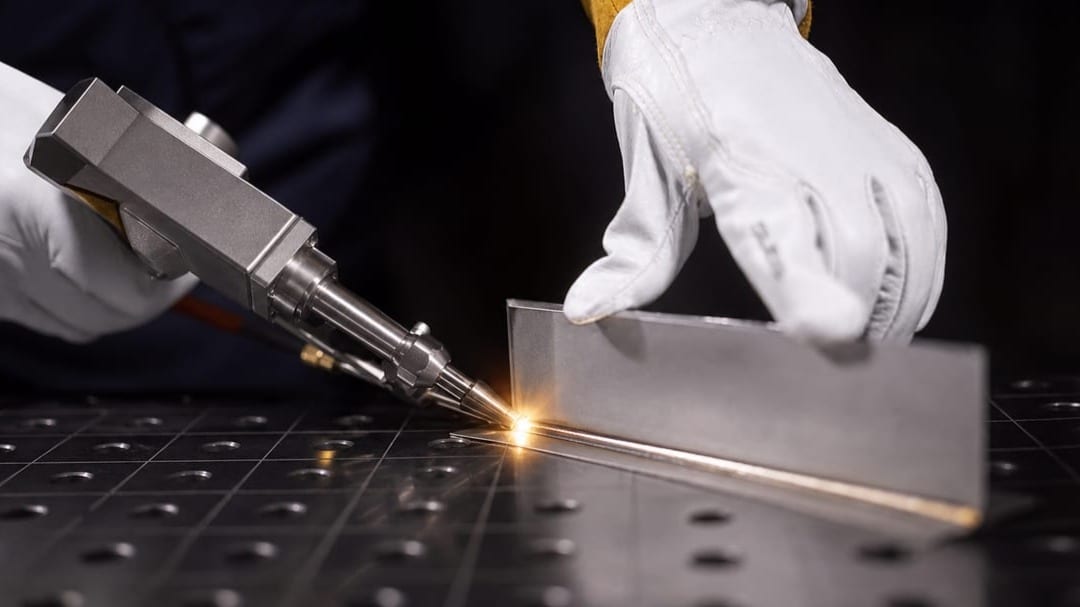
    レーザー溶接機の導入を検討する際、「どの出力を選べばよいのか」という問いに対し、「板厚が厚ければ高出力」と単純に答えることはできません。材質によってレーザーの吸収特性が異なり、同じ板厚でも必要な出力は変わります。この記事では、イデア(株)が取り扱う800W・1500W・2000Wという3つの出力クラスについて、炭素鋼・ステンレス・アルミニウム・亜鉛メッキ鋼それぞれの板厚への対応を整理します。「とりあえず高出力を選ぶ」のではなく、自社で扱う材質・板厚・用途を整理して必要な出力を判断する―そのための考え方をお伝えします。導入前には実ワークでのデモ・テストで実際の溶接成立性を確認することが、機種選定の精度を高める近道です。

    1. 出力クラスごとの特性―800W・1500W・2000Wは何が異なるのか

    出力の数値はレーザーがワークに投入できるエネルギー量を示します。ただし、出力が高ければ何でも溶接できるわけではなく、材質の熱伝導率・融点・レーザー吸収率との組み合わせが適用範囲を決定します。

    出力と溶け込み深さの関係

    一般的に、レーザー出力が高いほど単位時間あたりにワークへ投入するエネルギーが増え、溶け込み深さを確保しやすくなります。溶け込み深さは出力だけでなく、走査速度・焦点径・保護ガス条件によっても変化します。また、薄板への適用では過溶けや変形のリスクに注意が必要なため、実ワークでのデモ・テストによる条件確認が重要です。

    発熱量の制御とモード切替

    多くのレーザー溶接機はスポットモード(点溶接)とスイングモード(ビード幅を揺動させた連続溶接)を切り替えられます。スイングモードは入熱をビード幅方向に分散させるため、薄板でも熱変形を抑えながら安定したビードを形成しやすい利点があります。出力クラスを下げる前に、モード設定や走査速度の調整で対応できる余地がないかを確認することが、適切な機種選定の出発点です。

    2. 材質別・出力別の板厚対応―イデアの取扱機種を基準に整理する

    以下の表は、イデア(株)のWebサイトに掲載されている取扱機種の仕様情報を基に、材質別・出力別の対応板厚を整理したものです。溶接条件(走査速度・保護ガス・焦点設定など)によって実際の適用範囲は変動するため、あくまで目安としてご参照ください。確定的な適用判断は、実ワークによるデモ・テストでの検証が前提となります。

    前提として確認すべき点:下表の板厚範囲は「溶接が成立する可能性がある範囲」であり、「どの条件でも確実に溶接できる範囲」ではありません。材質のロット差・表面状態・継手形状によっても結果は変わります。
    材質 800W 1500W 2000W
    炭素鋼 0.2〜2.0mm 0.8〜3.0mm 0.8〜5.0mm
    ステンレス鋼 0.2〜2.0mm 0.5〜3.0mm 0.5〜5.0mm
    アルミニウム 〜2.0mm 〜2.5mm 〜3.0mm
    亜鉛メッキ鋼 0.5〜2.0mm 0.5〜3.0mm 0.5〜4.0mm

    ※上記はイデア(株)Webサイト掲載の仕様情報を基に整理した目安値です。溶接条件・継手形状・表面状態によって実際の適用板厚は異なります。詳細はお問い合わせ・実機デモによる確認を推奨します。

    アルミニウムが他材質より対応板厚が薄い理由

    アルミニウムは熱伝導率が高く、投入したエネルギーがワーク全体に拡散しやすい性質を持ちます。このため、溶け込みを確保するためには出力密度を高めにする必要があり、同じ出力クラスでも対応できる板厚の上限が炭素鋼やステンレスより低くなります。また、アルミはレーザー反射率が高いため、照射条件の設定ミスが母材へのダメージに直結しやすく、パラメータ設定に慎重さが求められます。

    亜鉛メッキ鋼の板厚上限が低い背景

    亜鉛メッキ鋼は、溶接時にメッキ層(亜鉛)が気化してスパッタや気孔の原因となります。この影響を踏まえると、条件設定の幅が炭素鋼と異なる場合があり、実質的な対応板厚の上限も材質の特性に応じて変わります。保護ガスの種類や溶接条件が仕上がりに影響することも考えられるため、実ワークを用いたデモ・テストで最適な条件を確認することをお勧めします。

    3. 800Wで十分な案件と2000Wが必要になる案件の実務的な分け目

    現場担当者が最も迷うのが「800Wと1500W、どちらを選ぶか」という判断です。出力クラスによって対応できる材質・板厚の範囲が変わるため、まず自社で扱うワークを整理することが判断の出発点になります。

    800Wが適する案件の目安:

    • 炭素鋼・ステンレスで仕様表の800W対応範囲内の板厚が主体
    • アルミ・亜鉛メッキ鋼で薄板の溶接が中心
    • 溶接焼けや熱変形の抑制が優先される製品(外観品質が求められる筐体・カバー類など)
    • 溶接精度・仕上がり品質を重視する用途
    • 空冷仕様で設置・運用のシンプルさを重視する場合(WP-800)
    2000Wが必要になる案件の目安:

    • 炭素鋼・ステンレスで3mmを超える板厚を扱う
    • アルミで厚板の溶接が必要な構造部材
    • 継手に板厚差がある異材接合で、厚い側への十分な溶け込みが必要な場合
    • 1500Wではデモで溶け込み不足が確認され、出力アップが必要と判断された場合

    薄板ワークで出力クラスを検討する際のポイント

    薄板の溶接では、走査速度・スイング幅・保護ガス条件との組み合わせで入熱をコントロールすることが重要です。800Wは空冷仕様(WP-800)で設置のシンプルさも強みの一つです。「高出力機を絞って使えばよい」という考え方もありますが、実際の制御性は機種によって異なるため、薄板主体の現場では自社ワークを持ち込んだデモ・テストで確認することをお勧めします。

    板厚が増えるときの判断フロー

    扱う板厚が上表の800W対応範囲を超える場合、まず1500Wで対応できるかをデモで確認するステップが現実的です。1500Wで溶け込み不足が生じる場合や、走査速度を落とさないと成立しない(生産性が確保できない)場合に初めて2000Wが選択肢に入ります。機種ごとの付帯設備要件については、実際の仕様をイデア(株)に確認した上で判断することをお勧めします。
    2000W・1500W・800Wは何が違うのか―自社のワークに合った出力の選び方

    4. 過剰スペック選びが生む運用コストと機種選定の本当の考え方

    「迷ったら高い出力を選んでおけば安心」という発想は、レーザー溶接機においては必ずしも正しくありません。出力クラスは自社のワーク(材質・板厚・用途)に対して必要な範囲で選ぶことが、安定した品質と運用につながります。

    過剰出力が品質リスクになるケース

    薄板ワークに対して出力クラスが過剰になると、溶け込み過多・穴あき・変形のリスクが高まる可能性があります。自社のワーク(材質・板厚)に対して適切な出力クラスを選ぶことが、安定した品質につながります。どの出力クラスが自社ワークに合っているかは、実ワークでのデモ・テストで確認することが判断の根拠になります。

    複数材質・板厚の混在現場での判断軸

    一つの現場で複数の材質・板厚を扱う場合は、「最も板厚が厚い材質で必要な出力」を基準にしつつ、薄板ワークに対してパラメータ調整で対応できるかを事前検証することが重要です。たとえば、炭素鋼の薄板と厚板を両方扱う現場では、どの出力クラスでどちらの板厚条件が成立するかを、実際のワークを使ったデモで確認することが判断の根拠になります。ワークの材質・板厚の組み合わせをリストアップし、デモで各条件の成立性を確認するプロセスが、機種選定の精度を高めます。

    よくある質問

    Q0.5mm薄板の溶接に800W機は適していますか?

    A: 炭素鋼・ステンレスの0.5mm薄板は、イデア(株)取扱機種の対応板厚範囲内です。薄板の溶接では、走査速度・スイング設定との組み合わせで入熱をコントロールすることが重要です。WP-800は空冷仕様で設置もシンプルなため、薄板主体の用途には現実的な選択肢の一つです。実際の溶接条件は実機デモで確認することをお勧めします。

    Q3mm以上のステンレス厚板を溶接したい場合、どの出力機が必要ですか?

    A: ステンレスは1500W/2000Wで0.5〜3.0mm、2000Wで4.0〜5.0mmが目安の対応範囲です。3mm以上の板厚を溶接したい場合は、1500Wまたは2000Wが選択肢になります。走査速度・焦点条件の最適化が必要なため、実ワークでのデモ・テストで溶け込み成立性を確認することをお勧めします。

    Q炭素鋼と亜鉛メッキ鋼で板厚が異なる場合、保護ガスの選び方は変わりますか?

    A: 亜鉛メッキ鋼は溶接時に亜鉛蒸気が発生するため、保護ガスの種類や溶接条件の設定が仕上がりに影響する場合があります。板厚差のある異材接合では、厚い側への溶け込みを確保しながら薄い側の過溶けを防ぐパラメータ設定が求められます。保護ガス種と出力・走査速度の組み合わせは条件によって変わるため、実ワークでのデモ・テストで検証することをお勧めします。

    Q溶接後の焼け・変色をできるだけ抑えたい場合、出力選定はどう考えればよいですか?

    A: 溶接焼けは熱影響範囲の広さに関係するため、必要な板厚に対応できる範囲で出力クラスを選び、走査速度やスイングモードで入熱を調整することが基本の考え方です。ステンレスは特に焼け変色が目立つため、保護ガス(アルゴン)による酸化防止と合わせてパラメータを最適化することが有効です。最適な条件は実ワークでのデモ・テストで確認してください。

    Q現在TIG溶接を使っていますが、レーザー溶接機への切り替えで溶接速度はどう変わりますか?

    A: 薄板(2.0mm以下)の突き合わせ・重ね溶接では、レーザー溶接の走査速度がTIG溶接より速くなるケースがあります。ただし厚板になるほど速度面での優位は限定的になります。切り替え効果の見込みは、現状の溶接時間・不良率・後工程の手直しコストを含めて総合的に評価することをお勧めします。

    この記事で紹介する商品

    • レーザー溶接機

      レーザーを用いた溶接機で、販売およびデモ機の提供を行っています。
    お気軽にご相談ください

    お問い合わせはこちら

  • 溶剤再生機の選び方|6つの確認項目で機種を選定するポイント

    溶剤再生機の選び方|6つの確認項目で機種を選定するポイント

    使用済み溶剤・シンナーの廃棄コストや購入費の削減を検討している製造現場の担当者の方に向けて、イデア株式会社が取り扱うソルベントリサイクラーの機種選定ポイントを6つの確認項目で解説します。溶剤の種類・処理量・使用頻度・防爆仕様・設置環境・運用コストという6つの項目を順番に整理することで、自社の現場に合った機種を絞り込みやすくなります。適切な機種は溶剤の性状・処理量・運転条件によって異なるため、最終的にはイデア株式会社へご相談ください。この記事を読めば、「問い合わせ前に何を確認しておくべきか」がスムーズに整理できます。

    Step 1:処理したい溶剤の種類を整理する

    機種選定の最初のステップは、処理対象となる溶剤の種類と性状の確認です。イデア株式会社が取り扱うソルベントリサイクラーは、塗装・洗浄時に排出されるシンナー等の廃溶剤の蒸留再生を主な用途としています。どの機種が適合するかは溶剤の性状によって変わるため、まず処理したい溶剤の種類や性状を整理するところから始めましょう。

    沸点と混合比率を把握する

    溶剤再生機の基本原理は加熱蒸留です。処理対象の溶剤の沸点が分かれば、蒸留温度の設定範囲が一致する機種を選べます。シンナー・トルエン・IPA(イソプロパノール)・酢酸エチルなど、溶剤の種類によって沸点は大きく異なります。複数溶剤が混合している場合は、主成分の沸点と混合比率をあらかじめ整理しておくとメーカーへの相談がスムーズです。

    混入物の種類を確認する

    塗料・インキ・油脂など、使用済み溶剤に混入している固形分や不揮発分の種類と量も確認が必要です。固形分が多い場合は、残渣(スラッジ)の排出方式が機種選定に影響します。スラッジが粘度の高い状態で出る場合と、乾燥固化した状態で出る場合では、清掃・廃棄の手間が変わります。

    高沸点溶剤・特殊溶剤への対応

    高沸点溶剤(灯油系など)の再生では、溶剤の性状や運転条件によって真空発生タンク(ヴァキュウムジェネレーター)を併用する場合があります。また、水溶性溶剤や化学反応性の高い溶剤など、機種によっては処理対象外となるケースもあります。処理対象の溶剤が機種の仕様に適合するかどうかは、イデア株式会社にご確認ください。

    確認ポイント1:溶剤の種類・沸点・混入物を整理してから機種比較に進む
    SDS(安全データシート)や仕入れ先の資料で溶剤の基本情報を事前に確認しておくと、機種比較がスムーズになります。イデア株式会社に溶剤の種類・性状・混入物の内容を伝えると、現場に合った機種の提案を受けやすくなります。

    Step 2:1回あたり・1日あたりの処理量から容量を決める

    機種の処理容量(バッチ容量)が現場の廃溶剤発生量と合っていると、無理なく運用できます。容量の選定には、現場の廃溶剤発生量を定量的に把握することが先決です。イデア株式会社が取り扱うソルベントリサイクラーは、小容量機から大容量機まで複数の機種が用意されています。現場の発生量を数値で整理してから機種比較に進むと、選定がスムーズです。

    廃溶剤の発生量を数値で把握する

    まず、1日あたりまたは1週間あたりに発生する廃溶剤の量(リットル)を記録します。塗装工程の洗浄頻度・使用塗料の種類・一回の洗浄量を整理すると、月間の廃溶剤量が見えてきます。この数値が機種の処理容量(バッチサイズ)を選ぶ基準になります。

    バッチ式と連続式の違い

    ソルベントリサイクラーはバッチ式(一定量を投入してサイクルごとに処理する方式)が基本です。1バッチあたりの容量は機種によって異なります。どの容量クラスが現場に合うかは処理量や稼働パターンによって変わるため、現場の発生量を整理したうえでイデア株式会社にご相談ください。具体的な機種ラインナップや対応容量についても、お問い合わせ時にご確認いただけます。

    確認ポイント2:月間廃溶剤量(リットル)を先に計算する
    月間発生量 ÷ 稼働日数 ÷ 1日の処理回数 = 必要バッチ容量という計算で、目安の機種クラスを絞る参考になります。この数値をイデア株式会社に伝えると、現場に合った機種の提案を受けやすくなります。

    Step 3:使用頻度・稼働パターンを整理する

    使用頻度と稼働パターンを事前に整理しておくことで、現場に合った運用計画が立てやすくなります。

    使用頻度から稼働時間を見積もる

    毎日稼働させるのか、週数回のバッチ処理で対応するのかによって、必要な機種クラスや運用上の確認事項が変わります。稼働頻度が高い場合は、連続運転時間など機種の仕様をイデア株式会社に確認しておくと、導入後の運用がスムーズです。

    Step 4:防爆仕様の必要性を確認する

    イデア株式会社が取り扱うソルベントリサイクラーには「非防爆型」と「防爆型」の2種類があります。設置環境の条件に応じていずれかを選択できるため、設置予定場所の状況をイデア株式会社にお伝えのうえ、適切なタイプをご確認ください。

    防爆仕様が必要かどうかを確認する

    「防爆型」と「非防爆型」のどちらが設置環境に適合するかは、設置場所の条件をイデア株式会社にお伝えのうえご確認ください。設置エリアの防爆区分については、社内の安全基準や関係法令をもとに事前に整理しておくと、選定がスムーズです。

    法令・届出の事前確認

    溶剤再生機の設置・運用にあたっては、設置環境や処理条件によって関係法令・届出の確認が必要な場合があります。具体的な要件は設置環境・処理規模によって異なるため、所管の行政窓口や社内の担当部署に個別にご確認ください。

    Step 5:設置環境・電源・スペースを確認する

    機種を絞り込んだ後は、設置環境の物理的な条件を確認します。電源容量・設置スペース・換気の確保を事前に整理しておくと、導入をスムーズに進められます。

    電源容量と相数を確認する

    溶剤再生機は加熱ヒーターを使用するため、機種ごとに必要な電源仕様(電圧・相数・容量)が異なります。現場の分電盤の空き容量・ブレーカーの容量が選定機種の消費電力に対応しているかを、電気担当者とともに確認してください。具体的な電源仕様は機種のカタログまたはイデア株式会社にご確認ください。

    設置スペースと換気条件

    機器本体のフットプリント(設置面積)に加え、スラッジ排出口・操作パネルへのアクセス空間が必要です。また、蒸留中に溶剤蒸気が発生するため、設置環境や処理する溶剤に応じた換気・安全対策を事前に確認してください。

    確認ポイント5:設置場所の電源・スペース・換気を事前に確認しておく
    機種が決まった後で設置環境が対応していないことが判明すると、工事コストが追加で発生します。カタログのユーティリティ要件を事前に施設担当者と共有しておくことで、スムーズな導入につながります。

    Step 6:導入後の運用コスト・メンテナンスを確認する

    ソルベントリサイクラーの総費用は導入時のイニシャルコストだけで判断できません。消耗品・メンテナンス・残渣処理費用を含めた運用コスト全体を把握することで、現場に合った機種を選びやすくなります。

    消耗品・定期メンテナンスの内容を確認する

    ソルベントリサイクラーには消耗品が発生します。消耗品の種類・交換頻度・単価は機種によって異なるため、導入前にイデア株式会社に確認しておくことをお勧めします。イデア株式会社ではメンテナンスサポートも提供していますので、アフターサポートの詳細についてもあわせてご確認ください。年間の維持費用を見積もる際には、消耗品コストも含めてシミュレーションすると現実的な比較ができます。

    残渣(スラッジ)の処理コストも計上する

    蒸留後に発生するスラッジは、適切な方法で処理する必要があります。廃棄区分や処理方法は、スラッジの性状や処理条件によって確認が必要です。再生前の廃溶剤よりも体積・重量が大幅に減少するため廃棄コストの削減効果は期待できますが、スラッジの廃棄コストはゼロにはなりません。導入効果の試算には、スラッジの廃棄費用も含めてシミュレーションすることが大切です。

    電力コストの試算

    稼働時の消費電力(kW)× 稼働時間 × 電力単価から、月間の電力コストを概算できます。機種ごとの消費電力と処理能力を比較し、処理量と稼働時間のバランスを考慮して機種を選ぶことがコスト管理のポイントです。

    よくある質問

    Q溶剤再生機で再生した溶剤は、そのまま塗装に再使用できますか?

    A: 蒸留再生後の溶剤は塗料の不揮発成分が除去されているため、洗浄用途への再利用が一般的です。塗装工程への直接再使用は、再生溶剤の純度・水分・変質の有無を確認し品質管理の手順を設けることが必要です。用途適合性はメーカーまたは溶剤サプライヤーへの確認を推奨します。

    Qソルベントリサイクラーの導入に際して、行政への届出は必要ですか?

    A: 設置環境や処理条件によって、関係法令や届出の確認が必要になる場合があります。具体的な要件は設置場所や処理規模によって異なるため、所管の行政窓口や社内の担当部署にご確認ください。

    Q水性塗料や水性洗浄液にも溶剤再生機は使えますか?

    A: 水性系廃液は有機溶剤系と蒸留特性が異なり、機種によっては対応外となるケースがあります。水性廃液への対応可否は機種の仕様によって異なるため、廃液の組成をメーカーに伝えて適合性を確認してください。

    Q機種はどのように絞り込めばよいですか?

    A: まず「処理したい溶剤の種類・性状」「月間の廃溶剤発生量」「設置環境の防爆区分」の3点を整理するのが近道です。これらの情報をイデア株式会社にお伝えいただくことで、現場に合った機種の提案を受けやすくなります。小容量機からより大容量の機種まで複数のラインナップがあるため、まずはお気軽にご相談ください。

    この記事で紹介する商品

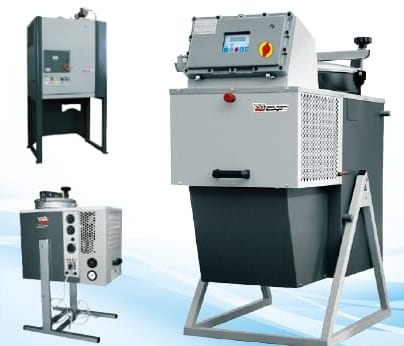
    • 溶剤再生機「ソルベントリサイクラー」|イデア株式会社

      塗装・洗浄時に排出されるシンナー等の廃溶剤を蒸留し、再生溶剤と固形分(残渣)に分離するソルベントリサイクラーです。小容量機から大容量機まで複数の機種を取り扱っており、現場の条件に合わせた機種選定をイデア株式会社がご支援します。
      まずは処理したい溶剤の種類・発生量・設置環境をお伝えのうえ、お問い合わせフォームよりご相談ください。

    現場条件を整理したら、まずはイデア株式会社にご相談ください。

    処理したい溶剤の種類・発生量・設置環境をお伝えいただくと、現場に合った機種のご提案がしやすくなります。「どの機種が合うか分からない」「防爆仕様が必要かどうか確認したい」といったご相談もお気軽にどうぞ。

    お問い合わせフォームはこちら

  • レーザー溶接機のメリットは材質で決まる|TIG溶接との適用範囲の違い

    レーザー溶接機のメリットは材質で決まる|TIG溶接との適用範囲の違い

    レーザー溶接機は、ステンレス鋼や薄板の精密部品において、歪みや変色を抑えた仕上がりが得やすく、量産ラインでの品質安定にも強みを発揮します。一方で、材質・板厚・形状によってはTIG溶接など他の工法がより適する場合もあります。この記事では、製造現場の担当者が「自社の溶接工程にレーザー溶接機を導入すべきか」を判断できるよう、材質・板厚・工程の観点からTIG溶接との違いを整理します。メリットが出やすい条件と、導入前に確認すべき事項を実務的な視点でまとめています。

    1. レーザー溶接とTIG溶接の基本的な特徴の違い

    まずそれぞれの加熱・接合メカニズムを押さえると、適用範囲の差が明確になります。

    レーザー溶接の基本メカニズム

    レーザー溶接は、高密度の光エネルギーを母材の局所に集中させて溶融・接合します。エネルギーが点状に集中するため、熱影響範囲(HAZ)が極めて狭く、溶け込み深さをコントロールしやすいのが特徴です。アーク溶接と異なり、非接触で加熱するため消耗電極がなく、保護ガスの使用は必要ですが消耗品コストは抑えやすい構造です。

    TIG溶接の基本メカニズム

    TIG溶接はタングステン電極とシールドガスを組み合わせたアーク溶接で、溶接電流・電極距離・溶加材の送り速度をオペレーターが手動で調整します。熱入力量がレーザーに比べて広域にわたるため、厚板や大型構造物への対応力が高く、溶接ビードの外観も熟練者が整えやすい利点があります。一方、熱歪みが生じやすく、薄板では焼け・変色・貫通穴のリスクが高まります。

    基本特性の比較表

    比較項目 レーザー溶接 TIG溶接
    熱影響範囲(HAZ) 熱影響範囲が狭い 比較的広い
    溶接速度 薄板・直線溶接で高速 オペレーター技量に依存
    溶接歪み 少ない 熱歪みが生じやすい
    溶接焼け・変色 少ない(保護ガス適切使用時) 焼けが出やすい
    適用板厚(目安) 薄板〜中板(使用条件による) 薄板〜厚板まで対応
    スキル依存度 設定や操作の習得が必要 高(熟練技術が必要)
    初期導入コスト 高い 比較的低い
    消耗品コスト 少ない タングステン電極・溶加材

    2. 材質・板厚別で見るレーザー溶接のメリットが出やすいケース

    レーザー溶接機のメリットは材質で決まる|TIG溶接との適用範囲の違い

    レーザー溶接のアドバンテージは、材質と板厚の組み合わせによって大きく変わります。以下に、メリットが出やすい条件を整理します。

    ステンレス鋼・薄板精密部品

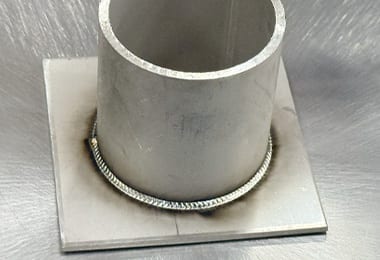
    ステンレス鋼は熱伝導率が低いため、TIG溶接では溶接部周辺に熱が蓄積しやすく、変色や歪みが顕著に出ます。レーザー溶接は局所加熱によりHAZを最小化できるため、キャビネット製造やステンレス家具、医療機器の筐体溶接で特に高い効果を発揮します。薄板(概ね3mm以下が目安)での仕上がり品質の差はTIG溶接と比べて明確です。後処理の研磨・バフがけ工程を削減できれば、工程全体のリードタイム短縮にもつながります。

    自動車部品・高精度部品の量産ライン

    自動車部品のような繰り返し精度が要求される量産工程では、レーザー溶接はCAD/CAMデータとの連携によるティーチング再現性が高く、ヒューマンエラーを抑制できます。TIG溶接の場合、熟練オペレーターの確保が品質安定の前提条件になりますが、レーザー溶接機はパラメータを固定することで安定した品質を継続的に維持できます。これは人手不足が深刻な製造現場における大きなメリットです。

    亜鉛メッキ鋼・異種材料接合

    亜鉛メッキ鋼は溶接時に亜鉛蒸気が発生するため、ブローホール(気泡)が生じやすい難易度の高い材料です。レーザー溶接では出力・焦点距離・溶接速度の精密な調整により、蒸気の逃げ道を確保しながら溶融する手法が取られます。ただし、メッキ厚や母材成分によって条件設定は変わるため、事前にテスト溶接での条件出しが必須です。異種材料接合(例:ステンレスと炭素鋼)では、レーザーの局所加熱性が金属間化合物の生成を抑えるうえで有利に働く場合がありますが、接合部の強度確認は必ず実施してください。

    メリットが出やすい条件まとめ

    • 板厚が薄く(目安3mm以下)、仕上がり品質・変色が重視される部品
    • 繰り返し精度が求められる量産ライン(CAD/CAM連携が前提)
    • ステンレス鋼・医療機器・キャビネット・ステンレス家具など外観品質重視の製品
    • 後工程(研磨・矯正)の削減でリードタイム短縮を狙う工程

    3. 条件によっては他の工法が適する材質・形状・工程

    レーザー溶接はすべての材質・形状に対して最適解になるわけではありません。材質や板厚によってはTIG溶接など他の工法との組み合わせや使い分けが現実的な場合もあります。導入前に自社の溶接対象と照らし合わせて確認しておきましょう。

    厚板・大型構造物への適用

    レーザー溶接は、板厚や材質によって必要な出力が変わります。特に厚板の溶接では高出力のレーザー溶接機が必要になるため、対象ワークに適した機種選定が重要です。大型構造物などでは、TIGやMIG/MAGなど従来工法との使い分けも検討する必要があります。

    反射率の高い材料・特殊合金

    銅やアルミニウムは光の反射率が高く、レーザーエネルギーの吸収効率が低下する傾向があります。特に純銅は溶接難易度が高く、専用波長(グリーンレーザー等)を持つ機種の選定が必要になる場合があります。アルミニウムも熱伝導率が高いため、適切な出力・速度の条件出しが欠かせません。これらの材料を溶接する予定がある場合は、事前にメーカーへデモ相談することをおすすめします。

    複雑形状・アクセス困難な部位

    レーザー光は直進性が高いため、曲面の裏側や深い凹部への照射には光学系の工夫が必要になります。また、フィラー(溶加材)を使わないキーホール溶接では、開先(ギャップ)の精度管理が重要で、部品精度によっては溶接品質に影響が出ることがあります。溶接前の部品加工精度がレーザー溶接の仕上がりを左右するため、前工程の精度も合わせて確認しておくことが大切です。

    事前確認・テスト溶接を特に推奨するケース

    • 板厚が厚く(目安10mm超)、多パス溶接が前提の大型構造物(他工法との使い分けを検討)
    • 純銅など反射率が極めて高い材料(機種の適合をメーカーに確認)
    • 部品加工精度が低く、ギャップ管理が難しい工程(前工程の見直しも含めて検討)
    • 複雑な3次元曲面の裏面や、光学的にアクセスしにくい形状(光学系の工夫が必要)
    レーザー溶接機のメリットは材質で決まる|TIG溶接との適用範囲の違い

    4. 導入前に確認すべきポイントと機種選定の比較軸

    「導入したが想定通りの効果が出ない」という事例の多くは、事前の条件確認が不十分なまま機種を選定したケースです。以下の観点を順番に整理することで、導入判断の精度が上がります。

    導入前に確認すべき4つの項目

    1. 主な溶接対象の材質・板厚・形状を明確にする:「何を溶接するか」が機種選定の起点です。材質ごとのレーザー吸収率と推奨出力レンジをメーカーに確認してください。
    2. 現場の電源環境・安全設備を確認する:レーザー溶接機は電源容量・アース・冷却水の確保が必要な場合があります。既設設備との整合を事前に確認します。
    3. オペレーターの教育・訓練計画を立てる:TIG溶接経験者がレーザー溶接に転換する場合、アーク溶接の感覚とは異なるパラメータ設定の理解が必要です。一般的に基本操作の習得には数日〜数週間程度が目安とされますが、材質・形状ごとの条件出しには現場での実践経験が欠かせません。正確な習得期間はメーカーのトレーニングプログラムや対象材料によって異なるため、導入時にメーカーへ確認してください。
    4. 保護ガスの種類と供給設備を準備する:アルゴンや窒素などの保護ガスが溶接品質に直結します。ガス種の選定と供給量の確認を怠ると、酸化・変色が生じます。

    機種選定の主な比較軸

    比較軸 確認ポイント
    出力(W数) 溶接対象の板厚・材質に必要な最低出力を確認。過剰出力は母材損傷リスク
    発振方式 連続波(CW)は速度重視、パルス方式は精密部品・熱敏感材料向き
    冷却方式 水冷・空冷の違いが設置環境と運用コストに影響
    ファイバー長・可搬性 ハンディタイプか固定式かで作業エリアの柔軟性が変わる
    デモ対応の有無 実際の溶接対象でのデモは導入判断に必須
    イデア(株)のレーザー溶接機

    イデア(株)では、レーザー溶接機の販売に加え、デモ機の提供も行っています。「自社の材質・板厚でどの程度の仕上がりになるか」を購入前に確認できる体制は、導入リスクを下げるうえで実質的に重要なポイントです。機種選定に迷う場合は、対象ワークを持ち込んでのデモ相談から始めることを推奨します。

    よくある質問

    Q既存のTIG溶接スキルを持つ作業員がレーザー溶接に転換する際、どのような追加知識が必要ですか?

    A: TIG溶接経験者でも、レーザー固有の焦点距離・発振出力・パルス周波数などのパラメータ設定は新たに習得が必要です。アーク溶接の電弧感覚は参考にならないため、メーカー提供のトレーニングや対象材料でのテスト溶接を通じた条件出し経験が学習の核になります。習得期間の目安はメーカーや対象材料によって異なるため、導入時に具体的なサポート内容を確認してください。

    Qレーザー溶接機のメンテナンスと保守にかかる手間はどの程度ですか?

    A: 消耗電極がないため日常の電極交換は不要ですが、保護ガラス(コリメーターレンズ・フォーカスレンズ)の汚れ確認と定期清掃が品質維持の基本作業です。水冷式では冷却水の水質管理と定期交換も必要です。レーザー発振器本体はメーカーによる定期点検を推奨しており、点検周期や費用はメーカーに確認してください。

    Q小規模な試作ラインで先行導入し、後から量産ラインへ展開する段階的な導入は現実的ですか?

    A: 現実的なアプローチです。ハンディタイプの小型機から始め、試作・小ロット工程で条件出しと品質評価を行い、その実績をもとに量産用固定ステーション型へ移行するロードマップを取る製造現場もあります。段階的導入により、自社材料での条件データを蓄積してから大型投資を判断できます。

    Q保護ガスの種類によって溶接品質はどう変わりますか?

    A: アルゴンは汎用性が高く、ステンレス鋼や炭素鋼の酸化防止に広く使われます。窒素はコストが低い一方、特定の材料では窒化による脆化リスクがあります。ヘリウムはプラズマ抑制効果がありますがコストが高くなります。ガス種の選定は溶接する材質ごとにメーカーへ確認することを推奨します。

    Q部品の加工精度がレーザー溶接の仕上がりに与える影響はどの程度ですか?

    A: レーザー溶接はフィラーなしのキーホール溶接の場合、突き合わせ部のギャップ許容量がTIG溶接より小さい傾向があります。部品間のギャップは溶け落ちや未溶着の原因になるため、前工程の加工精度管理をレーザー溶接導入と同時に見直す必要があります。

    この記事で紹介する商品

    • レーザー溶接機

      レーザーを用いた溶接機で、販売およびデモ機の提供を行っています。
    お気軽にご相談ください

    お問い合わせはこちら

  • 洗浄方法の選択肢|レーザークリーナー、ブラスト、薬品処理の実務比較

    洗浄方法の選択肢|レーザークリーナー、ブラスト、薬品処理の実務比較

    製造現場やメンテナンス現場で「既存の洗浄工程を見直したい」「レーザークリーナーへの切り替えを検討している」という声が増えています。しかし、レーザークリーニングがあらゆる用途で最適かというと、そうではありません。サンドブラスト、薬品・溶剤洗浄、ドライアイス洗浄にはそれぞれ固有の強みがあり、対象物の素材・汚れの種類・処理規模・作業環境によって適切な方法は異なります。この記事では、4つの代表的な洗浄方式を処理メカニズムから用途別の選定基準まで整理し、「自社の洗浄方法を変えるべきか」を現場担当者が判断する際の比較軸をご提供します。汚れの種類、母材、処理面積、処理速度、廃棄物、騒音、作業環境、ランニングコストを主な軸として取り上げます。

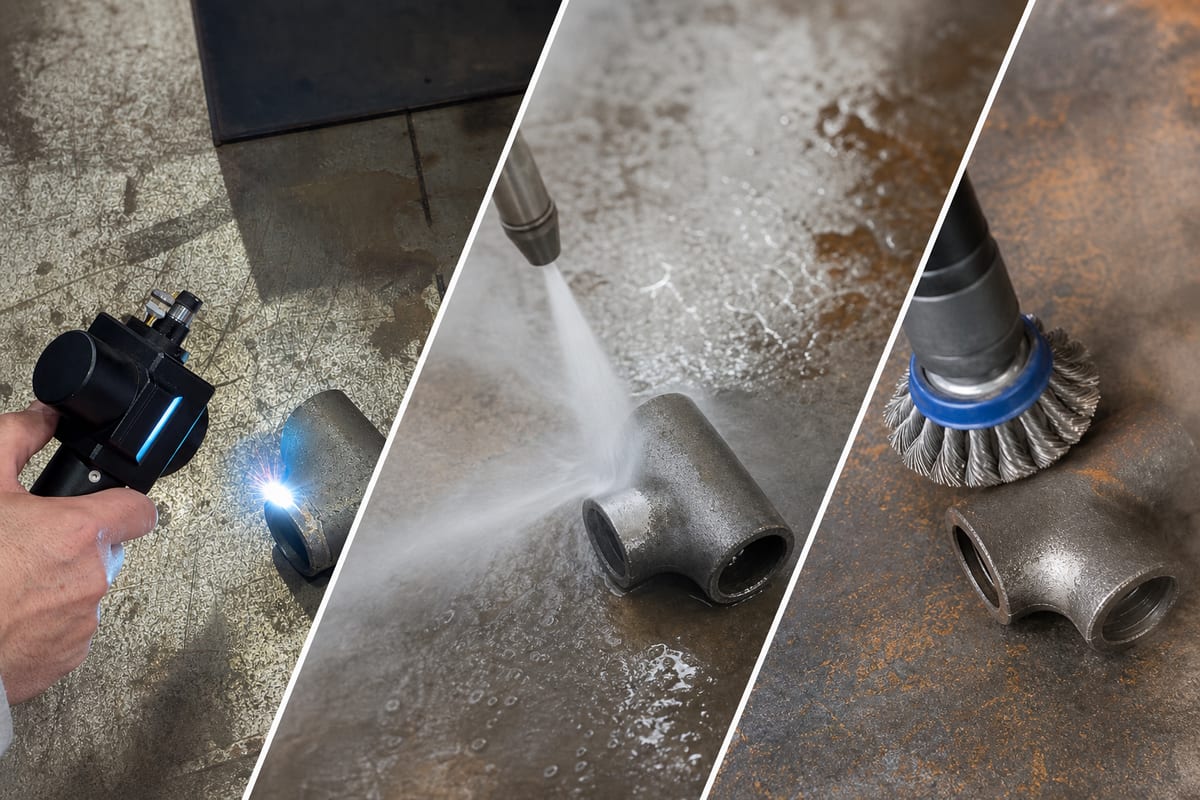
    1. 4つの洗浄方式の特徴と処理メカニズム:レーザー・サンドブラスト・薬品・ドライアイスの基本

    各洗浄方式は「何をどのように除去するか」という根本的な原理が異なります。この違いを理解しておくことが、用途に合った選定の出発点になります。

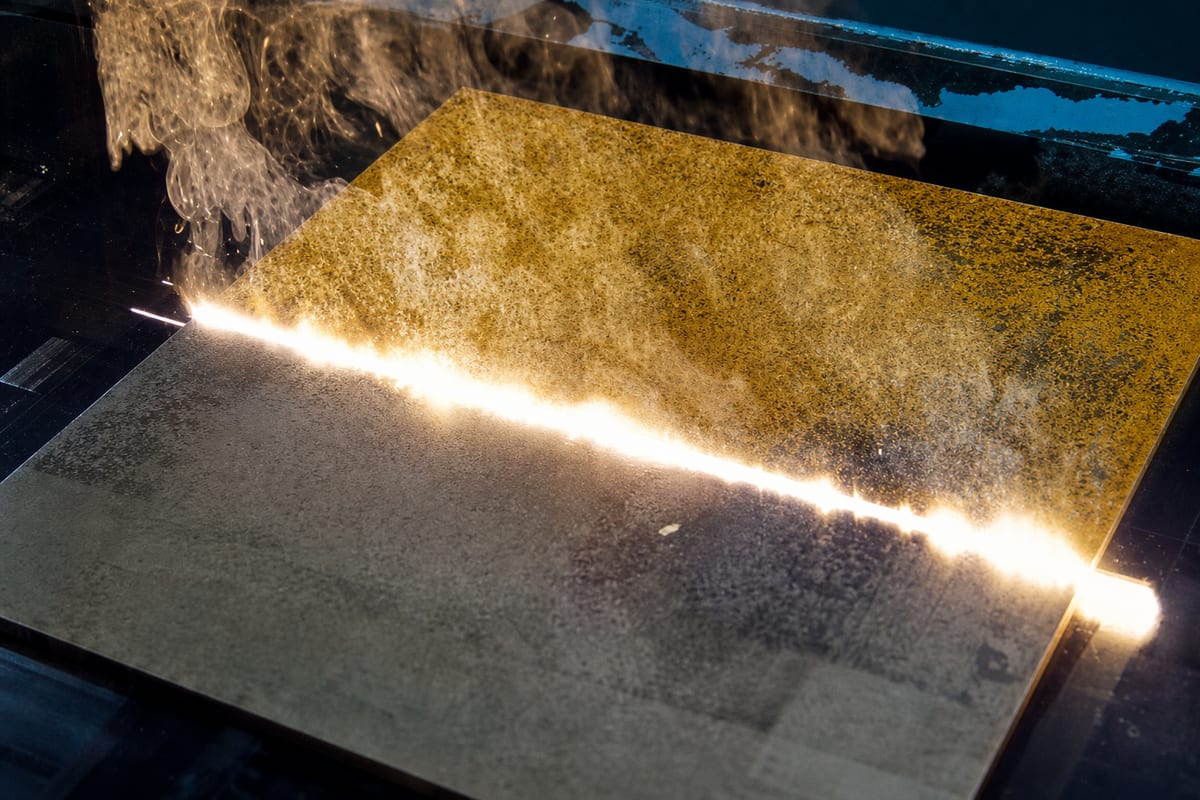
    レーザークリーニング(レーザーアブレーション)

    高密度のレーザー光を対象物表面に照射し、錆・塗膜・油脂・溶接焼け・スパッタ・酸化皮膜などの付着物を気化・昇華させる方式をレーザーアブレーションといいます。母材とコーティング層のレーザー吸収率の差を利用するため、適切な条件設定により母材への熱影響を抑えやすい特徴があります。ただし、照射条件が合わない場合は母材に熱的影響が生じることもあるため、パラメータの設定確認が前提となります。主な発振方式は、熱影響を抑えやすいパルス方式と、広面積の連続処理に向いたCW(連続波)方式の2種類に分かれます。研磨材も薬品も使用しませんが、気化・微粒子化したフュームが発生するため、集塵・排気設備の整備が必要になります。

    • 非接触・非研削のため、母材表面への物理的なダメージを抑えやすい(ただし熱影響は条件設定による)
    • 照射エリアを細かく制御でき、局所処理・精密処理に向いている
    • 研磨材の継続消費がなく、消耗品コストを抑えやすい傾向がある(光学部品の交換周期は機種・使用状況による)
    • 液体廃棄物は発生しないが、フューム・気化ガスの集塵・排気設備が必要で、その整備コストも考慮が必要
    • 初期投資はサンドブラストや薬品洗浄と比べて高い傾向がある

    サンドブラスト・ウォーターブラスト

    サンドブラストは研磨材(砂・グリットなど)を高速噴射して表面を物理的に削り取る方式で、鉄骨や橋梁など大面積の錆落とし・塗膜除去に広く使われています。処理速度が速く、大面積に均一なアンカーパターンを形成できる点が強みで、厚膜塗装や重度の錆を短時間で除去したい現場では有力な選択肢となります。一方で、粉塵と騒音が大きく、作業環境の確保と保護具の着用が必要になります。使用済み研磨材の廃棄処理コストも発生します。ウォーターブラストは高圧水で汚れを物理的に除去する方式で、粉塵は抑えられますが、大量の排水処理が必要になる点に注意が必要です。

    薬品・溶剤洗浄(酸洗い・アルカリ脱脂)

    酸(塩酸・硫酸など)やアルカリ溶液に素材を浸漬して酸化皮膜や油脂を化学的に溶解する方式です。複雑な形状の部品を槽に漬けるだけで均一に処理できるため、量産部品の前処理ラインとして広く普及しています。初期設備コストが比較的低く、大量処理に向いている点が強みです。一方で、廃液処理コストと廃水規制への対応が必要で、薬品の保管・管理には法令上の手続きが伴います。作業者の薬品曝露リスクへの対策も求められます。

    ドライアイス洗浄

    ドライアイスペレットを高速噴射し、昇華時の急激な体積膨張で汚れを剥離する方式です。ドライアイス自体は昇華するため洗浄後のメディア残留物が少なく、設備を分解せずに現地清掃できる点が強みです。金型や稼働中設備の清掃に有効で、電気系統周辺でも比較的使いやすい特徴があります。一方で、ドライアイスの継続調達コストが高く、コンプレッサー設備も必要になります。作業時の騒音も中程度発生します。汚れの性状によっては剥離効果が限定的な場合もあるため、対象物ごとの確認が必要です。

    2. 用途別の選定基準:母材の種類・汚れの付着状態・処理面積で判断する

    どの洗浄方式が適しているかは、対象物の素材・汚れの性質・処理面積・処理頻度の組み合わせで決まります。以下の基準を現場の条件に当てはめてご検討ください。

    母材の種類による判断

    • 鋼材・鉄骨(大面積):サンドブラストが処理速度・コストのバランスで優位。レーザーは局所補修や精密部位に向く
    • 薄板・アルミ・非鉄金属:研磨材による変形リスクがあるため、レーザー(パルス方式)や薬品処理が選択肢になる。ただしレーザーは照射条件の設定確認が必須
    • 複雑形状部品・金型:ドライアイス洗浄か薬品浸漬が均一処理に向く。レーザーは溝・凹部への照射角度確保が課題になる場合がある

    汚れの種類・付着状態による判断

    • 薄い油脂・スケール・溶接焼け・スパッタ:レーザー(特にパルス方式)が得意とする用途。局所照射で処理範囲を絞りやすく、薬品を使いたくない工程にも向いている
    • 錆・酸化皮膜:軽度〜中程度であればレーザーで対応可能。広面積の重度錆はブラストが処理速度で上回るケースが多い
    • 厚膜の塗装・重度の錆:膜厚が大きいほどレーザーの処理時間が長くなる。複数層にわたる厚膜塗装はブラストが時間効率で上回ることが多く、コスト面での検討が必要
    • 油脂・脱脂(量産部品):薬品浸漬洗浄が均一性・処理速度の点で優位になりやすい
    • 有機物・樹脂汚れ:レーザー吸収率が高く熱影響リスクがある場合もある。ドライアイスか溶剤洗浄も選択肢として検討する

    処理面積・処理頻度による判断

    処理面積が大きく、かつ高頻度で除去が必要な現場では、サンドブラストやウォーターブラストが処理速度で有利になるケースが多いです。レーザーは、局所処理や小ロット・多品種の処理など、他の工法では段取りや廃棄物処理の負担が大きくなりやすい工程でメリットを出しやすい方式です。

    選定の三軸チェック

    1. 母材が研磨・薬品・熱にどの程度耐えられるか
    2. 汚れの層厚・種類・除去後の表面状態の要求仕様
    3. 1回あたりの処理面積と年間処理頻度

    この3点を先に整理することで、候補となる洗浄方式を2〜3種類に絞ることができます。

    3. レーザークリーナーと他の洗浄方法の違い

    各方式の主要な比較軸を一覧にします。数値については使用機種・条件によって変動するため、ここでは定性的な傾向と特徴差を整理します。

    比較軸 レーザークリーナー サンドブラスト 薬品・溶剤洗浄 ドライアイス洗浄
    処理原理 光による蒸発・昇華(アブレーション) 研磨材の物理衝撃 化学反応(溶解・中和) 昇華膨張による剥離
    母材への接触 非接触 接触(研削あり) 接触(浸漬) 接触(衝撃あり)
    粉塵・騒音 粉塵少・騒音小(集塵・排気要) 粉塵多・騒音大 粉塵なし・騒音小 粉塵少・騒音中
    廃棄物処理 フューム(集塵設備要) 使用済み研磨材・粉塵 廃液(法規制対応必要) ほぼなし(昇華)
    消耗品コスト 電力費・光学部品交換(研磨材・薬品は不要) 研磨材の継続購入・廃棄処理費用 薬品補充費・廃液処理費用 ドライアイス調達費・コンプレッサー運転費
    初期投資 高い傾向 中程度 低〜中 中程度
    大面積処理速度 遅い傾向 速い 速い(浸漬) 中程度
    局所・精密処理 得意 不得意 難しい やや可能
    複雑形状への対応 照射角度の確保が必要 ノズル操作が必要 浸漬で均一対応 ノズル操作で対応
    作業環境 排気・遮光が必要 防塵・防音対策が必要 薬品曝露対策が必要 防音・換気が必要
    レーザークリーナーが検討しやすい条件

    • 溶接焼け・スパッタ・酸化皮膜の局所除去(母材への影響を抑えたい工程)
    • 薄板・非鉄金属など研磨材による変形リスクを避けたい素材(条件設定の確認が前提)
    • 廃液を発生させたくない工程、研磨材・薬品を使いたくない環境
    • 段取り替えが多い小ロット・多品種の現場
    サンドブラスト・薬品処理・ドライアイス洗浄が検討しやすい条件

    • サンドブラスト:橋梁・タンク外面など大面積の錆落とし・厚膜塗装除去。処理速度と初期コストのバランスが優れる
    • 薬品・溶剤洗浄:

      酸洗い・アルカリ脱脂・溶剤による脱脂 。複雑形状への対応が容易で、処理コストを低く抑えやすい

    • ドライアイス洗浄:金型など分解が難しい設備の現地清掃。液体残留物が出ないため電気系統周辺でも使いやすい

    洗浄方法の切り替えを検討する際、レーザークリーナーが常に最適解とは限りません。現行工法でコスト・廃棄物・作業環境・処理品質のいずれかに課題がある場合に、他の工法と並べて比較検討する価値がある選択肢の一つとして位置づけることが現実的です。

    イデア(株)ではレーザークリーナーの販売・提案を行っており、対象物・汚れ・処理面積・現在の洗浄方法をお知らせいただければ、レーザーの適用可否や他工法との比較についてご相談に応じています。まずは現状の課題と処理条件をご共有ください。

    よくある質問

    Qレーザークリーナーの初期投資は、サンドブラスト設備と比べてどの程度違うのか?

    A: 機種・出力クラスによって大きく異なるため一概には言えませんが、レーザークリーナーはサンドブラスト設備と比べて初期導入コストが高い傾向にあります。その分、研磨材の継続購入コストや廃棄処理費用が削減できるため、処理頻度が高い現場では数年単位での回収が見込めるケースもあります。具体的な試算は自社の処理量・現行コスト構造をもとにメーカーまたは販売店に確認されることをお勧めします。

    Qステンレスや銅など非鉄金属にもレーザークリーニングは使えるのか?

    A: 技術的には適用例がありますが、非鉄金属は熱伝導率が高く、照射条件の設定を誤ると変色・変質が起きやすい点に注意が必要です。パルス方式での慎重なパラメータ設定と、本番前のサンプルテストが前提となります。素材の表面状態・汚れの種類によっても結果が変わるため、メーカーへの適用可否確認を必ず行ってください。

    Qドライアイス洗浄とレーザークリーニングを組み合わせる現場はあるのか?

    A: 金型など複雑形状の設備全体をドライアイスで清掃しつつ、特定の精密部位や溶接点周辺はレーザーで局所処理するという使い分けは、処理精度と効率を両立させる実務的な選択肢として存在します。初期投資・運用コストが2工法分かかる点を踏まえたうえで、処理品質の要求仕様に見合う組み合わせかをご判断ください。

    Q塗膜の種類によってレーザークリーニングの効果に差はあるのか?

    A: 差があります。エポキシ系・ウレタン系・無機ジンク系など、塗膜の組成・厚み・密着状態によってレーザー吸収率と剥離挙動が異なります。一般に、複数層にわたる厚膜塗装は処理時間が長くなり、ブラストが処理効率で上回るケースが多いです。剥離後の表面粗さの要求仕様も確認したうえで適用をご判断ください。

    Q薬品洗浄からレーザークリーニングへ切り替えた場合、廃液処理の義務はなくなるのか?

    A: レーザークリーニングに切り替えると、薬品洗浄で発生していた廃液を削減できる可能性があります。ただし、除去した物質が気化・微粒子化したフュームが発生するため、局所排気装置の設置と、フュームの性状に応じた排気・集塵対応が別途必要になります。廃液・排気それぞれに対してどのような対応が求められるかは、使用薬品・除去物の性状・設置環境によって異なるため、切り替え前に所管機関またはメーカーへご確認されることをお勧めします。

    この記事で紹介する商品

    • レーザークリーナー

      表面処理や前処理工程の効率化を目的とした製品で、販売および請負施工を行っています。

    お気軽にご相談ください

    お問い合わせはこちら

  • 製造現場でよくある失敗から学ぶレーザークリーナー選び

    製造現場でよくある失敗から学ぶレーザークリーナー選び

    「レーザークリーナーなら何でも同じように使える」という誤解は現場トラブルの原因です。対象物の材質・汚れの種類・処理速度によって適した仕様は大きく異なります。この記事では出力W数の選定・パルス方式とCW方式の使い分け・導入前の確認事項を実務的にまとめます。

    1. 出力W数の選定基準:対象物の素材・汚れの種類で決まる理由

    出力ワット数は「大きければ良い」ではなく、対象物の素材特性と除去したい汚れの種類によって適切な範囲が決まります。出力が過大であれば母材を傷める可能性があり、不足すれば処理が完結しません。

    基本原理は「レーザーアブレーション」で、汚れ層・酸化膜を瞬時に気化・剥離します。出力が過大だと母材を焼損・変形させるリスクがあるため、必要最小限の出力で処理が完結する値を狙うことが基本です。

    • 薄い酸化膜・接点部:低出力パルス方式が適します。
    • サビ除去・塗膜除去:中程度の出力。アルミ・銅など熱伝導率の高い金属は母材温度が上がりやすいため注意が必要です。
    • 厚い塗膜・金型洗浄:高出力が必要ですが、樹脂系素材や薄板には過剰出力を避けることが前提です。

    2. パルス方式とCW方式の違い:作業内容による使い分け

    パルス方式は高いピーク出力を極短時間で断続照射し、母材への熱蓄積を抑制します。精密部品・薄板・溶接焼け取りなどダメージを避けたい用途に向いています。CW方式(連続波)は処理速度が高く広面積の処理に有利ですが、熱が蓄積しやすいため熱耐性の高い鉄鋼系素材向けです。

    パルス方式 vs CW方式:比較表

    比較項目 パルス方式 CW方式(連続波)
    発振形態 断続パルス照射 連続照射
    母材への熱影響 低い(熱蓄積が少ない) 高い(熱が蓄積しやすい)
    処理速度 中程度 高い
    精密処理への適性 高い 低い
    広面積・量産処理 やや不向き 向いている
    主な用途例 酸化膜除去・焼け取り・文化財補修 サビ除去・塗膜剥離・金型洗浄
    本体コスト傾向 やや高め 比較的抑えられる傾向
    使い分けの判断軸:母材ダメージを抑えたい場合はパルス方式、処理速度・広面積効率を優先し母材が鉄鋼系の場合はCW方式。どちらもテスト照射による条件出しが不可欠です。

    3. 従来工法との比較と導入判断の基準

    レーザークリーニングは消耗品コスト削減・廃液なし・作業の再現性が主な強みです。サンドブラストは研磨材費・粉塵が多く母材に削れが生じます。酸洗いは廃液処理コスト、超音波洗浄は洗浄液管理が必要です。一方でレーザーは初期導入コストが高い傾向があるため、年間の消耗品・廃液処理コストと照らし合わせてROIを試算することが現実的です。

    4. 現場要件に合わせた選定ポイント

    処理速度はワット数だけでなく、スキャン幅・速度・汚れの厚みによって変わります。カタログ値はあくまで参考値とし、実際の対象物でテスト値を取得することが重要です。また、高所・屋外作業が多い現場では携帯型(ポータブル型)、工場内の定位置処理には据置型の高出力機が候補になります。

    安全基準の確認:ファイバーレーザーはJIS C 6802のクラス4に分類されることが多く、遮光保護具・作業区域の設定・インターロック機構を導入前に必ず確認してください。海外製品はIEC 60825-1への適合証明書の提示を求めることを推奨します。

    5. 導入前の仕様チェックリストとデモ活用

    機種選定の最終段階では、以下の5点を確認することでミスマッチを防げます。

    1. 出力W数と発振方式:対象物・汚れの種類に適切か。パルス方式かCW方式か。
    2. テスト実績:同素材・同汚れでのデモ照射データをメーカーに要求する。
    3. 安全認証:JIS C 6802またはIEC 60825-1への適合を書面で確認する。
    4. 携行性と電源仕様:トーチ重量・本体重量・電源(単相/三相・電圧)を現場条件と照合する。
    5. アフターサービス体制:国内サポート窓口・部品調達リードタイム・定期メンテの有無を確認する。

    デモ時は実際の処理対象物(現物サンプル)を持参することが必須です。処理前後の表面粗さ・母材への熱影響・処理速度の実測値を数値で記録し、複数機種を同一条件で比較してください。

    イデア(株)では200件以上のレーザークリーナー販売実績を持ち、幅広いラインナップから対象物・用途に応じた機種提案を行っています。テスト照射の相談から機種選定まで、現場の要件に合わせた対応が可能です。

    よくある質問

    Q導入コストの回収(ROI)はどのように試算すればよいですか?

    A: 現状工法の年間消耗品費・廃液処理費・作業時間コストと、レーザークリーナーのランニングコスト(電力費・定期メンテ費)の差額で回収期間を算出します。消耗品コストがかさむ工程ほど回収期間は短くなる傾向があります。

    Q海外メーカーのレーザークリーナーを選ぶ際の注意点は?

    A: 国内正規代理店経由かつPSE(電気用品安全法)への適合を最優先で確認してください。故障時の部品調達リードタイムと国内サポート体制を購入前に書面で確認することも重要です。

    お気軽にご相談ください

    お問い合わせはこちら