「レーザークリーナーなら何でも同じように使える」という誤解は現場トラブルの原因です。対象物の材質・汚れの種類・処理速度によって適した仕様は大きく異なります。この記事では出力W数の選定・パルス方式とCW方式の使い分け・導入前の確認事項を実務的にまとめます。
1. 出力W数の選定基準:対象物の素材・汚れの種類で決まる理由
出力ワット数は「大きければ良い」ではなく、対象物の素材特性と除去したい汚れの種類によって適切な範囲が決まります。出力が過大であれば母材を傷める可能性があり、不足すれば処理が完結しません。
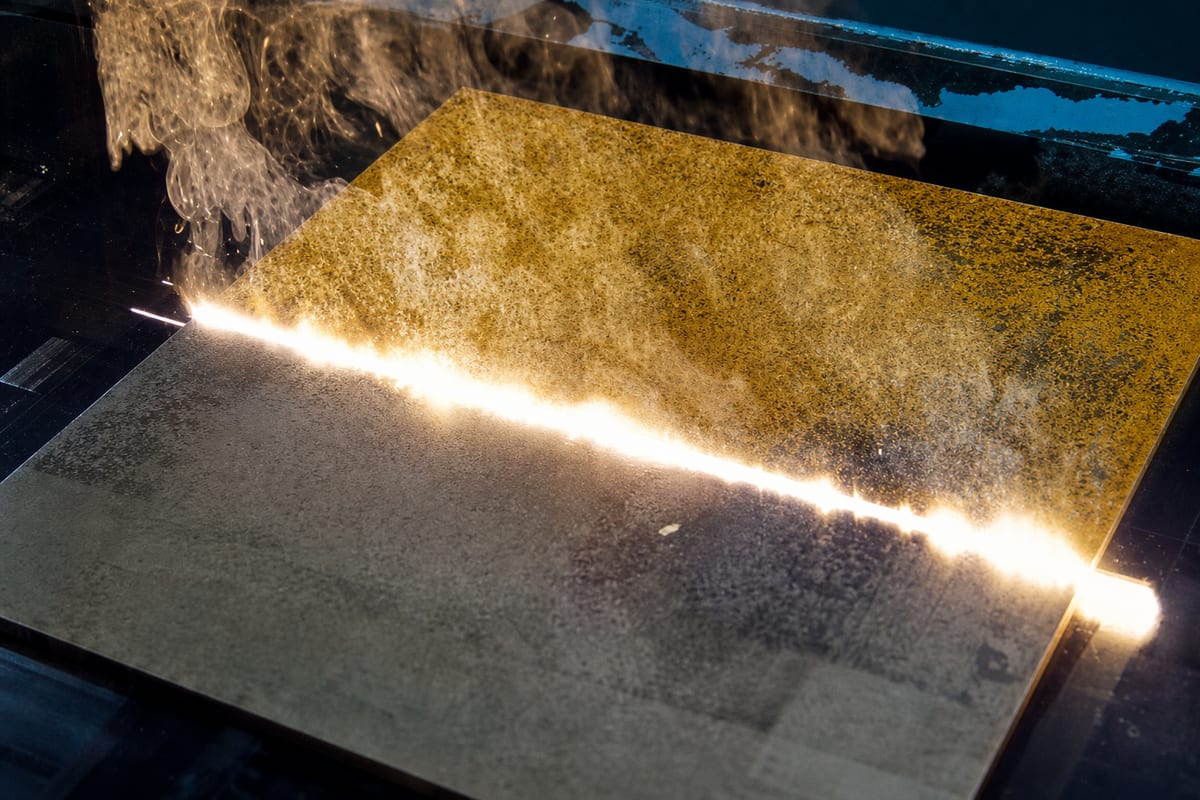
基本原理は「レーザーアブレーション」で、汚れ層・酸化膜を瞬時に気化・剥離します。出力が過大だと母材を焼損・変形させるリスクがあるため、必要最小限の出力で処理が完結する値を狙うことが基本です。
- 薄い酸化膜・接点部:低出力パルス方式が適します。
- サビ除去・塗膜除去:中程度の出力。アルミ・銅など熱伝導率の高い金属は母材温度が上がりやすいため注意が必要です。
- 厚い塗膜・金型洗浄:高出力が必要ですが、樹脂系素材や薄板には過剰出力を避けることが前提です。
2. パルス方式とCW方式の違い:作業内容による使い分け
パルス方式は高いピーク出力を極短時間で断続照射し、母材への熱蓄積を抑制します。精密部品・薄板・溶接焼け取りなどダメージを避けたい用途に向いています。CW方式(連続波)は処理速度が高く広面積の処理に有利ですが、熱が蓄積しやすいため熱耐性の高い鉄鋼系素材向けです。
パルス方式 vs CW方式:比較表
| 比較項目 | パルス方式 | CW方式(連続波) |
|---|---|---|
| 発振形態 | 断続パルス照射 | 連続照射 |
| 母材への熱影響 | 低い(熱蓄積が少ない) | 高い(熱が蓄積しやすい) |
| 処理速度 | 中程度 | 高い |
| 精密処理への適性 | 高い | 低い |
| 広面積・量産処理 | やや不向き | 向いている |
| 主な用途例 | 酸化膜除去・焼け取り・文化財補修 | サビ除去・塗膜剥離・金型洗浄 |
| 本体コスト傾向 | やや高め | 比較的抑えられる傾向 |
3. 従来工法との比較と導入判断の基準
レーザークリーニングは消耗品コスト削減・廃液なし・作業の再現性が主な強みです。サンドブラストは研磨材費・粉塵が多く母材に削れが生じます。酸洗いは廃液処理コスト、超音波洗浄は洗浄液管理が必要です。一方でレーザーは初期導入コストが高い傾向があるため、年間の消耗品・廃液処理コストと照らし合わせてROIを試算することが現実的です。
4. 現場要件に合わせた選定ポイント
処理速度はワット数だけでなく、スキャン幅・速度・汚れの厚みによって変わります。カタログ値はあくまで参考値とし、実際の対象物でテスト値を取得することが重要です。また、高所・屋外作業が多い現場では携帯型(ポータブル型)、工場内の定位置処理には据置型の高出力機が候補になります。
5. 導入前の仕様チェックリストとデモ活用
機種選定の最終段階では、以下の5点を確認することでミスマッチを防げます。
- 出力W数と発振方式:対象物・汚れの種類に適切か。パルス方式かCW方式か。
- テスト実績:同素材・同汚れでのデモ照射データをメーカーに要求する。
- 安全認証:JIS C 6802またはIEC 60825-1への適合を書面で確認する。
- 携行性と電源仕様:トーチ重量・本体重量・電源(単相/三相・電圧)を現場条件と照合する。
- アフターサービス体制:国内サポート窓口・部品調達リードタイム・定期メンテの有無を確認する。
デモ時は実際の処理対象物(現物サンプル)を持参することが必須です。処理前後の表面粗さ・母材への熱影響・処理速度の実測値を数値で記録し、複数機種を同一条件で比較してください。
イデア(株)では200件以上のレーザークリーナー販売実績を持ち、幅広いラインナップから対象物・用途に応じた機種提案を行っています。テスト照射の相談から機種選定まで、現場の要件に合わせた対応が可能です。
よくある質問
Q導入コストの回収(ROI)はどのように試算すればよいですか?
A: 現状工法の年間消耗品費・廃液処理費・作業時間コストと、レーザークリーナーのランニングコスト(電力費・定期メンテ費)の差額で回収期間を算出します。消耗品コストがかさむ工程ほど回収期間は短くなる傾向があります。
Q海外メーカーのレーザークリーナーを選ぶ際の注意点は?
A: 国内正規代理店経由かつPSE(電気用品安全法)への適合を最優先で確認してください。故障時の部品調達リードタイムと国内サポート体制を購入前に書面で確認することも重要です。