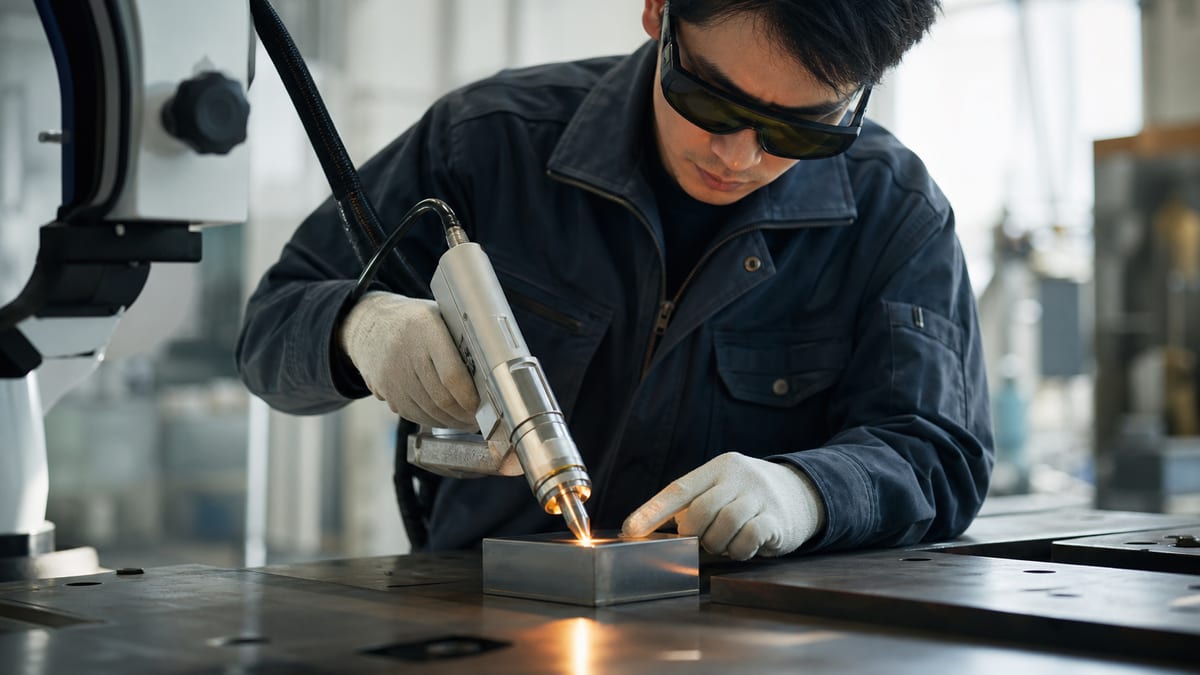
レーザー溶接機は、ステンレス鋼や薄板の精密部品において、歪みや変色を抑えた仕上がりが得やすく、量産ラインでの品質安定にも強みを発揮します。一方で、材質・板厚・形状によってはTIG溶接など他の工法がより適する場合もあります。この記事では、製造現場の担当者が「自社の溶接工程にレーザー溶接機を導入すべきか」を判断できるよう、材質・板厚・工程の観点からTIG溶接との違いを整理します。メリットが出やすい条件と、導入前に確認すべき事項を実務的な視点でまとめています。
1. レーザー溶接とTIG溶接の基本的な特徴の違い
まずそれぞれの加熱・接合メカニズムを押さえると、適用範囲の差が明確になります。
レーザー溶接の基本メカニズム
レーザー溶接は、高密度の光エネルギーを母材の局所に集中させて溶融・接合します。エネルギーが点状に集中するため、熱影響範囲(HAZ)が極めて狭く、溶け込み深さをコントロールしやすいのが特徴です。アーク溶接と異なり、非接触で加熱するため消耗電極がなく、保護ガスの使用は必要ですが消耗品コストは抑えやすい構造です。
TIG溶接の基本メカニズム
TIG溶接はタングステン電極とシールドガスを組み合わせたアーク溶接で、溶接電流・電極距離・溶加材の送り速度をオペレーターが手動で調整します。熱入力量がレーザーに比べて広域にわたるため、厚板や大型構造物への対応力が高く、溶接ビードの外観も熟練者が整えやすい利点があります。一方、熱歪みが生じやすく、薄板では焼け・変色・貫通穴のリスクが高まります。
基本特性の比較表
| 比較項目 | レーザー溶接 | TIG溶接 |
|---|---|---|
| 熱影響範囲(HAZ) | 熱影響範囲が狭い | 比較的広い |
| 溶接速度 | 薄板・直線溶接で高速 | オペレーター技量に依存 |
| 溶接歪み | 少ない | 熱歪みが生じやすい |
| 溶接焼け・変色 | 少ない(保護ガス適切使用時) | 焼けが出やすい |
| 適用板厚(目安) | 薄板〜中板(使用条件による) | 薄板〜厚板まで対応 |
| スキル依存度 | 設定や操作の習得が必要 | 高(熟練技術が必要) |
| 初期導入コスト | 高い | 比較的低い |
| 消耗品コスト | 少ない | タングステン電極・溶加材 |
2. 材質・板厚別で見るレーザー溶接のメリットが出やすいケース
レーザー溶接のアドバンテージは、材質と板厚の組み合わせによって大きく変わります。以下に、メリットが出やすい条件を整理します。
ステンレス鋼・薄板精密部品
ステンレス鋼は熱伝導率が低いため、TIG溶接では溶接部周辺に熱が蓄積しやすく、変色や歪みが顕著に出ます。レーザー溶接は局所加熱によりHAZを最小化できるため、キャビネット製造やステンレス家具、医療機器の筐体溶接で特に高い効果を発揮します。薄板(概ね3mm以下が目安)での仕上がり品質の差はTIG溶接と比べて明確です。後処理の研磨・バフがけ工程を削減できれば、工程全体のリードタイム短縮にもつながります。
自動車部品・高精度部品の量産ライン
自動車部品のような繰り返し精度が要求される量産工程では、レーザー溶接はCAD/CAMデータとの連携によるティーチング再現性が高く、ヒューマンエラーを抑制できます。TIG溶接の場合、熟練オペレーターの確保が品質安定の前提条件になりますが、レーザー溶接機はパラメータを固定することで安定した品質を継続的に維持できます。これは人手不足が深刻な製造現場における大きなメリットです。
亜鉛メッキ鋼・異種材料接合
亜鉛メッキ鋼は溶接時に亜鉛蒸気が発生するため、ブローホール(気泡)が生じやすい難易度の高い材料です。レーザー溶接では出力・焦点距離・溶接速度の精密な調整により、蒸気の逃げ道を確保しながら溶融する手法が取られます。ただし、メッキ厚や母材成分によって条件設定は変わるため、事前にテスト溶接での条件出しが必須です。異種材料接合(例:ステンレスと炭素鋼)では、レーザーの局所加熱性が金属間化合物の生成を抑えるうえで有利に働く場合がありますが、接合部の強度確認は必ず実施してください。
- 板厚が薄く(目安3mm以下)、仕上がり品質・変色が重視される部品
- 繰り返し精度が求められる量産ライン(CAD/CAM連携が前提)
- ステンレス鋼・医療機器・キャビネット・ステンレス家具など外観品質重視の製品
- 後工程(研磨・矯正)の削減でリードタイム短縮を狙う工程
3. 条件によっては他の工法が適する材質・形状・工程
レーザー溶接はすべての材質・形状に対して最適解になるわけではありません。材質や板厚によってはTIG溶接など他の工法との組み合わせや使い分けが現実的な場合もあります。導入前に自社の溶接対象と照らし合わせて確認しておきましょう。
厚板・大型構造物への適用
レーザー溶接は、板厚や材質によって必要な出力が変わります。特に厚板の溶接では高出力のレーザー溶接機が必要になるため、対象ワークに適した機種選定が重要です。大型構造物などでは、TIGやMIG/MAGなど従来工法との使い分けも検討する必要があります。
反射率の高い材料・特殊合金
銅やアルミニウムは光の反射率が高く、レーザーエネルギーの吸収効率が低下する傾向があります。特に純銅は溶接難易度が高く、専用波長(グリーンレーザー等)を持つ機種の選定が必要になる場合があります。アルミニウムも熱伝導率が高いため、適切な出力・速度の条件出しが欠かせません。これらの材料を溶接する予定がある場合は、事前にメーカーへデモ相談することをおすすめします。
複雑形状・アクセス困難な部位
レーザー光は直進性が高いため、曲面の裏側や深い凹部への照射には光学系の工夫が必要になります。また、フィラー(溶加材)を使わないキーホール溶接では、開先(ギャップ)の精度管理が重要で、部品精度によっては溶接品質に影響が出ることがあります。溶接前の部品加工精度がレーザー溶接の仕上がりを左右するため、前工程の精度も合わせて確認しておくことが大切です。
- 板厚が厚く(目安10mm超)、多パス溶接が前提の大型構造物(他工法との使い分けを検討)
- 純銅など反射率が極めて高い材料(機種の適合をメーカーに確認)
- 部品加工精度が低く、ギャップ管理が難しい工程(前工程の見直しも含めて検討)
- 複雑な3次元曲面の裏面や、光学的にアクセスしにくい形状(光学系の工夫が必要)
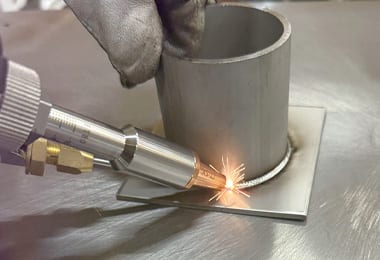
4. 導入前に確認すべきポイントと機種選定の比較軸
「導入したが想定通りの効果が出ない」という事例の多くは、事前の条件確認が不十分なまま機種を選定したケースです。以下の観点を順番に整理することで、導入判断の精度が上がります。
導入前に確認すべき4つの項目
- 主な溶接対象の材質・板厚・形状を明確にする:「何を溶接するか」が機種選定の起点です。材質ごとのレーザー吸収率と推奨出力レンジをメーカーに確認してください。
- 現場の電源環境・安全設備を確認する:レーザー溶接機は電源容量・アース・冷却水の確保が必要な場合があります。既設設備との整合を事前に確認します。
- オペレーターの教育・訓練計画を立てる:TIG溶接経験者がレーザー溶接に転換する場合、アーク溶接の感覚とは異なるパラメータ設定の理解が必要です。一般的に基本操作の習得には数日〜数週間程度が目安とされますが、材質・形状ごとの条件出しには現場での実践経験が欠かせません。正確な習得期間はメーカーのトレーニングプログラムや対象材料によって異なるため、導入時にメーカーへ確認してください。
- 保護ガスの種類と供給設備を準備する:アルゴンや窒素などの保護ガスが溶接品質に直結します。ガス種の選定と供給量の確認を怠ると、酸化・変色が生じます。
機種選定の主な比較軸
| 比較軸 | 確認ポイント |
|---|---|
| 出力(W数) | 溶接対象の板厚・材質に必要な最低出力を確認。過剰出力は母材損傷リスク |
| 発振方式 | 連続波(CW)は速度重視、パルス方式は精密部品・熱敏感材料向き |
| 冷却方式 | 水冷・空冷の違いが設置環境と運用コストに影響 |
| ファイバー長・可搬性 | ハンディタイプか固定式かで作業エリアの柔軟性が変わる |
| デモ対応の有無 | 実際の溶接対象でのデモは導入判断に必須 |
イデア(株)では、レーザー溶接機の販売に加え、デモ機の提供も行っています。「自社の材質・板厚でどの程度の仕上がりになるか」を購入前に確認できる体制は、導入リスクを下げるうえで実質的に重要なポイントです。機種選定に迷う場合は、対象ワークを持ち込んでのデモ相談から始めることを推奨します。
よくある質問
Q既存のTIG溶接スキルを持つ作業員がレーザー溶接に転換する際、どのような追加知識が必要ですか?
A: TIG溶接経験者でも、レーザー固有の焦点距離・発振出力・パルス周波数などのパラメータ設定は新たに習得が必要です。アーク溶接の電弧感覚は参考にならないため、メーカー提供のトレーニングや対象材料でのテスト溶接を通じた条件出し経験が学習の核になります。習得期間の目安はメーカーや対象材料によって異なるため、導入時に具体的なサポート内容を確認してください。
Qレーザー溶接機のメンテナンスと保守にかかる手間はどの程度ですか?
A: 消耗電極がないため日常の電極交換は不要ですが、保護ガラス(コリメーターレンズ・フォーカスレンズ)の汚れ確認と定期清掃が品質維持の基本作業です。水冷式では冷却水の水質管理と定期交換も必要です。レーザー発振器本体はメーカーによる定期点検を推奨しており、点検周期や費用はメーカーに確認してください。
Q小規模な試作ラインで先行導入し、後から量産ラインへ展開する段階的な導入は現実的ですか?
A: 現実的なアプローチです。ハンディタイプの小型機から始め、試作・小ロット工程で条件出しと品質評価を行い、その実績をもとに量産用固定ステーション型へ移行するロードマップを取る製造現場もあります。段階的導入により、自社材料での条件データを蓄積してから大型投資を判断できます。
Q保護ガスの種類によって溶接品質はどう変わりますか?
A: アルゴンは汎用性が高く、ステンレス鋼や炭素鋼の酸化防止に広く使われます。窒素はコストが低い一方、特定の材料では窒化による脆化リスクがあります。ヘリウムはプラズマ抑制効果がありますがコストが高くなります。ガス種の選定は溶接する材質ごとにメーカーへ確認することを推奨します。
Q部品の加工精度がレーザー溶接の仕上がりに与える影響はどの程度ですか?
A: レーザー溶接はフィラーなしのキーホール溶接の場合、突き合わせ部のギャップ許容量がTIG溶接より小さい傾向があります。部品間のギャップは溶け落ちや未溶着の原因になるため、前工程の加工精度管理をレーザー溶接導入と同時に見直す必要があります。
この記事で紹介する商品
- レーザー溶接機
レーザーを用いた溶接機で、販売およびデモ機の提供を行っています。