タグ: 安全管理

  • レーザー溶接機導入前に確認したい注意点|チェックリスト付き

    レーザー溶接機導入前に確認したい注意点|チェックリスト付き

    レーザー溶接機の導入は、生産性向上や溶接品質の安定化を期待して進められますが、事前確認が不足したまま発注すると「現場で使えない設備」になりかねません。本記事では、導入後によくある失敗パターンを材質選定・作業環境・運用体制の3つの切り口から整理し、現場確認で見落としやすい15項目をチェックリストにまとめました。これから導入を検討する製造・加工現場の担当者が、発注前に何を確認すべきかを具体的に把握できる内容です。

    導入後に「こんなはずじゃなかった」となる3つの落とし穴

    レーザー溶接機は従来のTIG・MIG溶接と操作感が大きく異なるため、導入前のイメージと実際の運用にギャップが生じやすい設備です。ここでは、導入前の確認不足によって起こり得る3つの失敗パターンを取り上げます。

    こうした落とし穴は、いずれも「発注前の情報不足」が根本原因である点で共通しています。現場の担当者だけで判断を完結させず、設備選定・教育計画・評価基準の3点について、調達部門や経営層を交えた確認の場を設けることが、導入後のトラブルを未然に防ぐ第一歩になります。

    カタログスペックだけで機種を決めてしまう

    出力値や対応板厚の記載を見て「数値が高いほど安心」と判断し、現場の実際のワークに対して過剰出力の機種を選んでしまうケースがあります。溶接の仕上がりは出力だけでなく、材質・板厚・溶接速度・照射条件など複数の要因によって左右されるため、出力の高さだけで熱影響範囲や仕上がりが一様に決まるわけではありません。条件によっては過剰な出力が薄板の溶接焼けや熱変形につながる可能性もあり、カタログ値は目安であり、実際の材質・板厚・溶接形状との適合はメーカーへの確認や試溶接による検証が欠かせません。

    特に薄板加工を中心とする現場では、出力の下限値や微調整幅の広さも確認しておきたいポイントです。出力の調整幅が狭い機種では、ワークごとに最適な設定を追い込めず、結果的に溶接品質がばらつく原因になります。試溶接の段階で出力の調整範囲や再現性も合わせて確認しておくと安心です。

    操作教育を「取扱説明書を読むだけ」で済ませる

    レーザー溶接機はTIG・MIGとは異なる操作感覚を要する設備です。保護ガスの流量設定や、機種によっては搭載されているスポット溶接・スイング溶接などの機能の使い分けなど、実機での操作経験がないまま現場に投入すると、仕上がりにばらつきが出たり、安全ロックや接触スイッチの扱いに不慣れなまま作業を進めてしまう危険があります。導入初期は教育期間を十分に確保し、段階的に習熟度を高める計画が必要です。

    導入目的と評価基準が曖昧なまま発注する

    「とりあえず効率化のため」といった漠然とした目的で導入を進めると、導入後に何をもって成功とするかの判断基準がなく、投資対効果を検証できないまま運用が続いてしまいます。対象ワーク・求める品質水準・削減したい工数を事前に数値で定義し、導入後に照らし合わせられる体制を整えることが欠かせません。

    カタログ値・教育・評価基準の3点は、導入前の社内検討段階で必ず言語化しておくべき項目です。

    評価基準を数値化する際は、溶接品質の合否ラインだけでなく、工数削減率や不良率の改善目標など複数の指標を組み合わせることが望ましいとされます。単一の指標だけで判断すると、別の工程に負荷がしわ寄せされていることに気づきにくくなるためです。

    材質・板厚・溶接形状の確認不足で起こり得る問題

    レーザー溶接機の適用可否は材質ごとに条件が異なり、同じ出力帯の機種でも対応範囲は一律ではありません。選定段階での確認不足がトラブルの原因になりやすい部分です。

    異種材質が混在する現場での選定ミス

    炭素鋼・ステンレス鋼・アルミニウム・亜鉛メッキ鋼では熱伝導率や溶融特性が異なり、同一条件での溶接結果にも差が出ます。複数材質を扱う現場で特定材質向けの条件だけを基準に機種を選んでしまうと、他の材質で溶接焼けや気孔が発生し、結果的に別工程での手直しが発生するケースがあります。対象となるすべての材質・板厚の組み合わせを事前にリストアップし、それぞれの対応可否を確認する工程が必須です。

    特に亜鉛メッキ鋼のようにメッキ層の蒸発が溶接品質に影響しやすい材質は、単体での試験結果だけでなく、実際の生産ラインに近い条件での検証が望ましいとされます。メッキ厚みや表面処理の違いによっても結果が変わり得るため、量産前の小ロット試作で確認する工程を組み込むと手戻りを減らせます。

    溶接形状への対応確認を後回しにする

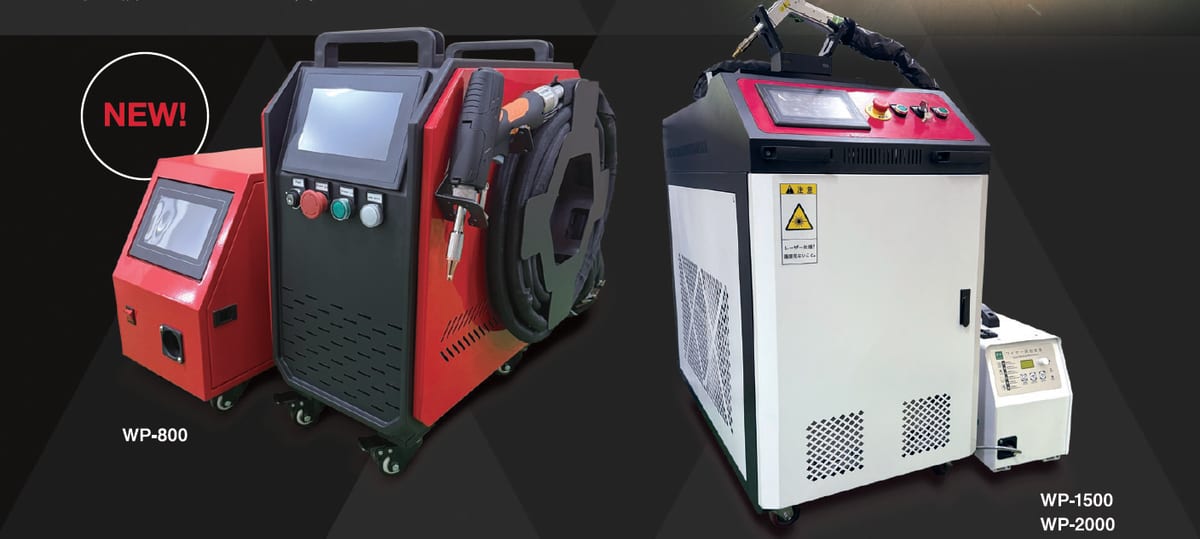
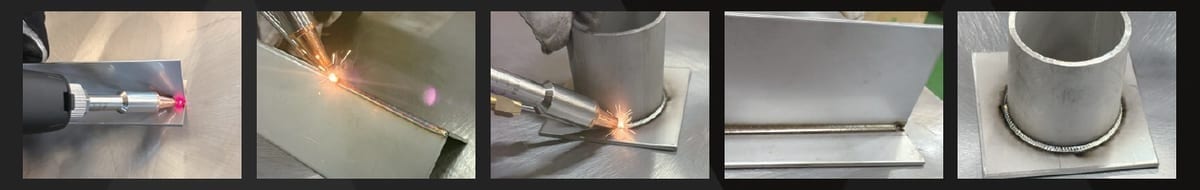
    機種によってはスポット溶接やスイング溶接など複数の溶接方式に対応しており、それぞれで求められる照射精度や治具の設計が異なる場合があります。溶接形状の検討を機種選定後に回してしまうと、必要な治具やジグ固定方式が既存設備と合わず、追加投資が発生する事態になりかねません。導入前に想定する溶接形状をすべて洗い出し、試溶接のサンプル評価で実際の仕上がりを確認することが、手戻りを防ぐ最も確実な手段です。

    材質・板厚・溶接形状の組み合わせごとに試溶接を行い、サンプル評価で合否基準を明確にしておくことが導入成功の分かれ目になります。

    治具の設計変更は、設備本体の費用以上にコストと時間がかかることがあります。既存のクランプ構造や固定方式がそのまま流用できるかどうかは、レーザーヘッドの可動範囲や照射角度の制約とあわせて、設計図面の段階でメーカーと擦り合わせておくことが望ましい進め方です。
    レーザー溶接機導入前に確認したい注意点|チェックリスト付き

    作業環境(粉塵・湿度・電源)の準備不足による運用トラブル

    レーザー溶接機は精密機器であるため、設置環境の条件が安定した稼働を左右します。電源・冷却方式・作業環境の整備不足は、導入後のトラブルとして表面化しやすい領域です。

    電源容量・電圧の確認不足

    レーザー溶接機は機種により必要な電圧・アンペア数が異なり、既存の工場配電設備では容量が不足する場合があります。配電盤の増設工事が必要になると、導入スケジュールが大幅に遅れる原因になります。発注前に設置予定場所の電源仕様を確認し、メーカーまたは販売代理店に必要容量を照会しておくことが前提条件です。

    また、電源工事が必要と判明した場合は、工事業者の手配から完了までに一定の期間を要することも想定しておく必要があります。導入スケジュールを組む際は、設備の納期だけでなく、電源や配管などのインフラ整備にかかる期間も含めて逆算して計画することが、工程遅延を防ぐうえで重要です。

    空冷式・水冷式の選定ミス

    冷却方式は稼働率や設置環境に直結する要素ですが、適した方式は機種の仕様や実際の稼働条件によって異なり、一律に決まるものではありません。連続稼働時間が長い現場では、機種の冷却能力によっては出力低下や機器寿命への影響が懸念される場合があり、稼働頻度が低い現場では水冷式特有の冷却水管理やメンテナンス負担が過大になる場合もあります。候補機種の冷却性能や推奨稼働条件は、メーカーへの確認が必要です。

    項目 空冷式 水冷式
    設置の手軽さ 比較的簡易 冷却装置の設置スペースが必要な場合がある
    連続稼働への適性 機種の仕様により異なる 機種の仕様による
    メンテナンス 比較的簡素 冷却水の管理が必要な機種もある

    ※設置条件や推奨稼働時間、メンテナンス内容は機種によって異なります。候補機種の仕様をメーカーに確認してください。

    粉塵・湿度管理の不備

    溶接時に発生する金属粉塵や作業環境の湿度は、光学部品の劣化や誤作動の原因になり得ます。既存の溶接ブースをそのまま転用する場合、集じん設備や換気能力が新設備の要求水準に達していないことがあります。設置環境がメーカーの指定条件を満たしているか確認し、必要に応じて集じん・換気設備などを整え、必要に応じて環境整備の投資を見込んでおくべきです。

    特に光学レンズ周辺は微細な粉塵の付着でも集光性能に影響が出やすい部位とされています。定期的な清掃・点検の頻度は使用環境によって異なるため、設置環境の実測結果をもとにメーカーへ推奨される保守サイクルを確認し、日常点検のルールとして運用に組み込むことが望まれます。

    導入前チェックリスト:現場確認で必ず確認すべき15項目

    ここまでの失敗パターンを踏まえ、発注前に確認すべき項目を整理します。現場担当者と調達担当者が共通認識を持つための確認リストとして活用できます。

    • 対象となる材質と板厚のすべての組み合わせを洗い出したか
    • 各材質でのレーザー溶接対応可否をメーカーに確認したか
    • スポット溶接・スイング溶接など必要な溶接形状を明確にしたか
    • 試溶接によるサンプル評価と合否基準を設定したか
    • 設置場所の電圧・アンペア数が機種要件を満たしているか
    • 空冷式・水冷式のどちらが稼働条件に適しているか検討したか
    • 保護ガスの供給設備・配管経路を確保できるか
    • 作業環境の粉塵・湿度が許容範囲内か実測したか
    • 保護メガネなど安全装備の規格適合を確認したか
    • 安全ロック・接触スイッチの運用ルールを策定したか
    • 労働安全衛生法上のレーザー機器に関する規制を確認したか
    • 操作教育の期間とトレーニング内容を計画したか
    • 既存のTIG・MIG設備との置き換え範囲を整理したか
    • 定期メンテナンスと消耗部品の交換サイクルを確認したか
    • 供給業者のサポート体制・保証内容・テスト期間を確認したか
    15項目すべてを一度に確認する必要はありませんが、材質適合性・電源環境・安全管理の3分野は発注前に必ず押さえておく領域です。

    レーザー溶接機の導入を検討する際は、本記事のチェックリストを参考に、対象材質・板厚・溶接形状への対応可否や設置環境の条件を、候補機種のメーカーや販売代理店に個別に確認することが重要です。実際の材料を用いた試溶接でサンプル評価を行ったうえで、自社の運用条件に合った機種を選定することが、導入後のトラブルを防ぐことにつながります。

    よくある質問

    Q空冷式と水冷式のレーザー溶接機、どちらの導入を選ぶべきですか

    A: 冷却方式は機種によって仕様が異なるため、一律の基準で判断できるものではありません。稼働時間や使用頻度などの運用条件を踏まえつつ、候補機種の冷却性能や推奨稼働条件についてメーカーに確認することが必要です。

    Q今使っているTIG溶接機から切り替えるメリット・デメリットは何ですか

    A: 熱影響範囲を抑えやすい点はメリットですが、操作感覚が異なるため教育期間が必要になる点はデメリットです。切り替えは一度にすべて行うのではなく、対象工程を限定した段階的な移行が現実的です。

    Q導入にあたり社内で準備すべき環境整備は何ですか

    A: 電源容量の確認、冷却方式に応じた配管・換気設備、粉塵・湿度管理、保護メガネなど安全装備の整備が基本項目です。既存の溶接ブースを流用する場合は特に集じん能力の見直しが必要です。

    Q各金属材料でレーザー溶接の対応可否はどう確認すればよいですか

    A: カタログ値だけで判断せず、対象材質・板厚のサンプルを用意して試溶接を行い、仕上がりを実際に評価する方法が確実です。メーカーや販売代理店に個別の適用条件を照会することも有効です。

    Q導入後のROIはどのくらいの期間で回収できますか

    A: 回収期間は対象工程の稼働率や削減できる工数によって異なり、一律の期間を示すことはできません。導入前に削減したい工数と現状コストを数値化し、個別に試算することが必要です。
  • はじめての防爆洗浄機、導入前に押さえておく基礎知識と実践ステップ

    はじめての防爆洗浄機、導入前に押さえておく基礎知識と実践ステップ

    防爆エリアで高圧洗浄機を使用する場合、使用する機器が点火源となる可能性があるため、現場条件に適合した機器を選定する必要があります。この記事では、防爆洗浄機をはじめて検討する担当者に向けて、防爆エリアの基礎概念から機種選定の判断軸、導入後の安全運用まで、実務的な視点で順を追って解説します。エア駆動式防爆洗浄機を中心に、吐出圧・吐出量・温水対応・可搬性など、現場で迷いやすいスペックの読み方も具体的に示します。

    1. 防爆エリアと一般エリアの違い、なぜ専用の洗浄機が必要か

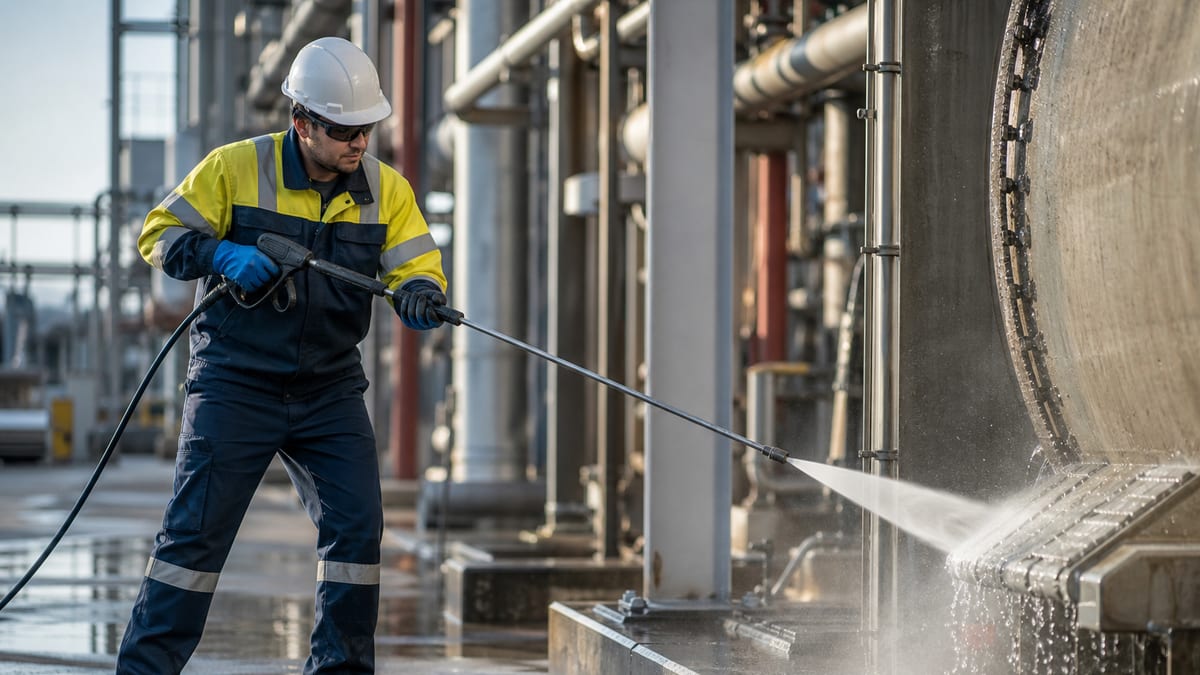
    防爆エリアとは、可燃性ガス・蒸気・粉じんが空気中に存在し、点火源が生じると爆発・火災が発生し得る区域を指します。造船所の塗装ブース、化学プラントのタンク周辺、製油施設の配管エリアなどが代表的な該当箇所です。このような環境では、電動モーターの火花や静電気による放電ですら点火源になるため、機器の選定に高い安全基準が求められます。

    爆発リスクが生じるメカニズム

    爆発は「可燃性物質」「酸素」「点火源」の三要素が同時に揃ったときに発生します。洗浄作業では、高圧噴霧による静電気の発生、電動モーターや制御基板のスパーク、熱水ヒーターの表面温度上昇などが点火源となるリスクがあります。防爆エリアで使用する機器は、現場の危険区域区分に適合した仕様・認証を持つものを選定する必要があります。

    防爆エリアでは、現場の危険区域区分と、使用する機器の仕様・認証が適合しているかを確認することが重要です。自社現場のゾーン区分が不明な場合は、設備管理部門または安全衛生担当者に確認してください。

    重要:防爆エリアで使用する機器は、現場の危険区域区分に適合した仕様・認証を持つものを選定することが基本です。当社が取り扱うエア駆動式防爆洗浄機はATEX認証を取得しており、防爆エリアへの適用に対応しています。詳細は当社公式サイトをご確認ください。
    はじめての防爆洗浄機、導入前に押さえておく基礎知識と実践ステップ

    2. 機種選定前に理解すべき主要スペックと用語

    防爆洗浄機のカタログを読む際、吐出圧・吐出量・温水対応・駆動方式の4項目が選定の核となります。それぞれの意味と現場への影響を正しく理解しておくと、仕様書の比較が格段にスムーズになります。

    吐出圧(MPa)と吐出量(L/min)の読み方

    吐出圧は洗浄ノズルから噴射される水の圧力を示し、単位はMPa(メガパスカル)で表します。圧力が高いほど固着した汚れや塗膜を剥離する力が強くなりますが、対象物の素材・塗膜の状態によっては損傷リスクも高まります。吐出量は単位時間あたりの噴出水量(L/min)で、処理面積の広さや洗浄効率に直結します。圧力と流量はトレードオフの関係になることが多く、狭所の精密洗浄では高圧・低流量、広面積の粗洗浄では中圧・高流量の構成を検討します。

    チップ(ノズル)の角度も洗浄効率に大きく影響します。0°は削り・切除、15°はグリース等の除去、20°は一般的な洗浄、40°は広い範囲の洗浄に対応します。チップ角度の選択は圧力設定とセットで判断することが求められます。

    温水対応(熱水洗浄)の必要性

    油脂・グリース・重合した汚れには、常温水よりも温水(熱水洗浄)のほうが洗浄力が高くなります。ただし温水対応機は内部ヒーターを搭載するため、防爆仕様での設計難易度が上がり、機種が限定される場合があります。温水対応が本当に必要かどうかは、汚れの種類と薬液使用の可否を整理した上で判断します。温水なしでも適切な薬液(化学溶液)を組み合わせることで対応できるケースもあります。

    駆動方式の安全性比較

    駆動方式 防爆区域への適用 主なリスク 代表的な用途
    エア駆動式 現場の防爆仕様・ゾーン区分への適合確認が必要 コンプレッサー電源・容量の確保が必要 造船所・化学プラント・製油施設
    電動式 現場の防爆仕様・現場条件への適合確認が必要 モーター・制御基板のスパーク 防爆認証取得済み機器に限定
    ガソリン式 現場の防爆仕様・現場条件への適合確認が必要(排気・燃料蒸気が点火源となる可能性) 排気・燃料蒸気が点火源になる 持込みの可否は現場の安全管理部門に確認
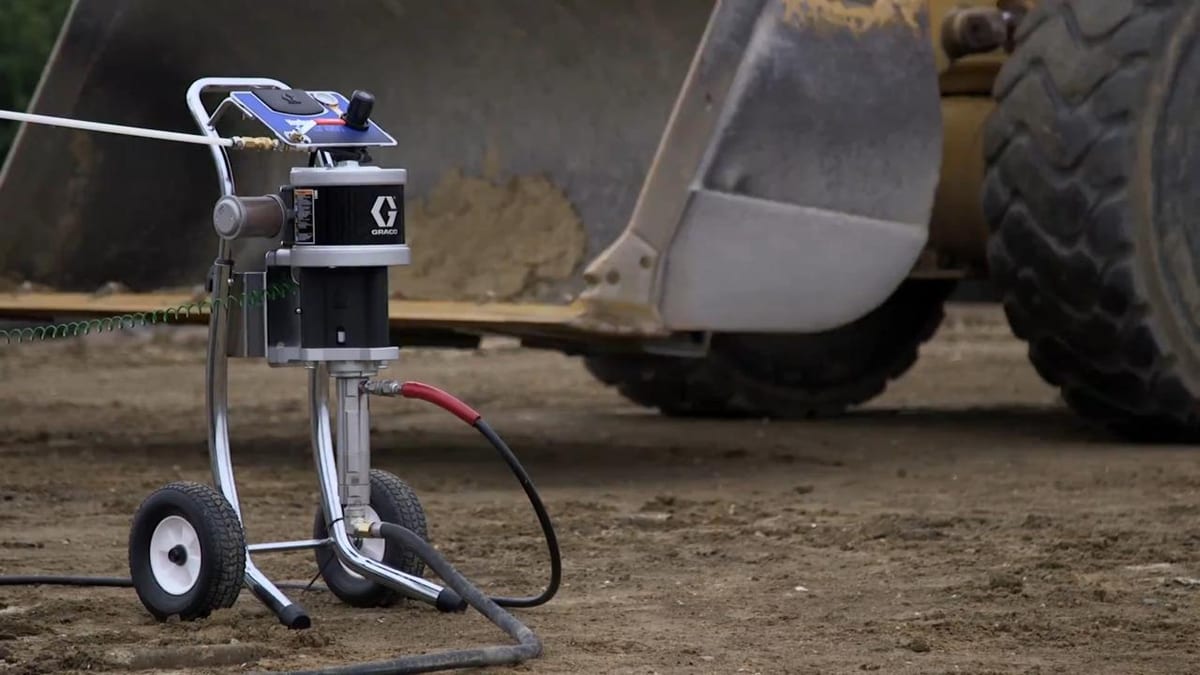
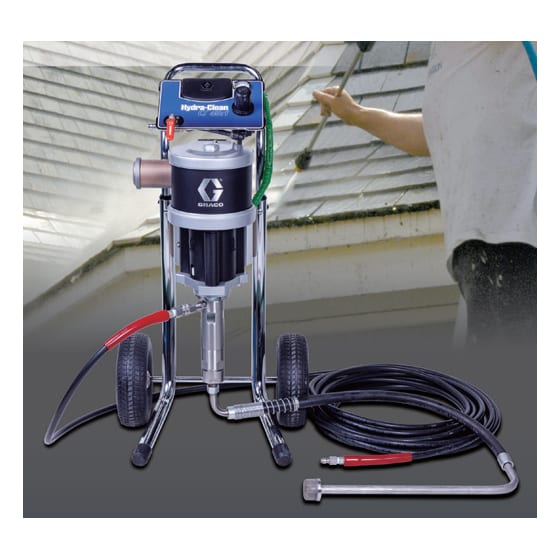
    エア駆動式が防爆エリアで選ばれる理由:エア(圧縮空気)を動力源として作動するため、機器本体に電気系統を持ちません。このため、電気を使わずに作動するエア駆動式は、防爆エリアで使用する洗浄機の選択肢となります。なお、実際の使用にあたっては現場のゾーン区分・仕様への適合確認が必要です。また、エア配管・コンプレッサーの容量確保は別途検討が必要です。
    はじめての防爆洗浄機、導入前に押さえておく基礎知識と実践ステップ

    3. 現場診断から機種選定までの4ステップ

    防爆洗浄機の導入で最も多い失敗は「スペック表だけを見て購入する」ことです。現場の状況を体系的に整理してから機種を絞り込む4段階のプロセスを踏むことで、導入後の「想定外」を大幅に減らせます。

    ステップ1:現場のハザード分析とゾーン確認

    まず現場に存在する可燃性物質の種類(ガス・蒸気・粉じん)と濃度レベルを調査し、現場の危険区域区分を確認します。この情報は設備の設計図書・安全データシート(SDS)・保安規程などから確認できます。危険区域区分が確定したら、使用する機器の仕様・認証がその区分に適合しているかを照合します。

    ステップ2:洗浄対象と汚れの性質を整理する

    洗浄対象の素材(金属・コンクリート・塗膜面など)、汚れの種類(油脂・スケール・塗料・錆)、付着の程度(薄膜・厚膜・固着)を書き出します。この情報から必要な吐出圧・吐出量の目安と、温水対応・薬液(化学溶液対応)の要否を判断します。

    ステップ3:インフラ条件を確認する

    エア駆動式を選定する場合、現場で供給できるコンプレッサーの容量(吐出空気量・圧力)が洗浄機のエア消費量を満たしているかを確認します。コンプレッサーが不足している場合は機種変更または設備増設が必要になります。また給水・排水ラインの確保、作業スペースの広さ(ポータブル型かカートマウント型かの判断)も並行して整理します。

    ステップ4:メーカー・販売店への仕様確認と実機検証

    候補機種が絞り込めたら、メーカーまたは販売店に現場条件を伝えてATEX認証の適合確認・供給エア仕様の照合・部品調達体制の確認を依頼します。可能であればデモ機による試験洗浄を実施し、実際の洗浄効率と作業性を現場で確認することが望ましいです。

    実務上の注意点:ポータブル型・カートマウント型それぞれの仕様・性能については、公式サイトに掲載されている製品情報をご確認ください。作業場所の形状や洗浄面積など現場条件を整理した上で、適合する機種をメーカーにご相談ください。

    よくある質問

    QATEXの認証番号を確認したが、現場のゾーン区分と一致しているか判断できない。どう確認すればよいか?

    A: 現場の危険区域区分と機器の認証内容が適合しているかを確認することが基本です。判断が難しい場合はメーカーまたは安全衛生担当者への確認を推奨します。当社取り扱い製品のATEX認証の詳細については、お気軽にお問い合わせください。

    Qエア駆動式洗浄機を導入するにあたり、既存のコンプレッサーで対応できるか確認する方法は?

    A: 洗浄機の仕様書に記載された「必要エア消費量(L/min)」と「必要エア圧力(MPa)」を確認し、既存コンプレッサーの「有効吐出量」および「最高吐出圧力」と比較します。具体的な適否はメーカーに現場条件を伝えて確認することを推奨します。

    Q防爆洗浄機のメーカーを選ぶ際、ATEX認証の有無以外に確認すべきことは何か?

    A: 日本国内での保守サービス体制(訪問点検の対応可否・拠点数)、消耗部品の在庫状況と平均納期、故障発生時の代替機貸し出しの可否、取扱説明書・安全手順書の日本語対応状況を確認します。輸入品は認証取得済みでも国内サポートが手薄なケースがあるため、販売店の実績・メンテナンス実施体制を購入前に確認することが長期運用コストの管理につながります。

    Q現在の電動高圧洗浄機を防爆エリア対応に変更すると、作業効率や手順はどう変わるか?

    A: エア駆動式防爆洗浄機への切り替えでは、電源不要・軽量なポータブル機であれば作業場所の柔軟性が上がる一方、エア配管の取り回しが必要になります。吐出圧・流量が現行機と近いスペックを選べば洗浄時間への影響は最小化できますが、使用開始前のエア圧確認や安全弁点検など、日常点検の手順が追加されます。

    Q食品施設の洗浄エリアで防爆洗浄機が必要になるケースはあるか?

    A: アルコール系洗浄剤や有機溶剤を使用する工程、発酵ガスが滞留しやすい密閉タンク内部の洗浄では防爆対応が必要となる場合があります。小麦粉・砂糖などの可燃性粉じんが発生する製粉・製菓エリアは粉じん防爆の対象となり得るため、施設の安全管理部門によるゾーン評価を経た上で機器を選定することを推奨します。

    この記事で紹介する商品

    • 防爆洗浄機

      エア駆動式の防爆洗浄機で、販売・メンテナンスを行っています。

    お気軽にご相談ください

    お問い合わせはこちら