タグ: イデア株式会社

  • 防爆洗浄機の選び方|吐出圧力と流量から適した機種を考えるポイント

    防爆洗浄機の選び方|吐出圧力と流量から適した機種を考えるポイント

    防爆洗浄機の選定で迷う理由の多くは、「圧力が高い機種を選べば間違いない」という思い込みによるものです。実際には、洗浄対象の素材・汚れの種類・必要な流量・作業エリアの条件を整理することで、適した機種を絞り込むことができます。この記事では、イデア(株)が取り扱うエア駆動式防爆洗浄機を中心に、吐出圧力と吐出量の読み方、機種ごとの仕様比較、ノズル選択まで実務的な視点で解説します。「どう比べればよいかわからない」とお感じの担当者の方が、問い合わせ前に整理すべき判断材料をご提示することが本記事の目的です。

    1. 吐出圧力と吐出量、どちらが洗浄結果を左右するか

    防爆洗浄機の仕様表で最初に目に入る数値が「吐出圧力(MPa)」と「吐出量(L/min)」ですが、この二つは異なる働きをします。どちらを優先すべきかは、落としたい汚れの性質によって変わります。

    吐出圧力が影響する場面

    吐出圧力は、汚れを「剥がす力」に直結します。硬化した塗膜・サビ・スケールなど付着強度の高い汚れには、一定以上の圧力が必要になります。ただし、圧力を上げるほど母材への負荷も増すため、素材が薄板・樹脂部品・精密部品であれば、不必要に高圧の機種を選ぶことが逆効果になる場合があります。

    吐出量が影響する場面

    吐出量は「洗い流す力」と「作業効率」に関わります。広い面積を短時間で処理したい場合、圧力が同等でも吐出量が多い機種のほうが結果的に作業時間を短縮できます。一方、吐出量が大きい機種は排水処理の負荷も増えるため、作業環境によってはその点も考慮する必要があります。

    圧力×流量=出力の考え方

    洗浄能力を単一の数値で比べたい場合、「出力(kW)=吐出圧力(MPa)×吐出量(L/min)÷60」で算出される出力値を仕様比較の参考にする方法があります。ただしこれはあくまで仕様比較のための参考値であり、実際の洗浄効果はノズルの形状・汚れの種類・作業距離によって大きく変わります。仕様の数値だけで機種を決定せず、対象ワークに近い条件でのデモンストレーションを経て判断されることをお勧めします。

    ポイント:圧力と流量は「どちらが重要」ではなく「何を落とすか」で使い分ける
    硬い付着物には圧力、広面積の汚れ落としには流量を重視します。洗浄対象に応じた仕様の機種を選ぶことが重要です。

    2. 機種別仕様の比較|圧力比45:1・30:1・23:1の特徴

    イデア(株)が取り扱うエア駆動式防爆洗浄機には、圧力比の異なる複数の機種があります。ここでは確認できる仕様をもとに三機種の特徴を整理します。なお、詳細な仕様や用途適合については機種ごとに確認が必要です。

    機種(圧力比) 最大吐出圧力 最大吐出量 主な特徴
    45:1 31 MPa 3.0 L/min 最大吐出圧31 MPaの高圧域での洗浄が可能
    30:1 21.1 MPa 29.5 L/min -
    23:1 15.7 MPa 34.7 L/min -

    圧力比とは、エア入力圧力に対して何倍の吐出圧力を発生させるかを示す数値です。たとえば45:1の機種では、入力エア圧力が0.69 MPaであれば最大約31 MPaの吐出圧力が得られる計算になります。ただし実際の出力は供給エア量・エアコンプレッサーの仕様にも依存するため、導入前にコンプレッサーの仕様と照合することが不可欠です。

    ポイント:圧力比の大きい機種は供給エア条件の確認が前提
    圧力比の大きい機種を選んでも、既存コンプレッサーの供給能力が不足していれば定格性能が発揮されません。まず設備環境の確認を先行させてください。

    エア駆動式を採用する理由

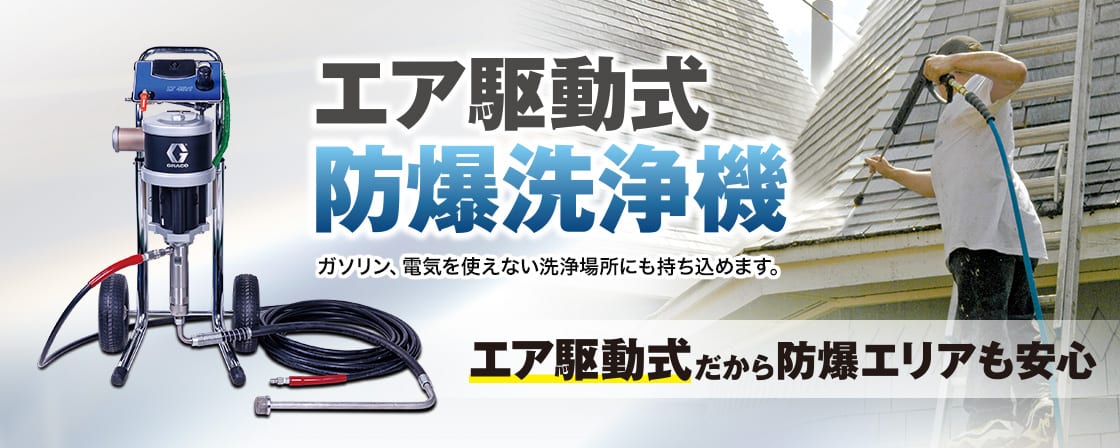
    イデア(株)が取り扱う防爆洗浄機はエア駆動式を採用しています。これは、電気モーターを使用しないことで防爆エリアでの使用条件に適合しやすいという構造的な特性によるものです。電動式・ガソリン式との比較については、使用エリアの防爆区分や現場規程を確認したうえで、適合する仕様の機種を選定する必要があります。

    3. 洗浄対象・汚れの種類で必要な仕様を絞り込む

    「どの機種が適しているか」を判断するには、洗浄対象と汚れの特性を先に整理することが出発点になります。圧力や流量の数値は、その後に照合する材料です。

    汚れの付着強度と必要圧力の関係

    汚れの種類によって、洗浄に必要な圧力の目安が異なります。油脂・軽度な汚れであれば比較的低圧でも対応できる場合がありますが、旧塗膜・サビ・炭化した付着物など付着強度が高い汚れには、より高い圧力が必要になります。45:1機種の最大吐出圧は31 MPaとなっています。

    洗浄対象の材質と圧力の上限

    素材によっては過剰な圧力が母材を傷める原因になります。造船分野での船体外板、化学プラントの配管外壁、産業機械の金属部品など、素材の強度・厚みに応じた圧力設定が必要です。圧力の上限は「汚れを落とせる圧力」ではなく「母材が許容できる圧力」で判断してください。

    業界・用途別の考え方

    • 造船所・船舶整備:船体の旧塗膜除去・錆落としには高い吐出圧力が求められるケースがあります。防爆エリアでの作業になる場合は、使用場所の条件を確認のうえ適合機種をお選びください。
    • 化学プラント・製油所:可燃性ガスや粉じんが発生する環境での作業が前提となるため、防爆仕様への適合が特に重要です。使用する洗浄液(水・温水・洗剤・化学溶液)が機種仕様と適合するか個別にご確認ください。
    • 車両・産業機械の整備:対象が複雑な形状を持つ場合、圧力よりもノズル選択と作業角度が洗浄効率を左右しやすい傾向があります。

    4. ノズル・チップの選び方で洗浄効率が変わる

    機種の仕様が決まった後、実際の洗浄効率を左右するのがノズル(チップ)の選択です。同じ機種・同じ圧力設定であっても、チップの角度が変わると洗浄力と作業範囲が大きく異なります。

    チップ角度と用途の対応

    イデア(株)のWebサイトに掲載されているチップの角度と用途を以下に整理します。

    チップ角度 水流の形状 主な用途・特性
    0°(カッティング) 集中した直線流 局所的な強力洗浄・硬い付着物の切断・除去
    15° やや広がった扇形流 強度を保ちつつ一定幅をカバー。旧塗膜・サビへの集中洗浄
    20° 中程度の扇形流 圧力と作業幅のバランスを取った洗浄
    40°(フラッシング・ウォッシング) 広い扇形流 広面積の洗い流し・仕上げ・比較的柔らかい汚れの除去

    チップ角度が狭いほど水流が集中して「剥がす力」が強くなりますが、一度に処理できる面積は小さくなります。角度が広いほど作業効率は上がりますが、同じ圧力でも点あたりの洗浄力は下がります。対象の汚れ付着強度と作業範囲に応じて複数チップを使い分けることが、防爆洗浄機の性能を引き出すうえで重要です。

    ポイント:チップは機種と同時に選定する
    機種の最大吐出圧力が高くても、チップ角度が広すぎると局所的な洗浄力は低下します。機種の仕様とセットでチップの組み合わせをご検討ください。

    5. 導入前に整理すべき確認項目と問い合わせの進め方

    洗浄対象と現場の条件を先に整理しておくと、問い合わせから機種選定までのプロセスがスムーズになります。以下の項目を事前にまとめておくことで、具体的な提案を受けやすくなります。

    選定前チェックリスト

    1. 洗浄対象の素材と形状:金属・コーティング面・複雑な構造物など
    2. 汚れの種類と付着状態:旧塗膜・油脂・サビ・スケール・粉じんなど
    3. 必要な洗浄面積と作業頻度:1回あたりの処理エリアと使用頻度
    4. 作業エリアの条件:防爆区域の有無、屋内・屋外、コンプレッサーの供給仕様
    5. 使用する洗浄液:水・温水・洗剤・化学溶液(機種ごとに対応可否の確認が必要)
    6. 可搬性・設置条件:固定設置か移動式か、重量・サイズの制限

    デモンストレーションの活用

    イデア(株)ではデモ機によるデモンストレーションに対応しています。実際の汚れ・ワークに対して洗浄性能を確認したい場合は、事前にご相談いただくことで仕様選定の精度を高めることができます。仕様表の数値だけでは判断しにくい「実際に落ちるか」を確かめるうえで、デモンストレーションの活用は効果的です。

    問い合わせ時に伝えると選定が早まる情報

    • 洗浄対象の写真・現状の汚れ状態
    • 既存コンプレッサーのエア供給量・圧力仕様
    • 防爆区域に関する現場の区分・規程
    • 現在使用中の洗浄方法と課題

    イデア(株)はエア駆動式の防爆洗浄機の販売・メンテナンスに対応しており、機種選定から導入後のサポートまで一括してご相談いただける体制を整えています。

    よくある質問

    Q既存のコンプレッサーを防爆洗浄機にそのまま使えるか確認する方法は?

    A: コンプレッサーの最大吐出量と最高使用圧力を確認し、選定する防爆洗浄機の必要エア量・必要エア圧力と照合します。機種によってコンプレッサーへの要求条件が異なるため、スペックが不明な場合はメーカー資料またはイデア(株)への確認が確実です。

    Q防爆洗浄機で使える洗浄液の種類に制限はありますか?

    A: 水・温水・洗剤・化学溶液が使用例として挙げられていますが、すべての機種がすべての液体に対応するわけではありません。使用を検討している洗浄液の種類・濃度・温度について、選定する機種の仕様と適合するかを個別に確認することが必要です。

    Q防爆洗浄機のメンテナンスはどの程度の頻度で必要ですか?

    A: メンテナンスの内容・頻度は使用条件や機種によって異なります。詳細については、イデア(株)へ直接ご確認ください。

    Q複数メーカーの防爆洗浄機を比較するとき、何を基準にすればよいですか?

    A: 吐出圧力・吐出量のスペックに加えて、使用エアの供給条件・対応する洗浄液の範囲・部品の入手性・メンテナンス体制の4点を比較軸にすると、導入後の運用コストも含めた判断がしやすくなります。使用場所の防爆区分への適合確認を最初のステップにしてください。

    Q高圧洗浄機の最大吐出圧力と使用吐出圧力の違いは何ですか?

    A: 最大吐出圧力はカタログ上の上限値であり、実際の作業では洗浄対象に応じてそれより低い圧力に調整して使用するのが一般的です。圧力調整の可否と調整範囲も機種選定の重要な確認項目です。

    この記事で紹介する商品

    • 防爆洗浄機

      エア駆動式の防爆洗浄機で、販売・メンテナンスを行っています。

    お気軽にご相談ください

    お問い合わせはこちら

  • ガラスフレークライニング初心者が押さえるべき基礎知識と施工の流れ

    ガラスフレークライニング初心者が押さえるべき基礎知識と施工の流れ

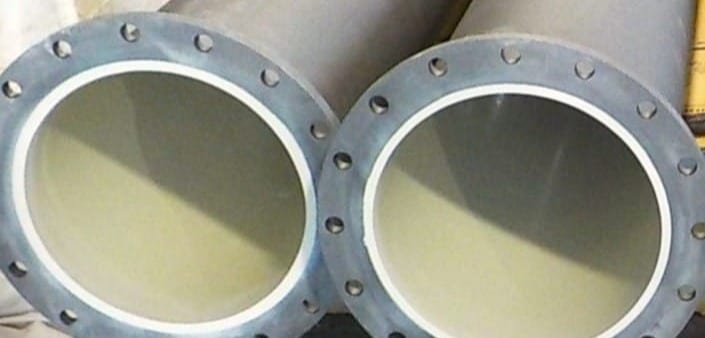
    ガラスフレークライニングは、化学プラントや火力発電プラント、精錬プラントなどの腐食環境下にある設備を長期間守るコーティング技術です。この記事では、はじめてこの技術に触れる方に向けて、仕組みから施工の流れ、環境別の選び方、そして導入前に確認すべきポイントまでを体系的に解説します。従来のガラスライニングやフッ素樹脂コーティングとの違い、施工工程の詳細、メンテナンスの考え方まで一通り把握できる構成になっています。

    1. ガラスフレークライニングとは─構造と他のコーティング方法との違い

    ガラスフレークライニング初心者が押さえるべき基礎知識と施工の流れ

    ガラスフレークライニングの本質は「層状に重なるガラス片が作るバリア構造」にあります。この構造が、単純な塗膜とは一線を画す耐食性を生み出します。

    フレークライニング層の形成原理

    ガラスフレークとは、ガラスを薄片状(フレーク状)に加工した充填材です。これを樹脂(ビニルエステル樹脂、エポキシ樹脂など)に混合して設備の内面に塗布すると、フレーク同士が互いに水平方向に重なり合う「ラビリンス(迷路)構造」が形成されます。水分や腐食性物質が膜を透過しようとしても、フレークが障壁となって直線的な経路を持てず、浸透距離が大幅に延長されます。これが蒸気浸透率を低く抑える主な要因です。

    他のコーティング材との性能比較

    下表に、代表的な防食材との特性の違いを示します。数値は一般的な傾向を示したもので、製品・施工条件により異なります。詳細は個別確認が必要です。

    項目 ガラスフレークライニング ガラスライニング フッ素樹脂ライニング
    耐食性 高い(フレーク層で浸透を遮断) 高い(ガラス質の無孔性) 高い(非粘着性・化学的安定性)
    複雑形状への対応 塗布施工のため対応しやすい 焼き付け工程が必要で制約が大きい シート貼りの場合は形状に制約
    機械加工性 硬化後の機械加工が可能な製品あり 割れやすく加工不可 製品による
    耐アンダーカット性 フレーク層による抑制効果が期待される(製品・条件による) 欠損部から進行しやすいとされる 接着部から剥離が進む場合あり
    補修のしやすさ 局所補修が比較的容易 再焼き付けが必要で困難 部分補修は難しい場合が多い
    線膨張係数 製品・配合によって異なる(メーカー確認が必要) ガラス質固有の値 フッ素樹脂固有の値(製品による)
    ポイント:ガラスライニングとの選択基準

    ガラスライニングは無孔性ガラス質という点で耐食性に優れますが、焼き付け炉に入らない大型設備や複雑な内部構造には対応できません。ガラスフレークライニングは現地塗布で施工できるため、既設設備のダウンタイムを最小限に抑えたリライニングに向いています。どちらを選ぶかは「設備の形状」「補修頻度の許容度」「プロセス流体の種類」を軸に判断します。

    2. 施工に適した環境・条件と事前確認チェックリスト

    ガラスフレークライニングは適用範囲が広い技術ですが、すべての環境に無条件に適用できるわけではありません。事前に現場条件を整理することが、施工成功の前提です。

    主な適用環境と使用部位

    • 化学プラント:酸・アルカリ性プロセス流体が接触するタンク内面、配管内面、反応槽
    • 火力発電プラント:排煙脱硫装置(FGD)の内壁、排水処理設備
    • 精錬プラント:電解液槽、廃液処理タンク
    • 船舶部品や機器部品など、腐食環境に晒される金属面全般

    適用の可否は「プロセス流体の組成・濃度・温度」「設備の素材」「想定使用期間」によって変わります。耐薬品性の詳細な適合確認は、施工前にメーカーまたは施工会社への問い合わせが必要です。

    施工前に確認すべき現場条件チェックリスト

    1. 素地材質(鋼材、コンクリート、FRPなど)の確認
    2. 既存コーティングの有無と劣化状態(膨れ・剥離・ピンホールの有無)
    3. プロセス流体の種類・濃度・最高温度
    4. 設備の稼働停止が可能な期間(ダウンタイムの上限)
    5. 設備内部の作業スペース・換気設備の有無
    6. 施工後に機械加工が必要かどうか
    ポイント:プライマー・トップコートの選定

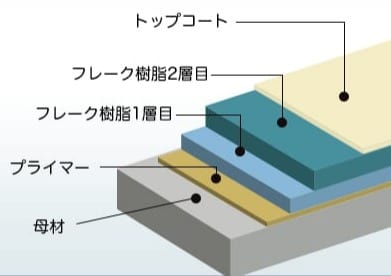
    ガラスフレークライニングはプライマー(下塗り)とフレーク含有中塗り・トップコートの組み合わせで構成されます。プライマーは素地との付着力を確保する役割を持ち、素地材質と腐食環境に応じて樹脂種を選定します。トップコートは耐薬品性の最終ラインとなるため、接触するプロセス流体の種類が選定の主軸です。ビニルエステル系・エポキシ系・フラン系など樹脂の種類によって適用できる薬品が異なります。選定に迷う場合は、施工会社または製品メーカーへの個別確認を推奨します。

    3. 施工から完成までの標準的なプロセス

    施工工程の理解は、ダウンタイムの計画と品質管理の両面で不可欠です。以下に標準的な工程の流れを示しますが、設備規模や施工面積によって期間は変動します。

    工程1:下地処理(ブラスト処理)

    ガラスフレークライニングの密着性は下地処理の品質に直結します。鋼材面の場合、サンドブラストやショットブラストを用いて表面の錆・旧塗膜・油分を完全に除去し、所定の表面粗さ(アンカーパターン)を形成します。コンクリート面の場合はケレンやカップブラシによる清掃が基本です。この工程を省略・手抜きすると、どれだけ高性能なフレーク材を用いても早期剥離の原因となります。

    工程2:プライマー塗布・フレーク含有材の塗布

    下地処理後、速やかにプライマーを塗布します。乾燥・硬化後、フレーク含有のライニング材を刷毛・ローラー・スプレーのいずれかで塗布します。膜厚管理が重要で、塗布時は湿潤膜厚計で確認しながら作業を進めます。設計膜厚は使用環境・製品仕様・要求耐用年数によって異なるため、設計段階でメーカーとの確認が必要です。複数回の重ね塗りで所定の乾燥膜厚を確保します。

    工程3:硬化・検査・トップコート

    各塗布工程の後に所定の硬化時間を設けます。硬化条件(温度・湿度・時間)は製品仕様書に従い厳守します。硬化後はピンホール検査(電気火花試験など)を実施し、欠陥箇所は補修塗りを行います。全面確認後にトップコートを塗布し、最終硬化で完工となります。施工から完工までの期間は設備の規模や形状によって大きく異なるため、個別の現場条件で見積もりが必要です。

    ポイント:作業環境・安全管理・廃棄処理

    フレークライニング施工では有機溶剤を含む材料を使用する場合があります。施工空間の換気、作業者の防毒マスク着用、帯電防止対策が必要です。廃液・廃材の処理は産業廃棄物として法規制に従い適正処理します。密閉タンク内での施工は特に酸素濃度管理が求められるため、事前の安全計画策定が必須です。

    4. イデア(株)が対応する施工ケースと個別相談が必要な条件

    ガラスフレークライニングは「製品を購入すれば誰でも施工できる」ものではなく、施工技術と製品知識を持った専門パートナーの選定が品質を左右します。

    イデア(株)の対応範囲

    防食技術のイデア(株)は、コロコートジャパン株式会社のコロージョンエンジニアグループの一員として、コロコート社のガラスフレークライニングをはじめとする多様な施工に対応しています。船舶部品のコーティング補修をはじめ、腐食環境の厳しい現場での施工に対応しています。対応可能なエリアや施工内容の詳細はお問い合わせにてご確認ください。

    代表的な製品としてポリグラスVEF、プラズメットZFなどのガラスフレークライニング材を取り扱っており、環境条件に応じた製品選定の相談にも対応しています。

    個別確認が必要なケース

    • 特定の薬品・高温・高圧など、標準使用条件を超える可能性のある環境
    • 複雑形状・狭隘部・大型設備で施工仮設計画が必要な場合
    • 既存のライニング材の上に重ね施工を検討している場合
    • 施工後に機械加工(切削・穿孔など)が発生する設備
    • 設備停止期間に制約があり、施工スケジュールの最適化が求められる場合

    上記のいずれかに該当する場合、製品の耐薬品性データや施工方法の詳細はメーカーおよびイデア(株)への個別相談で確認することを推奨します。現場条件の整理から製品選定・施工計画の立案まで、一貫して相談できる体制を整えています。

    よくある質問

    Q自社設備の腐食環境にガラスフレークライニングが適しているか、どうやって判断するのか?

    A: 判断の基本軸は「プロセス流体の種類・濃度・温度」「素地材質」「設備の使用年数と想定補修サイクル」の3点です。これらをもとにメーカーの耐薬品性データベースと照合し、適合性を確認します。自社で判断が難しい場合は、施工会社に現場条件を伝えて適合性診断を依頼するのが確実です。

    Qコーティング後のメンテナンス周期と点検で見るべき項目は何か?

    A: 定期点検では「膨れの有無」「ピンホール・クラックの発生」「変色・軟化による樹脂劣化」を目視・打音検査で確認します。点検周期は使用環境の厳しさによって異なり、腐食性が高い環境では短いサイクルでの確認が推奨されます。具体的な周期はメーカー推奨値と実際の使用条件を組み合わせて設定してください。

    Qサイズの大きい設備や複雑な内部構造でも施工できるか?

    A: ガラスフレークライニングは塗布施工のため、現地施工が基本です。大型タンクや内部構造が複雑な設備でも、足場・換気設備の確保と適切な施工計画があれば対応できるケースが多くあります。狭隘部や特殊形状は施工性に影響するため、事前に現場確認を依頼することを推奨します。

    Qガラスフレークライニングの劣化はどのように進行し、補修タイミングの目安はあるか?

    A: 一般的に、トップコートの微細クラック発生からフレーク層への浸透、素地との界面での膨れ・剥離へと進行するケースが知られていますが、劣化の進み方は使用環境や製品によって異なります。早期段階での局所補修が大規模な再施工の回避につながるとされており、定期的な目視点検とピンホール検査(電気試験など)の組み合わせが推奨されます。具体的な補修タイミングはメーカーまたは施工会社にご確認ください。

    Q既存のライニング材が残っている状態で、その上からガラスフレークライニングを重ね施工できるか?

    A: 既存ライニング材の種類・密着状態・劣化程度によって重ね施工の可否は変わります。密着が確保されていれば重ね塗りが可能なケースもありますが、旧塗膜の浮き・汚染が残った状態での重ね施工は早期剥離のリスクがあります。原則として既存材を除去してから施工するほうが長期耐久性の観点から有利で、重ね施工を検討する場合は必ず施工会社に現状診断を依頼してください。

    お気軽にご相談ください

    お問い合わせはこちら